


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


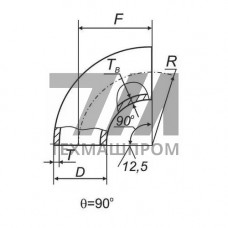
Отводы 90 в ВУС ГОСТ 17375-2001 — это бесшовные приварные фитинги с углом изгиба 90 градусов, изготовленные методом горячей штамповки или вальцовки из углеродистых и низколегированных сталей. Исполнение ВУС (высокоуглеродистая сталь) предполагает применение материала с содержанием углерода свыше 0,25%, что обеспечивает повышенную твёрдость и износостойкость по сравнению с обычными низкоуглеродистыми аналогами. Фитинги соответствуют требованиям ГОСТ 17375-2001, который регламентирует геометрические параметры, предельные отклонения и механические свойства для бесшовных приварных отводов с радиусом 1,5DN.
Конструктивно отвод 90 ВУС характеризуется постоянной толщиной стенки по всей длине дуги, что достигается за счёт технологии производства из цельнотянутой трубы. Радиус кривизны составляет 1,5 номинального диаметра, что обеспечивает умеренное гидравлическое сопротивление и компактность монтажной схемы. Торцы фитингов подготовлены под сварку со скосом кромок под углом 37,5 2,5 с притуплением, что соответствует требованиям для стыковой сварки с полным проваром корня шва.
Для производства отводов 90 ВУС применяются стали с нормируемым содержанием углерода в диапазоне 0,28–0,45%. Наиболее распространённые марки — сталь 20 (при содержании углерода до 0,24% для основного сортамента), а также стали 30, 35, 40 и 45 для исполнения ВУС. Выбор конкретной марки определяется условиями эксплуатации трубопровода:
Предел текучести материала отводов ВУС составляет 315–375 МПа в зависимости от марки стали, временное сопротивление разрыву — 530–650 МПа. Твёрдость по Бринеллю достигает 170–229 HB, что обеспечивает стойкость к механическим повреждениям при монтаже и эксплуатации. Ударная вязкость KCU при температуре –20 C нормируется на уровне не менее 34 Дж/см для гарантии работоспособности в условиях низких температур.
Отводы 90 ВУС ГОСТ 17375-2001 выпускаются в диапазоне номинальных диаметров от DN 15 до DN 600. Для каждого типоразмера нормируются наружный диаметр, толщина стенки, радиус кривизны и длина фитинга по осям. Предельные отклонения по наружному диаметру не превышают 1,5% для размеров до DN 100 и 1,2% для больших диаметров.
| DN | Наружный диаметр, мм | Толщина стенки, мм | Радиус кривизны, мм | Длина по оси, мм |
|---|---|---|---|---|
| 25 | 32 | 3,0–4,0 | 38 | 57 |
| 50 | 57 | 3,5–5,0 | 76 | 114 |
| 100 | 108 | 4,0–7,0 | 152 | 229 |
| 200 | 219 | 6,0–12,0 | 305 | 457 |
Толщина стенки отводов подбирается по ряду, соответствующему трубам по ГОСТ 8732 или ГОСТ 10704, что обеспечивает корректную стыковку с линейной частью трубопровода без дополнительной механической обработки. Для ответственных объектов предусмотрена маркировка каждого фитинга с указанием марки стали, номера плавки и клейма ОТК.
Отводы 90 ВУС ГОСТ 17375-2001 востребованы в трубопроводных системах, где требуется сочетание повышенной механической прочности и устойчивости к эрозионному износу. Основные сферы использования:
Повышенное содержание углерода в стали ВУС обеспечивает более высокую твёрдость поверхности по сравнению с низкоуглеродистыми исполнениями, что критично при транспортировке сред с механическими примесями. При этом свариваемость материала требует соблюдения регламента подогрева перед сваркой — до 200–300 C для предотвращения образования закалочных структур в зоне термического влияния. После сварки рекомендуется проведение высокого отпуска при температуре 600–650 C для снятия остаточных напряжений.
Каждая партия отводов 90 ВУС проходит входной контроль геометрических параметров, визуальный и измерительный контроль сварных швов (при наличии), а также гидравлические испытания пробным давлением, величина которого составляет 1,5 рабочего давления, но не менее 5 МПа для всех типоразмеров. По требованию заказчика проводятся механические испытания на растяжение, замер твёрдости и контроль ударной вязкости при отрицательных температурах.
Для трубопроводов, работающих под давлением, отводы ВУС дополнительно подвергаются ультразвуковому контролю на отсутствие расслоений и неметаллических включений в теле фитинга. Результаты испытаний фиксируются в сертификате качества, который сопровождает каждую партию продукции.
Отвод ВУС изготавливается из стали с повышенным содержанием углерода (0,28–0,45%), что обеспечивает твёрдость 170–229 HB и повышенную стойкость к абразивному износу. Обычные отводы из стали 20 имеют содержание углерода до 0,24% и характеризуются лучшей свариваемостью, но меньшей износостойкостью.
Для производства применяются стали 30, 35, 40 и 45 по ГОСТ 1050. Выбор марки зависит от рабочих параметров: стали 30 и 35 — для общепромышленных трубопроводов, стали 40 и 45 — для гидросистем высокого давления и сред с абразивными частицами.
Да, для предотвращения образования трещин в зоне термического влияния рекомендуется предварительный подогрев до 200–300 C. После сварки желателен высокий отпуск при 600–650 C для снятия остаточных напряжений.
Стандарт охватывает диапазон номинальных диаметров от DN 15 до DN 600. Для каждого типоразмера нормируются наружный диаметр, толщина стенки и радиус кривизны, составляющий 1,5DN.