


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


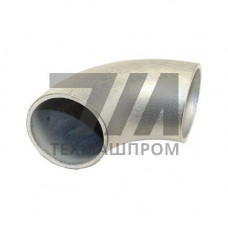
Отводы стальные 08пс — гнутые и сварные детали трубопроводов, изготовленные из низкоуглеродистой качественной конструкционной стали марки 08пс (спокойная, полностью раскисленная). Марка регламентируется ГОСТ 1050-2013 и содержит 0,05–0,11 % углерода, до 0,17 % кремния, 0,35–0,65 % марганца; сера — не более 0,040 %, фосфор — не более 0,035 %. Такая химическая композиция обеспечивает предел прочности 320–410 МПа, предел текучести не менее 196 МПа и относительное удлинение не менее 33 %. Именно сочетание низкого углеродного эквивалента (не более 0,25) и раскисления кремнием делает 08пс пригодной для холодной гибки и сварки без предварительного подогрева.
Отводы из стали 08пс выпускают по ГОСТ 17375-2001 (крутоизогнутые бесшовные), ГОСТ 30753-2001 (штампосварные) и ведомственным ТУ для трубопроводов с рабочим давлением до 10 МПа. Угол гиба — 45, 60, 90 и 180; радиус кривизны — 1,0D, 1,5D или 2,0D. При радиусе 1,5D и толщине стенки до 12 мм применяется холодная дорновая гибка с последующей термообработкой при 680–720 C для снятия наклёпа. Толстостенные исполнения (свыше 12 мм) гнут в горячем состоянии при 850–900 C с контролем окалинообразования.
| Параметр | Значение | Условия | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел текучести | 196 МПа | 20 C | Растяжение | ГОСТ 1497-84 |
| Предел прочности | 320–410 МПа | 20 C | Растяжение | ГОСТ 1497-84 |
| Относительное удлинение | 33 % | 20 C | Растяжение | ГОСТ 1497-84 |
| Ударная вязкость | 34 Дж/см | –20 C | Шарпи | ГОСТ 9454-78 |
| Твёрдость | 156 HB | после отжига | Бринелль | ГОСТ 9012-59 |
| Рабочая температура | –40…+425 C | без водорода | — | ГОСТ 32569-2013 |
Заготовкой служит бесшовная горячедеформированная труба по ГОСТ 8732-78 или электросварная прямошовная по ГОСТ 10704-91. При холодной гибке на трубогибочных станках с дорном овальность сечения не превышает 8 %, утонение стенки на растянутой стороне — не более 12 % от номинала. Штампосварные отводы собирают из двух полуотводов с продольным швом, выполняемым автоматической аргонодуговой сваркой (TIG) или под флюсом (SAW). Сварной шов проходит радиографический контроль по ГОСТ 7512-82 и ультразвуковую дефектоскопию по ГОСТ 14782-86.
Ограничение: отводы из 08пс не применяют в средах с содержанием сероводорода выше 0,1 % об. и при температуре ниже –40 C из-за склонности к хрупкому разрушению. Для таких условий используют стали 09Г2С или 12Х18Н10Т.
08пс полностью раскислена кремнием, содержит 0,05–0,17 % Si и имеет более стабильные механические свойства при отрицательных температурах. 08кп содержит не более 0,03 % Si, склонна к старению и не допускается для ответственных трубопроводов по ГОСТ 32569-2013.
Диапазон — от –40 C до +425 C. При температуре выше 425 C начинается интенсивное окалинообразование и снижение длительной прочности; при ниже –40 C возрастает риск хрупкого разрушения.
Для DN100 при рабочем давлении до 1,6 МПа достаточно радиуса 1,5D (150 мм). При давлении 4,0–10 МПа и наличии гидроударов применяют 2,0D для снижения коэффициента гидравлического сопротивления и утонения стенки.
Да. Продольные и кольцевые швы штампосварных отводов контролируются радиографией по ГОСТ 7512-82 и УЗК по ГОСТ 14782-86. Объём контроля — не менее 10 % от партии при серийном производстве и 100 % для трубопроводов I и II категорий.