


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


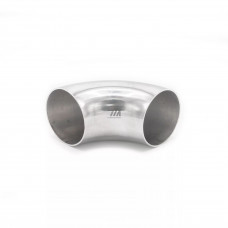
Отводы стальные, изготовленные по ТУ 1468-002-01394395-95, представляют собой трубопроводную арматуру, предназначенную для изменения направления потока рабочей среды в технологических линиях. Данные технические условия регламентируют выпуск гнутых и штампосварных отводов, применяемых при строительстве и реконструкции магистральных трубопроводов, систем теплоснабжения и технологических обвязок промышленных объектов.
Норматив ТУ 1468-002-01394395-95 распространяется на отводы, изготавливаемые методом горячего гнутья или штамповки из бесшовных и электросварных труб. Ключевое отличие данной продукции — соответствие геометрических параметров и механических характеристик требованиям конкретного заказчика при сохранении стабильного качества серийного производства. Рабочие параметры отводов определяются маркой стали исходной трубы и толщиной стенки, что позволяет подбирать изделия под конкретные условия эксплуатации.
Отводы по ТУ 1468-002-01394395-95 выпускаются с углами изгиба 30, 45, 60, 90 и 180. Радиус кривизны может составлять 1,5 DN (короткие) или 4 DN (длинные) — выбор зависит от гидравлического расчёта трубопровода и допустимых потерь давления на участке. Для монтажа применяются следующие типы присоединительных концов:
Номинальный диаметр отводов варьируется в диапазоне 25–1420 мм, толщина стенки — от 3 до 60 мм. Для каждого типоразмера производителем гарантируется овальность поперечного сечения в пределах 1–2%, что обеспечивает корректную стыковку с трубами и равномерное распределение напряжений в зоне сварного шва.
В зависимости от условий эксплуатации отводы изготавливаются из углеродистых, низколегированных или коррозионностойких сталей. Наиболее распространённые марки — сталь 20, 09Г2С, 12Х18Н10Т, а также импортные аналоги с гарантированной свариваемостью. Механические свойства готовых изделий контролируются после термической обработки, что обеспечивает стабильность структуры металла в зоне деформации.
| Марка стали | Предел текучести, МПа | Временное сопротивление, МПа | Рабочая температура, C | Типичная среда |
|---|---|---|---|---|
| 20 | 245 | 410 | –40…+425 | вода, пар, нефтепродукты |
| 09Г2С | 325 | 470 | –70…+425 | газ, нефть, низкие температуры |
| 12Х18Н10Т | 196 | 510 | –196…+600 | агрессивные среды, пищевые продукты |
Для отводов, работающих под давлением до 16 МПа, обязателен контроль ударной вязкости при отрицательных температурах. Изделия, предназначенные для северного исполнения, проходят дополнительные испытания на стойкость к хрупкому разрушению при температуре до –60 C.
Отводы по ТУ 1468-002-01394395-95 востребованы при сооружении объектов нефтегазового комплекса, энергетики и жилищно-коммунального хозяйства. Конкретные сценарии использования определяются типом рабочей среды и параметрами давления:
При выборе отводов необходимо учитывать не только диаметр и угол изгиба, но и радиус кривизны, влияющий на гидравлическое сопротивление участка. Для сред с абразивными частицами рекомендуется применять отводы с увеличенным радиусом — это снижает эрозионный износ внешней стенки в зоне поворота потока.
Каждая партия отводов сопровождается документом о качестве, содержащим данные о химическом составе стали, результатах механических испытаний и гидравлических испытаний пробным давлением. Для ответственных трубопроводов дополнительно проводится ультразвуковой контроль зоны гиба и контроль геометрических размеров калибрами. Допустимые отклонения по толщине стенки в растянутой зоне не должны превышать 12,5% от номинала, что соответствует требованиям к бесшовным трубам по ГОСТ 8732.
Норматив допускает горячее гнутьё с индукционным нагревом, штамповку из трубной заготовки и сварку из секторов для отводов большого диаметра. Выбор технологии определяется типоразмером и требованиями к механическим свойствам готового изделия.
ТУ 1468-002-01394395-95 устанавливает более широкий диапазон типоразмеров и допускает изготовление отводов с индивидуальными параметрами радиуса и угла изгиба. ГОСТ 17375 регламентирует только крутоизогнутые отводы с радиусом 1,5 DN из ограниченного сортамента сталей.
Для сред с высокой скоростью движения рекомендуется применять отводы с радиусом 4 DN — это снижает потери давления и уменьшает эрозионный износ стенки в зоне поворота. Отводы с радиусом 1,5 DN допустимы при скоростях до 3 м/с для жидкостей и до 20 м/с для газов.
Для отводов из углеродистых сталей с толщиной стенки более 20 мм обязательна нормализация после горячего гнутья. Изделия из низколегированных сталей проходят закалку с высоким отпуском для восстановления ударной вязкости в зоне деформации.