


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


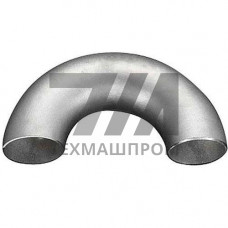
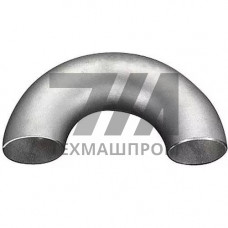
Отводы трубопроводов 08Х18Н10 — соединительные детали трубопровода, изготовленные из аустенитной коррозионно-стойкой стали, предназначенные для изменения направления потока рабочей среды под углом 45, 90 или 180. Марка 08Х18Н10 содержит 0,08 % углерода, 17–19 % хрома и 9–11 % никеля, что обеспечивает стойкость к межкристаллитной коррозии и сохраняет пластичность при криогенных температурах до –196 C. Детали применяются в системах с агрессивными средами, где углеродистые стали непригодны.
Отводы 08Х18Н10 выпускают двумя основными методами: холодной или горячей гибкой из цельнотянутой трубы и штампосваркой из двух полуэлементов с продольным швом. Гнутые отводы имеют радиус кривизны R = 1,0D–3,0D, штампосварные — R = 1,0D–1,5D. Толщина стенки соответствует сортаменту исходной трубы и выбирается по расчёту на прочность при рабочем давлении. Для систем с высокими требованиями к герметичности предпочтительны бесшовные гнутые исполнения, для крупных диаметров — штампосварные.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Марка стали | 08Х18Н10 | Стандарт | ГОСТ 17375-2001 | штампосварные |
| Угол поворота | 45, 90, 180 | Радиус гиба | 1,0D–3,0D | по исполнению |
| Диаметр условного прохода | 15–1400 мм | Толщина стенки | 2–24 мм | по сортаменту трубы |
| Предел текучести | 196 МПа | Временное сопротивление | 510 МПа | при 20 C |
| Рабочая температура | –196…+600 C | Рабочее давление | до 16 МПа | зависит от DN и стенки |
| Относительное удлинение | 40 % | Твёрдость | 200 HB | после аустенизации |
Отводы 08Х18Н10 востребованы в системах, где рабочая среда вызывает коррозию углеродистых сталей: технологические трубопроводы химических производств (серная, азотная, уксусная кислота), контуры теплообменного оборудования, линии подачи пара и конденсата на ТЭЦ, системы водоподготовки и деаэрации. В нефтегазовой отрасли применяются на установках первичной переработки и в системах транспорта агрессивных сред. В пищевой и фармацевтической промышленности — в контурах CIP-мойки и стерильных линиях, где требуется отсутствие загрязнения продукта продуктами коррозии.
Отводы присоединяются к трубопроводу сваркой встык. Для стали 08Х18Н10 применяют аргонодуговую сварку неплавящимся электродом (TIG) с присадочной проволокой Св-04Х19Н9 или аналогичной. После сварки рекомендуется механическая зачистка шва и, при необходимости, травление для восстановления пассивной плёнки. Не допускается эксплуатация в средах, вызывающих питтинговую коррозию при наличии хлоридов в концентрациях выше 200 мг/л без дополнительной защиты. При температурах свыше 600 C возможно охрупчивание вследствие выделения карбидов хрома по границам зёрен.
Сталь 08Х18Н10 содержит меньше углерода (до 0,08 %) и не легирована титаном, тогда как 12Х18Н10Т стабилизирована титаном для работы при 600–800 C. Отводы 08Х18Н10 предпочтительны для криогенных и коррозионных сред без длительного высокотемпературного воздействия.
Для стандартных систем достаточно R = 1,5D (150 мм), что обеспечивает минимальные гидравлические потери. При ограниченном пространстве применяют R = 1,0D, при повышенных требованиях к плавности потока — R = 3,0D.
Да, аустенитная структура сохраняет ударную вязкость до –196 C, что позволяет использовать отводы в криогенных системах разделения воздуха и сжиженного природного газа.
Продольный шов проверяется радиографическим или ультразвуковым методом по ГОСТ 3242-79. Дополнительно проводится гидравлическое испытание пробным давлением 1,5 от рабочего.