


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


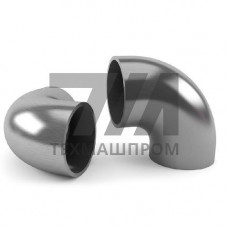
Отводы трубопроводов AISI 316L — это соединительные детали трубопровода, изготовленные из аустенитной коррозионностойкой стали с пониженным содержанием углерода (0,03 %). Марка AISI 316L (аналог 03Х17Н14М3 по ГОСТ, 1.4404 по EN) содержит 16–18 % Cr, 10–14 % Ni и 2–3 % Mo. Именно молибден обеспечивает стойкость к питтинговой и щелевой коррозии в хлоридсодержащих средах, а низкий углерод исключает выделение карбидов хрома при сварке и связанную с этим межкристаллитную коррозию в зоне термического влияния.
Отводы выпускаются в двух основных исполнениях: крутоизогнутые (гнутые) с радиусом гиба 1D, 1,5D, 2D и штампосварные (секционные) с углом 45, 90 и 180. Присоединительные размеры регламентируются ASME B16.9, DIN 2605, ГОСТ 17375. Типовые диаметры — от DN15 до DN1200, толщина стенки — от 1,6 до 24 мм и более, что соответствует сортаменту бесшовных и электросварных труб из стали 316L.
| Параметр | Значение | Параметр | Значение | Стандарт |
|---|---|---|---|---|
| Предел текучести | 170 МПа | Временное сопротивление | 485 МПа | ASTM A312 |
| Относительное удлинение | 40 % | Твёрдость | 90 HRB | ASTM A182 |
| Рабочая температура | –196…+600 C | Плотность | 7,98 г/см | EN 10088 |
| PREN (стойкость к питтингу) | 24 | Радиус гиба | 1D–3D | ASME B16.9 |
Отводы из AISI 316L востребованы в контурах с агрессивными и хлоридсодержащими средами. В нефтегазовой отрасли их применяют в системах сбора и транспорта пластовой воды, в установках подготовки нефти и на морских платформах. В химической промышленности — в реакторных узлах, линиях дозирования кислот и щелочей, в теплообменной аппаратуре. В пищевой и фармацевтической отраслях — в CIP-контурах и стерильных трубопроводах, где важна коррозионная инертность и отсутствие выщелачивания. В энергетике — в системах охлаждения, пароконденсатных линиях и контурах ГЭС. В судостроении и целлюлозно-бумажном производстве — в трубопроводах морской воды и варочных растворах.
Бесшовные отводы получают горячей деформацией (протяжкой) заготовки с последующей термообработкой — аустенизацией при 1040–1100 C и быстрым охлаждением. Сварные отводы собирают из секторов с продольными и кольцевыми швами, выполняемыми аргонодуговой сваркой (TIG) с присадкой ER316L. После сварки обязательна зачистка и, при необходимости, механическая обработка кромок. Контроль включает ультразвуковую дефектоскопию швов, гидравлические или пневматические испытания, проверку геометрии и радиуса гиба, а также спектральный анализ химического состава. Пассивация поверхности после механической обработки восстанавливает оксидную плёнку и повышает стойкость к коррозии.
Пониженное содержание углерода (0,03 % против 0,08 %) исключает выделение карбидов хрома при сварке, что предотвращает межкристаллитную коррозию в зоне термического влияния сварных швов отводов.
Диапазон — от –196 C до +600 C. При температурах выше 600 C длительная прочность снижается, поэтому для высокотемпературных контуров применяют стабилизированные марки, например 316Ti.
Для минимизации местного сопротивления применяют отводы с радиусом 1,5D и 3D. Радиус 1D используют в стеснённых условиях монтажа, где потери напора не критичны.
Аустенизация не требуется, поскольку низкий углерод предотвращает сенсибилизацию. Достаточно зачистки шва и пассивации поверхности для восстановления коррозионной стойкости.