


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


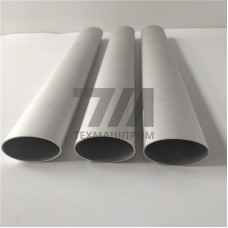
Овальные трубы 30ХГСА — холоднодеформированный (холоднотянутый) профильный прокат с сечением в форме овала, изготовленный из конструкционной легированной стали марки 30ХГСА. В отличие от круглых труб, овальное сечение обеспечивает повышенный момент сопротивления изгибу в направлении большой оси при компактной высоте профиля, что критично для рамных и несущих конструкций с ограничением по габаритам. Марка 30ХГСА (30ХГСА по ГОСТ 4543) содержит 0,28–0,35 % углерода, 0,8–1,1 % хрома, 0,8–1,1 % марганца и 0,9–1,2 % кремния, что после закалки и высокого отпуска даёт предел прочности 1080–1270 МПа при относительном удлинении не менее 10 %.
Овальные трубы из 30ХГСА поставляются в термически обработанном состоянии (закалка + отпуск) либо в холоднотянутом без термообработки. Сортамент регламентируется техническими условиями и ГОСТ 9567 для профильных труб; типовые размеры — от 20 40 мм до 60 120 мм по осям овала при толщине стенки 1,5–6,0 мм. Кривизна на 1 м длины не превышает 1,5 мм, овальность сечения — не более 1,5 % от номинального размера.
| Параметр | Значение | Условия | Единица | Метод контроля |
|---|---|---|---|---|
| Предел прочности в | 1080–1270 | закалка 880 C, отпуск 520 C | МПа | ГОСТ 1497 |
| Предел текучести т | 835 | термообработанное состояние | МПа | ГОСТ 1497 |
| Относительное удлинение | 10 | после отпуска | % | ГОСТ 1497 |
| Ударная вязкость KCU | 49 | +20 C | Дж/см | ГОСТ 9454 |
| Твёрдость | 285–341 | после закалки и отпуска | HB | ГОСТ 9012 |
| Толщина стенки | 1,5–6,0 | холодная деформация | мм | ГОСТ 9567 |
Холодное волочение овального профиля из 30ХГСА выполняется на цепных волочильных станах с профилирующими волоками; после деформации наклёп повышает твёрдость до 250–280 HB, что требует промежуточного рекристаллизационного отжига при 680–700 C. Сварка овальных труб 30ХГСА ограничена: марка склонна к образованию холодных трещин, поэтому применяют подогрев до 200–250 C, сварочные материалы с низким содержанием водорода и последующий отпуск при 650–680 C. Резка — абразивная или лазерная; гибка в холодном состоянии возможна при радиусе не менее 3,5 наружных габаритов овала.
Овальный профиль даёт больший момент сопротивления изгибу по большой оси при меньшей строительной высоте, что позволяет снизить массу рамы без потери жёсткости. Круглая труба той же площади сечения уступает по изгибной жёсткости в направлении действия основной нагрузки.
Как правило, в термообработанном состоянии (закалка + высокий отпуск) с твёрдостью 285–341 HB, обеспечивающем предел прочности 1080–1270 МПа. Возможна поставка в холоднотянутом состоянии без термообработки под последующую механическую обработку заказчика.
Сварка возможна с предварительным подогревом 200–250 C, использованием электродов с низким содержанием водорода и обязательным последующим отпуском 650–680 C для снятия напряжений и предотвращения холодных трещин.
При холодной гибке радиус по нейтральной оси принимается не менее 3,5 наружных габаритов овала по большой оси. Меньшие радиусы требуют горячей гибки с нагревом до 900–950 C и последующей нормализацией.