


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


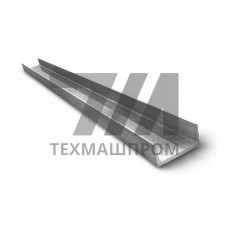
П-образный профиль 6.5Э — гнутый стальной швеллер равнополочного типа, изготавливаемый методом холодного профилирования на сортовых станах. Индекс «Э» в маркировке указывает на экономичный профиль с оптимизированной геометрией сечения, обеспечивающей повышенную жесткость при сниженной металлоемкости. Профиль 6.5Э соответствует требованиям ГОСТ 8278-83 и применяется в качестве альтернативы горячекатаному швеллеру №6,5 в конструкциях, где допустимо использование гнутых элементов.
Профиль 6.5Э характеризуется высотой стенки 65 мм и шириной полки 40 мм. Толщина проката варьируется в диапазоне 3–5 мм, что позволяет подбирать сечение под конкретные нагрузки. В отличие от горячекатаных аналогов, гнутый профиль имеет скругленные углы радиусом 3–7 мм и не содержит внутренних напряжений, возникающих при кристаллизации слитка. Это обеспечивает стабильность геометрии по всей длине мерного проката.
| Высота стенки, мм | Ширина полки, мм | Толщина, мм | Масса 1 м, кг | Момент сопротивления, см |
|---|---|---|---|---|
| 65 | 40 | 3,0 | 2,89 | 5,73 |
| 65 | 40 | 4,0 | 3,81 | 7,42 |
| 65 | 40 | 5,0 | 4,71 | 9,08 |
Для производства профиля 6.5Э применяются низколегированные и углеродистые стали марок 09Г2С, 12Х18Н10Т (нержавеющий исполнение) и 08пс/08кп по ГОСТ 1050-2013. Выбор марки стали определяется условиями эксплуатации: для отапливаемых помещений достаточно стали 08пс, для наружных конструкций в климатических зонах с температурой до –40 C рекомендуется 09Г2С, обеспечивающая ударную вязкость не менее 34 Дж/см при –40 C. Оцинкованный вариант профиля (ГОСТ 14918-2020) с цинковым покрытием 140–275 г/м применяется в агрессивных средах без дополнительной окраски.
Гнутый швеллер 6.5Э востребован в отраслях, где требуется сочетание легкости и несущей способности:
Профиль 6.5Э демонстрирует ряд эксплуатационных преимуществ, обусловленных технологией производства. Холодное профилирование упрочняет металл в зонах изгиба (эффект наклепа), повышая предел текучести на 10–15% относительно исходной заготовки. Точность геометрии гнутого швеллера соответствует 6-му классу точности по ГОСТ 8278-83, что упрощает монтаж при болтовых соединениях. Отсутствие окалины и равномерная толщина стенки позволяют применять профиль в элементах, подвергающихся циклическим нагрузкам, без предварительной механической обработки.
Гнутый профиль 6.5Э изготавливается холодным деформированием листовой заготовки, что обеспечивает более точные размеры (допуски 1,5 мм) и чистую поверхность без окалины. Горячекатаный швеллер имеет большую толщину полки и стенки при той же высоте, но уступает гнутому по точности и требует дополнительной обработки перед сваркой.
Для эксплуатации при температурах до –60 C применяется сталь 09Г2С, которая сохраняет ударную вязкость при отрицательных температурах. Для умеренного климата достаточно стали 3сп/пс5 по ГОСТ 380-2005.
Да, профиль поставляется мерной (6–12 м), кратной мерной и немерной длиной. Допускается изготовление профиля длиной до 12,5 м по согласованию с производителем для снижения количества стыков в несущих конструкциях.
Для углеродистых сталей применяется полуавтоматическая сварка в среде CO проволокой Св-08Г2С. При толщине стенки до 4 мм сварка выполняется без разделки кромок, при большей толщине требуется скос кромок под углом 45.