


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


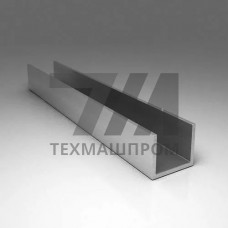
П-образный профиль АД31Т — прессованное изделие из алюминиевого сплава АД31 (система Al–Mg–Si, аналог 6063 по ISO), поставленное в состоянии Т — после закалки на прессе и естественного старения. Состояние Т обеспечивает предел текучести не менее 130–150 МПа при временном сопротивлении 170–200 МПа и относительном удлинении 8–12 %, что выше, чем у отожжённого состояния О, но ниже, чем у искусственно состаренного состояния Т1. Профиль формуют горячим прессованием через матрицу с последующей правкой растяжением; стенки швеллера сохраняют прямолинейность по всей длине хлыста 6 м.
Типовые сечения П-образного профиля АД31Т: высота стенки 10–120 мм, ширина полок 10–100 мм, толщина стенки и полок 1,0–5,0 мм. Допуск на высоту профиля — по ГОСТ 22233 (для прессованных профилей повышенной точности — 0,3 мм при высоте до 40 мм). Кривизна по длине не превышает 1 мм на 1 м, скручивание — не более 1 на 1 м. Радиусы внутреннего сопряжения полки и стенки — 0,5–1,5 мм в зависимости от толщины.
| Параметр | Значение | Единица | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел текучести 0,2 | 130 | МПа | растяжение | ГОСТ 8617 |
| Временное сопротивление в | 170–200 | МПа | растяжение | ГОСТ 8617 |
| Относительное удлинение | 8–12 | % | растяжение | ГОСТ 8617 |
| Твёрдость по Бринеллю | 60–75 | HB | вдавливание шарика | ГОСТ 9012 |
| Плотность сплава | 2,70 | г/см | гидростатическое взвешивание | — |
| Теплопроводность | 200–220 | Вт/(мК) | стационарный метод | — |
Сплав АД31 в состоянии Т хорошо поддаётся гибке в холодном состоянии при минимальном радиусе гиба 2–3 толщины стенки; при меньших радиусах требуется локальный нагрев до 150–200 C. Профиль сваривается аргонодуговой сваркой (TIG) без термического упрочнения зоны шва — прочность соединения составляет 60–70 % от прочности основного металла. Анодирование в серной кислоте формирует оксидный слой 10–25 мкм, пригодный для наружной эксплуатации. Порошковая окраска по ГОСТ 9.410 наносится после хроматного или фосфатного подготовительного слоя.
Состояние Т не является максимально упрочнённым: при длительной эксплуатации при температуре выше 80 C происходит перестаривание с падением прочности на 10–15 %. Профиль не предназначен для несущих конструкций с расчётной нагрузкой выше 80–100 МПа без дополнительного усиления. Контакт с углеродистой сталью во влажной среде вызывает электрохимическую коррозию алюминия, поэтому в узлах применяют изолирующие прокладки из полиамида или ЭПДМ.
Состояние Т — естественное старение после закалки на прессе, прочность ниже. Состояние Т1 — искусственное старение при 175–185 C, предел текучести повышается до 180–200 МПа, но пластичность снижается.
Без нагрева — 2–3 толщины стенки при гибе полок в плоскости. При радиусе менее двух толщин необходим локальный нагрев до 150–200 C во избежание образования трещин.
Да, при расчётных напряжениях до 80–100 МПа и пролётах, определённых статическим расчётом. Для высоконагруженных стоек витражей обычно используют состояние Т1 или сплав 6060/6063 в состоянии Т6.
Анодирование толщиной 20–25 мкм по ГОСТ 9.031 либо порошковая окраска полиэстером 60–80 мкм после хроматирования. Анодированный слой без окраски допустим при умеренной агрессивности среды.