


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


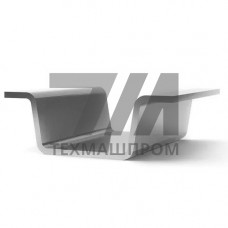
П-образный профиль С245 — гнутый равнополочный швеллер, изготовленный из конструкционной углеродистой стали обычного качества по ГОСТ 27772-2015. Формообразование выполняется на профилегибочных станах из рулонной или листовой заготовки толщиной 2–8 мм методом последовательной подгибки полок. В отличие от горячекатаного швеллера, гнутый П-образный профиль имеет постоянную толщину стенки и полок, малый радиус гиба (1,5–3 толщины металла) и повышенную точность геометрии по длине и углу 90.
Сталь С245 относится к группе нормальной прочности: предел текучести — не менее 245 МПа, временное сопротивление — 370–490 МПа, относительное удлинение — не менее 25 %. Химический состав ограничивает углерод на уровне 0,22 %, что обеспечивает удовлетворительную свариваемость без предварительного подогрева при толщине до 8 мм. Ударная вязкость при температуре –20 C сохраняется не ниже 34 Дж/см, что допускает эксплуатацию конструкций в климатических зонах с расчётной температурой до –40 C.
Гнутый П-образный профиль из С245 выпускается высотой 40–250 мм, шириной полки 20–120 мм, с толщиной стенки 2–8 мм. Длина мерных отрезков — 6–12 м, точность по длине — 5 мм. Кривизна по длине не превышает 1,5 мм на 1 м. Отклонение от перпендикулярности полок — не более 1.
| Высота, мм | Ширина полки, мм | Толщина, мм | Масса 1 м, кг | Момент сопротивления Wx, см |
|---|---|---|---|---|
| 50 | 40 | 3,0 | 2,05 | 3,42 |
| 80 | 50 | 4,0 | 4,27 | 10,8 |
| 120 | 60 | 5,0 | 7,85 | 28,4 |
| 160 | 80 | 6,0 | 13,2 | 62,7 |
| 200 | 100 | 8,0 | 22,6 | 128 |
Сталь С245 в составе гнутого профиля допускает резку на гильотинных ножницах, ленточнопильных и абразивно-отрезных станках без образования трещин кромки. Гибка в холодном состоянии возможна при радиусе не менее 2 толщин; для меньших радиусов требуется нагрев до 700–750 C. Сварка выполняется электродами Э46 или сварочной проволокой Св-08Г2С в среде CO; режимы — без предварительного подогрева при толщине до 8 мм.
Отверстия под болтовые соединения М8–М20 продавливаются на прессах или сверлятся по кондуктору. Антикоррозионная защита — горячее цинкование (толщина покрытия 40–80 мкм) либо грунт-эмали на эпоксидной или полиуретановой основе. Профиль поставляется без термообработки, в состоянии после формовки.
Гнутый профиль формуется из листа или рулона, имеет равномерную толщину стенки и полок, малые радиусы гиба и повышенную точность размеров. Горячекатаный швеллер имеет переменную толщину элементов и уклон внутренних граней полок.
Расчётная температура эксплуатации — до –40 C при условии сохранения ударной вязкости не ниже 34 Дж/см при –20 C. Для более низких температур применяют стали повышенной хладостойкости, например С345 с гарантией при –40 C.
Ручная дуговая сварка — электроды Э46 по ГОСТ 9467-75. Механизированная сварка в среде CO — проволока Св-08Г2С по ГОСТ 2246-70. Предварительный подогрев не требуется при толщине до 8 мм.
Да, при радиусе гиба не менее двух толщин металла. При меньших радиусах необходима местная термообработка до 700–750 C во избежание образования трещин и наклёпа.