


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


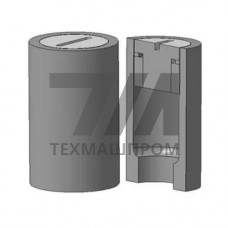
Палубные втулки 597-0360 — это установочные элементы, предназначенные для фиксации и позиционирования оснастки на палубных плитах формовочных машин. Изделие 597-0360 относится к категории сменных быстроизнашиваемых компонентов, работающих в условиях циклических ударных нагрузок и абразивного износа при контакте с бетонной смесью.
Конструктивно втулка 597-0360 представляет собой цилиндрическую деталь с внутренним посадочным отверстием и наружной поверхностью, обеспечивающей запрессовку в гнездо палубной плиты. Основная функция — восприятие распорных усилий от вибрации и бокового давления бетонной смеси в процессе формования, а также обеспечение точного взаимного расположения бортоснастки относительно палубы.
Палубные втулки 597-0360 изготавливаются из конструкционной легированной стали с последующей термообработкой до твердости 40–45 HRC. Рабочие поверхности проходят цементацию на глубину 0,8–1,2 мм, что обеспечивает износостойкость при многократных циклах установки и съема оснастки. Посадочные размеры выдерживаются по 7-му квалитету точности, что гарантирует стабильную геометрию сопряжения с гнездом палубной плиты.
Параметры изделия 597-0360 регламентированы заводской документацией производителя формовочного оборудования. Втулка рассчитана на эксплуатацию при температуре окружающей среды от –40 C до +50 C и контакте со щелочной средой бетонной смеси с pH до 12,5. Для защиты от коррозии наружная поверхность подвергается оксидированию или цинкованию толщиной 6–9 мкм.
В процессе работы палубная втулка 597-0360 воспринимает статические нагрузки от массы бортоснастки и динамические воздействия от глубинных вибраторов. Критическим параметром является износ посадочного отверстия, приводящий к люфту и смещению оснастки относительно палубы. Контроль износа выполняется калибром-пробкой при каждом техническом обслуживании формовочного поста.
Замена втулки 597-0360 производится при увеличении зазора в сопряжении свыше 0,15 мм или появлении видимых дефектов на рабочей поверхности — задиров, вмятин, коррозионных раковин. Ресурс изделия составляет 8000–12000 циклов формования в зависимости от абразивности заполнителя и интенсивности вибрационного воздействия.
Палубные втулки 597-0360 используются в следующих типах оборудования и технологических процессах:
Установка втулки 597-0360 выполняется запрессовкой с натягом 0,02–0,05 мм в подготовленное гнездо палубной плиты. Демонтаж производится съемником через технологические отверстия, предусмотренные в корпусе плиты. При монтаже не допускается применение ударного инструмента непосредственно по корпусу втулки — используются оправки из мягкого металла или гидравлический пресс.
Каждая партия палубных втулок 597-0360 проходит входной контроль по следующим параметрам: твердость поверхности, глубина цементованного слоя, отклонения диаметральных размеров, шероховатость рабочих поверхностей (Ra не более 1,25 мкм). Изделия маркируются несмываемой краской с указанием номера партии и даты изготовления.
Взаимозаменяемость втулок 597-0360 обеспечивается соблюдением допусков на посадочные размеры в пределах одного квалитета. При заказе необходимо указывать типоразмер палубной плиты и модель формовочной машины, поскольку конструктивное исполнение гнезда может отличаться у разных производителей оборудования.
| Параметр | Значение | Метод контроля | Допуск | Условия проверки |
|---|---|---|---|---|
| Наружный диаметр | 40,0 мм | Микрометр МК-50 | +0,025/0,010 мм | t = 20 2 C |
| Внутренний диаметр | 25,0 мм | Нутромер индикаторный | +0,021 мм | t = 20 2 C |
| Высота | 35,0 мм | Штангенциркуль ШЦ-1 | 0,1 мм | t = 20 2 C |
| Твердость поверхности | 42 HRC | Твердомер ТК-2 | 40–45 HRC | Нагрузка 150 кгс |
| Шероховатость Ra | 1,25 мкм | Профилометр | не более | Базовая длина 0,8 мм |
Замена требуется при увеличении зазора в сопряжении с бортоснасткой свыше 0,15 мм, наличии видимых дефектов — задиров, вмятин, коррозионных повреждений, а также при нарушении геометрии посадочного отверстия, выявляемом калибром-пробкой при плановом обслуживании.
Монтаж производится запрессовкой с натягом 0,02–0,05 мм с применением гидравлического пресса или съемника. Использование ударного инструмента непосредственно по корпусу втулки не допускается — применяются оправки из мягкого металла для равномерного распределения усилия.
Ресурс составляет 8000–12000 циклов формования. Фактический срок службы зависит от абразивности заполнителя бетонной смеси, интенсивности вибрационного воздействия и соблюдения регламента технического обслуживания формовочного оборудования.
Изделие рассчитано на работу при температуре от –40 C до +50 C, контакте со щелочной средой бетонной смеси с pH до 12,5 и циклических ударных нагрузках. Для защиты от коррозии наружная поверхность имеет оксидное или цинковое покрытие толщиной 6–9 мкм.