


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


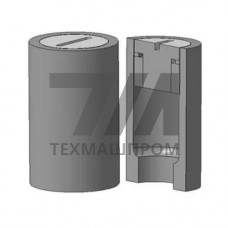
Палубные втулки 597-0361-03 — это штатные комплектующие для узлов ходовой части гусеничных машин, применяемые в качестве изнашиваемых элементов при монтаже опорных катков и балансиров. Изделие устанавливается в расточки кронштейнов и служит посадочным гнездом для осей катков, воспринимая радиальные и ударные нагрузки при движении техники по пересечённой местности.
Конструктивно втулка 597-0361-03 представляет собой цилиндрическую деталь с точной внутренней расточкой, обеспечивающей нормируемый зазор в паре трения «ось — втулка». Материал изготовления — легированная конструкционная сталь с последующей химико-термической обработкой, что обеспечивает твёрдость рабочей поверхности в диапазоне 52–58 HRC и износостойкость при абразивном загрязнении смазочного материала.
Посадочные размеры втулки 597-0361-03 соответствуют конструкторской документации на узлы подвески гусеничных шасси. Наружный диаметр детали выполняется с натягом для запрессовки в гнездо кронштейна, внутренний диаметр обрабатывается по квалитету H9 с шероховатостью Ra не более 1,25 мкм. Точность геометрии контролируется по овальности и конусности — отклонения не превышают 0,03 мм на всей длине расточки.
Для облегчения монтажа на торцах втулки выполнены фаски под углом 15–20, исключающие срезание материала при запрессовке. Деталь поставляется в термически обработанном состоянии, готовом к установке без дополнительной механической обработки.
В качестве исходного материала применяется сталь типа 40Х или 45Х с последующей закалкой токами высокой частоты. Глубина упрочнённого слоя составляет 1,5–2,5 мм, что обеспечивает работоспособность пары трения при удельных давлениях до 80 МПа. Твёрдость сердцевины поддерживается в пределах 25–32 HRC, сохраняя вязкость детали при ударных нагрузках.
Допустимая температура эксплуатации узла — от –50 C до +100 C, что позволяет применять втулки в условиях низкотемпературной эксплуатации техники в северных регионах.
Втулки 597-0361-03 используются при ремонте и техническом обслуживании гусеничных машин следующих категорий:
Замена втулок производится при плановом ремонте ходовой части, когда зазор в сопряжении «ось — втулка» превышает предельно допустимое значение 1,2 мм. Износ детали сопровождается характерным стуком в подвеске и повышенным люфтом опорного катка в вертикальной плоскости.
Демонтаж изношенной втулки выполняется с помощью съёмника ударного типа или гидравлического пресса усилием не менее 50 кН. Перед запрессовкой новой детали гнездо очищается от коррозии и заусенцев, контролируется его диаметр калибр-пробкой. Запрессовка ведётся плавно, без перекосов, с применением консистентной смазки типа «Литол-24» для снижения усилия монтажа.
Втулка 597-0361-03 взаимозаменяема с деталями, выпускаемыми по аналогичной конструкторской документации для узлов подвески гусеничных машин. При подборе аналога необходимо контролировать соответствие посадочных диаметров и длину детали, поскольку отклонение по длине более 0,5 мм недопустимо из-за изменения положения стопорного кольца.
| Параметр | Значение | Метод контроля | Допуск | Примечание |
|---|---|---|---|---|
| Наружный диаметр | 72 мм | Микрометр МК-75 | +0,03 / +0,06 мм | Посадка с натягом |
| Внутренний диаметр | 60 мм | Нутромер индикаторный | H9 | Ra 1,25 мкм |
| Длина | 65 мм | Штангенциркуль ШЦ-1 | 0,2 мм | Без учёта фасок |
| Твёрдость поверхности | 52–58 HRC | Твердомер ТК-2 | — | ТВЧ-закалка |
| Глубина закалки | 1,5–2,5 мм | Металлографический анализ | — | На рабочей поверхности |
При проведении ремонтных работ втулка 597-0361-03 подлежит замене при обнаружении следующих дефектов:
Повторная установка втулок, бывших в эксплуатации, не допускается из-за потери натяга и изменения геометрии посадочного пояса после первой запрессовки.
Для запрессовки используется консистентная смазка типа «Литол-24» или её аналоги, наносимая тонким слоем на наружную поверхность детали. Применение графитовых смазок не рекомендуется из-за возможного влияния на величину натяга при запрессовке.
Технологией ремонта расточка не предусмотрена, поскольку толщина закалённого слоя ограничена и её удаление снижает износостойкость детали. При несовпадении осей отверстий втулку заменяют.
Усилие контролируется по показаниям манометра гидравлического пресса и должно находиться в пределах 30–60 кН. Резкое падение усилия в процессе монтажа указывает на увеличенный зазор в гнезде.
При температуре ниже –20 C деталь перед запрессовкой выдерживают в тёплом помещении не менее 2 часов. Установка холодной втулки повышает риск хрупкого разрушения закалённого слоя.