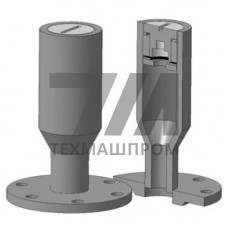
Палубные втулки 597-0378-02 в Минске


Палубные втулки 597-0378-02 — точные посадочные элементы для судовых палубных механизмов

Палубные втулки 597-0378-02 — это установочные детали, применяемые в узлах крепления палубного оборудования и механизмов судовых систем. Изделия данного типоразмера используются для фиксации валов, осей и шпинделей в корпусных элементах, обеспечивая точное позиционирование и восприятие радиальных нагрузок в условиях вибрации и знакопеременных усилий. Конструктивно втулка 597-0378-02 представляет собой цилиндрическую деталь с точным внутренним и наружным посадочным диаметром. Изготовление ведётся из конструкционной стали с последующей механической обработкой, что гарантирует стабильность геометрических параметров и шероховатость поверхностей в пределах установленных допусков. Точность размеров критична для обеспечения соосности сопрягаемых элементов палубных механизмов. Основные технические характеристики втулок 597-0378-02:
  • Материал — конструкционная углеродистая сталь с пределом текучести не менее 245 МПа;
  • Твёрдость поверхности — 156–217 HB после нормализации;
  • Допуск на внутренний диаметр — H8, на наружный — h7;
  • Шероховатость посадочных поверхностей — Ra 1,6–3,2 мкм;
  • Рабочий диапазон температур — от –40 до +80 C.

Применение в судовых системах

Втулки 597-0378-02 востребованы при ремонте и сервисном обслуживании палубных механизмов — швартовных лебёдок, якорно-швартовных шпилей, грузовых кранов и люковых закрытий. Они устанавливаются в опорных узлах редукторов, в местах прохода валов через фундаментные рамы и в шарнирных соединениях кинематических передач. Использование втулок данного типоразмера обеспечивает:
  • точную фиксацию валов относительно корпусных деталей;
  • компенсацию износа посадочных гнёзд при восстановлении узлов;
  • равномерное распределение контактных напряжений по длине сопряжения;
  • снижение уровня вибрации в кинематических цепях палубных приводов.

Контроль качества и геометрические параметры

При производстве втулок 597-0378-02 выполняется контроль соосности внутреннего и наружного диаметров, проверка отклонений от цилиндричности и круглости. Допустимое биение посадочных поверхностей относительно общей оси не превышает 0,02 мм, что соответствует требованиям к узлам с вращательным движением.
ПараметрЗначениеМетод контроляНормативПримечание
Внутренний диаметр40 ммНутромерH8Посадка под вал
Наружный диаметр55 ммМикрометрh7Посадка в корпус
Длина60 ммШтангенциркуль0,1 ммИсполнение 02
Торцевое биение0,02 ммИндикаторНе болееОтносительно оси

Особенности монтажа и эксплуатации

Установка втулок 597-0378-02 выполняется запрессовкой в корпусные гнёзда с натягом, обеспечивающим неподвижность соединения при действии рабочих нагрузок. Для облегчения монтажа допускается нагрев корпусной детали до 120–150 C или охлаждение втулки в жидком азоте. После запрессовки рекомендуется контрольная проверка внутреннего диаметра на предмет деформации. В процессе эксплуатации палубных механизмов втулки подвергаются воздействию морской воды, перепадам температур и абразивных частиц. Для защиты от коррозии наружные поверхности деталей могут подвергаться цинкованию или оксидированию. Периодичность осмотра узлов с втулками 597-0378-02 определяется регламентом технического обслуживания судового оборудования, как правило, при каждом плановом доковании.

Вопросы и ответы

Из какого материала изготавливаются втулки 597-0378-02?

Втулки производятся из конструкционной углеродистой стали с пределом текучести не менее 245 МПа. Твёрдость после нормализации составляет 156–217 HB, что обеспечивает достаточную износостойкость в узлах палубных механизмов.

Какие допуски выдерживаются при изготовлении втулок?

Внутренний диаметр обрабатывается по посадке H8, наружный — по h7. Торцевое биение относительно общей оси не превышает 0,02 мм, что гарантирует точность сопряжения с валами и корпусными деталями.

В каких узлах применяются втулки 597-0378-02?

Детали используются в опорных узлах швартовных лебёдок, якорных шпилей, грузовых кранов и люковых закрытий. Они обеспечивают фиксацию валов и осей в корпусных элементах палубных механизмов.

Как выполняется монтаж втулки в корпусное гнездо?

Монтаж производится запрессовкой с натягом. Для облегчения установки корпусную деталь нагревают до 120–150 C либо втулку охлаждают в жидком азоте. После запрессовки контролируется внутренний диаметр на предмет деформации.