


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


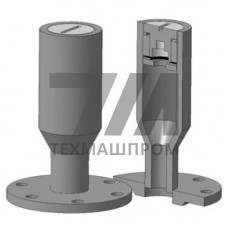
Палубные втулки 597-0379-01 — позиция каталога запасных частей для палубного оборудования, поставляемая под конкретным номером производителя. Артикул 597-0379-01 идентифицирует втулку скольжения, устанавливаемую в узлах трения палубных механизмов: шарнирах люковых закрытий, осях киповых планок, направляющих роликов и стопорных устройств. Изделие относится к быстроизнашиваемым деталям и подлежит плановой замене при ремонте судовых палубных систем.
Втулка 597-0379-01 выполняется в виде цилиндрической детали с осевым отверстием под палец или вал соответствующего диаметра. Посадочная поверхность обрабатывается под запрессовку в корпусную деталь с натягом, внутренняя рабочая поверхность — под подвижное сопряжение. В зависимости от исполнения применяется бронза, латунь, антифрикционный чугун или полимерный композиционный материал с наполнителем из дисульфида молибдена. Канавки и отверстия для подачи смазки предусматриваются в вариантах, работающих в режиме граничного трения.
| Параметр | Значение | Единица | Условие | Примечание |
|---|---|---|---|---|
| Номинальный внутренний диаметр | 25–60 | мм | по чертежу узла | поле допуска H8 |
| Наружный диаметр под запрессовку | 35–80 | мм | натяг 0,03–0,06 мм | посадка H7/r6 |
| Рабочая температура | –40…+120 | C | непрерывный режим | для полимерного исполнения |
| Удельное давление | до 25 | МПа | при скорости скольжения до 0,5 м/с | бронзовое исполнение |
| Шероховатость рабочей поверхности | Ra 0,8–1,6 | мкм | после финишной обработки | контроль профилометром |
Втулки 597-0379-01 устанавливаются в шарнирных соединениях палубных механизмов судов и плавучих сооружений. Типовые узлы: оси петель крышек люков, подшипники роликов грузовых стрел, направляющие буксирных лебёдок, шарниры якорных стопоров, оси шпилевых устройств. В портовом оборудовании деталь применяется в поворотных узлах крановых колонн и в механизмах перегрузочных эстакад. Условия эксплуатации — знакопеременные нагрузки, абразивное воздействие морской среды, периодическое погружение и ударные воздействия при волнении.
Запрессовка выполняется на гидравлическом прессе или оправкой с контролем усилия. Перед установкой посадочные поверхности обезжириваются, при необходимости применяется анаэробный фиксатор. Зазор в сопряжении проверяется щупом, радиальное биение — индикатором часового типа. Периодичность ревизии определяется условиями эксплуатации: при работе в морской воде без смазки — каждые 6 месяцев, при наличии смазочных каналов — по регламенту технического обслуживания судна. Критерий замены — увеличение зазора свыше предельного значения или появление люфта в шарнире.
Материал зависит от исполнения: применяются оловянно-цинковая бронза, латунь, антифрикционный чугун или полимерные композиции с дисульфидом молибдена. Конкретный материал определяется чертежом узла и условиями эксплуатации.
Номинальный зазор устанавливается по посадке H8/f7 и составляет 0,05–0,15 мм в зависимости от диаметра. Предельный зазор при эксплуатации не должен превышать удвоенного номинального значения.
Полимерные исполнения с наполнителем из дисульфида молибдена и ПТФЭ допускают работу без подачи смазки, в том числе в морской воде. Бронзовые и чугунные варианты требуют регулярной подачи консистентной смазки.
Износ оценивается замером внутреннего диаметра нутромером и проверкой радиального зазора щупом. Дополнительно контролируется овальность и наличие задиров на рабочей поверхности.