


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


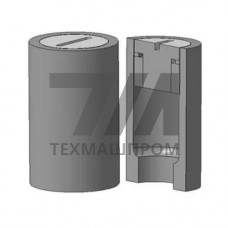
Палубные втулки 597-0387-02 — это штатные комплектующие для дейдвудных устройств и систем переборочных уплотнений, применяемые при монтаже гребных валов на судах различного класса. Изделие относится к категории судовых деталей с точной механической обработкой и предназначено для фиксации и центрирования вала в зоне прохода через палубу или переборку, обеспечивая герметичность и стабильность осевого положения линии вала.
Конструктивно втулка 597-0387-02 выполнена по рабочим чертежам, соответствующим отраслевой нормативной документации для судостроения. Посадочные поверхности обработаны по квалитетам, обеспечивающим требуемую посадку с натягом или переходную посадку в корпусных узлах. Геометрические параметры — наружный и внутренний диаметры, длина расточки — выдержаны с допусками, исключающими радиальное биение при эксплуатации.
Для изготовления палубных втулок 597-0387-02 применяются коррозионностойкие стали или латунные сплавы, стойкие к воздействию морской воды. Выбор материала обусловлен условиями эксплуатации: постоянный контакт с забортной водой, переменные температуры, вибрационные нагрузки от работающего гребного винта. Поверхности, контактирующие с валом, могут иметь антифрикционное покрытие или подвергаться упрочняющей обработке для снижения износа в зоне трения.
Антикоррозионная защита наружных поверхностей выполняется методом гальванического цинкования или нанесением лакокрасочных покрытий, стойких к соленой воде. Резьбовые участки, если они предусмотрены конструкцией, защищаются от коррозионного растрескивания и задиров.
Втулки 597-0387-02 устанавливаются в узлах прохода вала через палубу, в дейдвудных трубах, а также в системах переборочных сальниковых уплотнений. Основные области применения:
При монтаже втулка 597-0387-02 запрессовывается в корпусную деталь или фиксируется стопорными элементами, после чего производится расточка внутреннего отверстия под фактический диаметр вала. Такой подход обеспечивает минимальный зазор в паре «втулка — вал» и исключает перекосы при передаче крутящего момента.
Работоспособность втулки сохраняется в диапазоне температур от –40 C до +60 C, что соответствует условиям эксплуатации судов в арктических и тропических широтах. Деталь выдерживает знакопеременные нагрузки, возникающие при изгибе вала под действием гидродинамических сил, а также вибрацию в диапазоне частот до 120 Гц.
| Параметр | Значение для 597-0387-02 | Метод контроля | Условия проверки | Нормативный документ |
|---|---|---|---|---|
| Наружный диаметр | по чертежу, допуск h8 | микрометраж | 20 2 C | ОСТ 5.9563-87 |
| Внутренний диаметр | под расточку, припуск 1,5–2,0 мм | нутромер | после запрессовки | чертеж СКБ |
| Шероховатость Ra | 1,25 мкм | профилометр | на посадочных поверхностях | ГОСТ 2789-73 |
| Твердость | 120–180 HB | твердомер ТШ | на торце | ГОСТ 9012-59 |
При ремонте судовых валопроводов замена втулки 597-0387-02 производится в случае выработки внутреннего отверстия сверх допустимого значения или при обнаружении коррозионных повреждений посадочных поясов. Перед установкой новой детали проверяется состояние корпусного гнезда: овальность не должна превышать 0,05 мм, а конусность — 0,03 мм на длину посадочного пояса.
Для судов, находящихся в эксплуатации более 15 лет, рекомендуется проводить дефектоскопию зоны установки втулки ультразвуковым методом для выявления усталостных трещин в корпусном металле. Это особенно актуально для узлов, работающих в условиях знакопеременных нагрузок от волнения моря.
Стандартное исполнение — из коррозионностойкой стали марок 12Х18Н10Т или 10Х17Н13М2Т, реже — из латуни ЛЦ40Сд. Выбор материала зависит от условий эксплуатации и требований заказчика к ресурсу узла.
Для втулки 597-0387-02 предусмотрена переходная посадка или посадка с натягом до 0,03 мм. Точная величина натяга указывается в чертеже и зависит от материала корпусной детали и толщины стенки.
Да, внутренний диаметр втулки поставляется с припуском под окончательную расточку. Это необходимо для компенсации деформации при запрессовке и обеспечения соосности с осью вала.
Замена производится при износе внутреннего отверстия более 0,2 мм на диаметр, при наличии коррозионных раковин глубиной свыше 0,5 мм, а также при обнаружении трещин или сколов на торцевых поверхностях.