


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


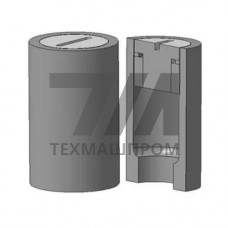
Палубные втулки 597-0390-01 — это штатные комплектующие для дейдвудных устройств и систем перекладки руля, применяемые при монтаже и ремонте судовых валопроводов. Изделие относится к категории точных втулочных элементов, работающих в условиях знакопеременных нагрузок, вибрации и контакта с забортной водой. Посадочные размеры 597-0390-01 соответствуют чертежам типовых судоремонтных узлов, что обеспечивает взаимозаменяемость без дополнительной расточки или проточки посадочных мест.
Конструктивно втулка 597-0390-01 представляет собой цилиндрическую деталь с нормированными допусками по внутреннему и наружному диаметру. Материал изготовления — легированная судостроительная сталь или бронза, в зависимости от исполнения, что определяет стойкость к коррозионному растрескиванию в морской среде. Рабочая поверхность втулки подвергается механической обработке до параметра шероховатости Ra 1,6–3,2 мкм, что необходимо для стабильной работы сальниковых уплотнений и подшипников скольжения.
Параметры палубной втулки 597-0390-01 нормируются по внутреннему диаметру, длине и точности центрирования. Деталь устанавливается в палубный или переборочный стакан с гарантированным натягом либо по переходной посадке, что исключает проворот при передаче крутящего момента от гребного вала. Для фиксации от осевых смещений предусмотрены стопорные винты или штифты, устанавливаемые в технологические отверстия.
Втулки 597-0390-01 используются в дейдвудных устройствах судов с диаметром гребного вала до 80 мм, а также в рулевых машинах и системах управления подруливающими устройствами. Деталь работает в паре с резинометаллическими или баббитовыми подшипниками, воспринимая радиальные нагрузки от массы вала и упора гребного винта. Установка втулки выполняется при формировании узла прохода вала через палубу или водонепроницаемую переборку, где требуется герметизация и центрирование.
В условиях эксплуатации втулка 597-0390-01 контактирует с забортной водой, поэтому для бронзовых исполнений характерна высокая стойкость к морской коррозии, а для стальных — обязательное наличие цинкового протектора в зоне установки. При ремонте судов класса «река-море» деталь заменяется при износе внутренней поверхности более 0,3 мм на диаметр, что контролируется микрометражом при дефектации валопровода.
Приемка втулок 597-0390-01 выполняется по результатам обмера посадочных поверхностей и проверки твердости материала. Для бронзовых втулок контролируется химический состав на соответствие ГОСТ 18175, для стальных — механические свойства после нормализации. Допуск соосности внутреннего и наружного диаметра не превышает 0,05 мм, что проверяется на индикаторной стойке при установке на оправку.
| Параметр | Значение | Метод контроля | Допуск | Примечание |
|---|---|---|---|---|
| Внутренний диаметр | 90 мм | Нутромер | H8 | Посадка под подшипник |
| Наружный диаметр | 120 мм | Микрометр | k6 | Посадка в стакан |
| Овальность | 0,03 мм | Индикатор | — | Не более |
| Твердость HB | 80–120 | Твердомер | — | Бронза |
Установка втулки 597-0390-01 выполняется с применением гидравлического пресса или термического метода — нагревом втулки до 150–200 C для создания монтажного зазора. Запрессовка производится в стакан, предварительно обработанный до шероховатости Ra 3,2 мкм и покрытый тонким слоем консистентной смазки на литиевой основе. После запрессовки контролируется выступание торца относительно плоскости палубы — оно не должно превышать 2 мм, что обеспечивает корректную работу сальникового уплотнения.
При замене втулки в условиях судоремонтного завода выполняется расточка старой детали до истончения стенки, после чего остатки удаляются съемником. Новую втулку 597-0390-01 запрессовывают с усилием, нормируемым по расчетному натягу 0,03–0,06 мм. После монтажа проводится гидроиспытание узла давлением 0,5 МПа для проверки герметичности соединения.
Стандартное исполнение — бронза БрА9Ж3Л, устойчивая к морской коррозии. Возможна поставка стального исполнения 25Л с обязательной установкой протекторной защиты.
Предельный износ внутреннего диаметра составляет 0,3 мм. При превышении этого значения нарушается центрирование вала и возникает риск повреждения сальникового узла.
Нет, если стакан сохранил геометрию. Втулка 597-0390-01 изготавливается с допуском k6, что обеспечивает посадку без дополнительной механической обработки.
Применяется гидравлический пресс с усилием до 50 кН или термический метод с нагревом втулки до 150–200 C. Выбор способа зависит от толщины стенки стакана.