


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


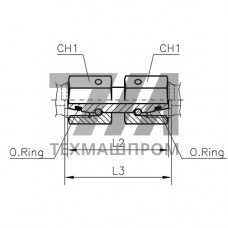
Переходник (г-г) гайка–штифтованная TN498 TN498-12L — это соединительный элемент гидравлической системы, выполненный по стандарту TN498, где исполнение 12L соответствует метрической резьбе М12 1,5 с уплотнением по 24 конусу (тип L по ISO 8434-1). Конструктивно деталь представляет собой корпус с внутренней резьбой гайки на одном конце и штифтовым фиксатором на другом, что исключает самопроизвольное отвинчивание под действием вибрации и пульсации давления. Такое решение применяется в гидроприводах мобильной техники, станкостроении и системах смазки, где требуется жёсткая фиксация соединения без применения контргаек и анаэробных фиксаторов резьбы.
Корпус переходника TN498-12L изготавливается из конструкционной или нержавеющей стали методами точения и фрезерования с последующей термообработкой. Штифт устанавливается в радиальное отверстие и фиксирует гайку относительно штуцерной части, предотвращая её проворот при знакопеременных нагрузках. Уплотнение обеспечивается конической поверхностью 24 и накидной гайкой, что соответствует требованиям ISO 8434-1 для соединений типа L.
| Параметр | Значение | Единица | Условие | Стандарт |
|---|---|---|---|---|
| Условный проход DN | 6 | мм | номинальный | ISO 8434-1 |
| Резьба | М12 1,5 | — | наружная/внутренняя | DIN 13 |
| Рабочее давление | 315 | бар | сталь, 20 C | ISO 19879 |
| Разрушающее давление | 630 | бар | кратковременно | ISO 19879 |
| Момент затяжки | 35–40 | Нм | гайка М12 | — |
| Температура эксплуатации | –40 … +120 | C | NBR-уплотнение | — |
Переходник TN498-12L востребован в гидросистемах, где требуется фиксация соединения от вибрационного ослабления. Штифтовая фиксация особенно эффективна на подвижных узлах, где стандартные соединения DIN 2353 требуют периодической подтяжки.
Установка переходника TN498-12L производится в следующей последовательности: деталь вворачивается в корпус до упора конической поверхности, затем гайка затягивается динамометрическим ключом с моментом 35–40 Нм. Штифт фиксируется в радиальном отверстии, после чего соединение готово к нагружению. При монтаже не допускается повторное использование штифта после демонтажа — рекомендуется замена на новый. Контроль герметичности проводится опрессовкой давлением 1,5 от рабочего, но не более 472 бар.
Основное отличие — наличие штифтового фиксатора, который предотвращает самопроизвольное отвинчивание гайки при вибрации. Стандартное соединение DIN 2353 требует периодической подтяжки, тогда как TN498-12L сохраняет момент затяжки в течение всего срока службы.
Для стального исполнения рабочее давление составляет до 315 бар при температуре 20 C. Разрушающее давление — не менее 630 бар. Для нержавеющего исполнения AISI 316L рабочее давление может быть снижено до 250 бар в зависимости от температуры.
Да, при условии замены стандартного NBR-уплотнения на FKM или EPDM. Для агрессивных сред рекомендуется исполнение из AISI 316L с уплотнением FKM, что расширяет температурный диапазон до –20 … +200 C.
Рекомендуемый момент затяжки — 35–40 Нм. Превышение момента может привести к деформации конической поверхности и потере герметичности. Затяжка производится в два этапа: предварительный 15 Нм и финальный 35–40 Нм.