


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


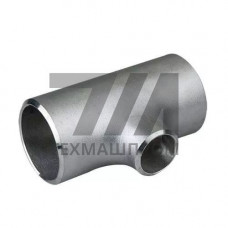
Переходный тройник под сварку из стали 09Г2С — соединительная деталь трубопровода с тремя патрубками разного диаметра, где один ответвлённый штуцер имеет меньший проход, чем магистральный. Изготовление регламентируется ГОСТ 17376-2001 (детали трубопроводов бесшовные), при этом марка 09Г2С соответствует ГОСТ 19281-2014. Низколегированная кремнемарганцовистая сталь содержит 0,09 % углерода и до 2 % марганца, что обеспечивает предел текучести не менее 325 МПа при толщине стенки до 20 мм и ударную вязкость KCU выше 39 Дж/см при –40 C.
Переходные тройники выпускают бесшовными (горячедеформированными) и сварными из штампованных полукорпусов. Основные геометрические величины:
Деталь поставляется с прямыми патрубками длиной не менее 1,5 толщины стенки для удобства монтажа и контроля сварного шва. Класс точности размеров — обычный по ГОСТ 17376, допуск на овальность не превышает 1 % наружного диаметра.
| Показатель | Значение | Условие | Единица | Стандарт |
|---|---|---|---|---|
| Предел текучести | 325 | толщина 20 мм | МПа | ГОСТ 19281 |
| Временное сопротивление | 470 | 20 C | МПа | ГОСТ 19281 |
| Относительное удлинение | 21 | 20 C | % | ГОСТ 19281 |
| Ударная вязкость KCU | 39 | –40 C | Дж/см | ГОСТ 19281 |
| Хладостойкость | до –60 | эксплуатация | C | ГОСТ 19281 |
Сталь 09Г2С относится к группе свариваемости без ограничений при толщине до 36 мм. Рекомендуемые способы соединения:
Предварительный подогрев требуется при толщине стенки свыше 30 мм и температуре окружающего воздуха ниже 0 C — до 100–150 C. Термообработка после сварки не обязательна, но при толщине более 36 мм выполняется высокий отпуск при 640–680 C. Контроль швов — радиографический по ГОСТ 7512 или ультразвуковой по ГОСТ 14782.
Переходные тройники 09Г2С устанавливают в системах с рабочим давлением до 16 МПа и температурой среды от –60 до +425 C. Типовые объекты:
Деталь не предназначена для сильноагрессивных сред (сероводородсодержащих, кислотных) без дополнительной защиты. В таких случаях применяют тройники из 09Г2С с внутренним антикоррозионным покрытием или заменяют на 10Х17Н13М2Т.
Бесшовные детали — ГОСТ 17376-2001, сварные — ГОСТ 17378-2001. Марка стали 09Г2С поставляется по ГОСТ 19281-2014.
Диапазон от –60 до +425 C. При температурах ниже –40 C требуется подтверждение ударной вязкости KCU не менее 29 Дж/см.
При толщине стенки до 30 мм и температуре воздуха выше 0 C подогрев не требуется. Свыше 30 мм — нагрев до 100–150 C.
У переходного диаметр ответвления меньше магистрали, у равнопроходного — все три патрубка одинакового прохода.