


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


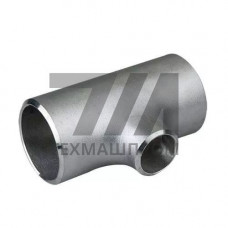
Переходный тройник под сварку из стали 10Х17Н13М2Т — деталь трубопровода с тремя патрубками различного диаметра, предназначенная для ответвления потока и изменения условного прохода магистрали. Материал 10Х17Н13М2Т (аналог AISI 316Ti, DIN 1.4571) представляет собой коррозионностойкую аустенитную сталь, легированную титаном для стабилизации против межкристаллитной коррозии. Титановое модифицирование позволяет эксплуатировать сварные соединения при температурах до 600 C без риска выделения карбидов хрома по границам зёрен.
Деталь изготавливается методом горячей штамповки или раскатки с последующей механической обработкой кромок под сварку. Переходный тройник обеспечивает плавное сужение или расширение потока, снижая гидравлическое сопротивление по сравнению с врезкой штуцера в стенку трубы. Угол ответвления стандартно составляет 90, реже — 45 для снижения потерь давления в системах с высоким расходом.
| Параметр | Значение | Параметр | Значение | Стандарт |
|---|---|---|---|---|
| Условный проход DN | 15–600 мм | Толщина стенки | 2–40 мм | ГОСТ 17376 |
| Предел текучести | 205 МПа | Временное сопротивление | 510 МПа | ГОСТ 5632 |
| Рабочая температура | –196…+600 C | Рабочее давление | до 16 МПа | ГОСТ 356 |
| Содержание Ni | 12–14 % | Содержание Mo | 2–3 % | ГОСТ 5632 |
| Содержание Ti | 0,5–0,8 % | Твёрдость | 200 HB | ГОСТ 5949 |
Тройник переходный 10Х17Н13М2Т востребован в трубопроводах химических производств, где транспортируются агрессивные среды: серная и фосфорная кислоты умеренных концентраций, растворы солей, органические растворители. В нефтепереработке деталь применяется на установках каталитического риформинга и гидроочистки, где сочетаются повышенные температуры и водородсодержащие среды.
В целлюлозно-бумажной промышленности тройники устанавливаются в системах варки и отбелки целлюлозы, контактирующих с щелочными и кислыми реагентами. Пищевые производства используют деталь в обвязке теплообменников, пастеризаторов и CIP-систем благодаря коррозионной стойкости и отсутствию выделения вредных веществ. Энергетика применяет переходные тройники в трубопроводах питательной воды и пароперегревателя при температуре пара до 600 C.
Соединение выполняется ручной дуговой сваркой покрытыми электродами типа ЭА-1 или аргонодуговой сваркой неплавящимся электродом в среде аргона. Рекомендуется предварительный подогрев не требуется, однако необходим контроль межпроходной температуры — не выше 150 C для предотвращения горячих трещин. После сварки проводится термическая обработка при 850–900 C для снятия остаточных напряжений и восстановления стойкости против межкристаллитной коррозии.
Сталь 10Х17Н13М2Т содержит 2–3 % молибдена и титан, что повышает стойкость к питтинговой коррозии и межкристаллитной коррозии после сварки. 12Х18Н10Т не имеет молибдена и уступает по коррозионной стойкости в хлоридсодержащих средах.
Диапазон рабочих температур — от –196 C до +600 C. При температурах выше 600 C наблюдается интенсивное окалинообразование и снижение длительной прочности.
Да, для восстановления коррозионной стойкости сварного шва рекомендуется аустенизация при 850–900 C с последующим быстрым охлаждением. Без термообработки возможно выделение карбидов хрома в зоне термического влияния.
Изготовление регламентируется ГОСТ 17376 (детали трубопроводов бесшовные), ГОСТ 5632 (марки сталей) и ГОСТ 356 (арматура и детали трубопроводов). Возможно изготовление по ASTM A403 WP316Ti.