


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


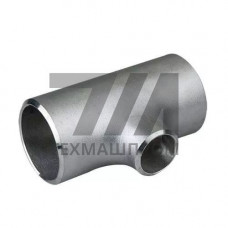
Переходный тройник под сварку из стали 12Х18Н10Т — соединительная деталь трубопровода с тремя патрубками различного диаметра, предназначенная для ответвления потока и одновременного изменения условного прохода магистрали. Изделие изготавливается методом горячей штамповки или раскатки из коррозионностойкой аустенитной стали, соответствующей марке 12Х18Н10Т по ГОСТ 5632, с последующей механической обработкой кромок под сварку.
Основной корпус формируется с равнопроходным или переходным сечением: диаметр ответвления меньше диаметра магистрали. Толщина стенки в зоне пересечения патрубков увеличивается относительно номинальной для компенсации концентраторов напряжений. Кромки подготавливаются под сварку по ГОСТ 16037: фаска 30–37, притупление 1,5–2,5 мм. Типовое исполнение — бесшовное, с углом ответвления 90.
Сталь 12Х18Н10Т — хромоникелевый аустенитный сплав, стабилизированный титаном. Содержание хрома — 17–19 %, никеля — 9–11 %, титана — 0,4–1,0 %. Титан связывает углерод в карбиды, предотвращая межкристаллитную коррозию при эксплуатации в диапазоне 450–850 C. Предел текучести при 20 C — не менее 196 МПа, временное сопротивление — 510 МПа, относительное удлинение — 40 %. Рабочий диапазон температур: от –196 C до +600 C.
| DN магистрали | DN ответвления | Толщина стенки, мм | Масса, кг | Стандарт |
|---|---|---|---|---|
| 50 | 25 | 3,5 | 0,62 | ГОСТ 17376 |
| 80 | 40 | 4,0 | 1,35 | ГОСТ 17376 |
| 100 | 50 | 5,0 | 2,48 | ГОСТ 17376 |
| 150 | 80 | 6,0 | 5,70 | ГОСТ 17376 |
| 200 | 100 | 7,0 | 11,20 | ГОСТ 17376 |
Соединение выполняется ручной дуговой сваркой покрытыми электродами типа Э-08Х20Н9Г2Б или аргонодуговой сваркой неплавящимся электродом в среде аргона. Предварительный подогрев не требуется. После сварки рекомендуется зачистка шва и, при работе в агрессивных средах, термическая обработка для снятия остаточных напряжений. Контроль швов — радиографический или ультразвуковой по ГОСТ 3242.
Диапазон рабочих температур — от –196 C до +600 C. При длительной работе в интервале 450–850 C стабилизация титаном предотвращает межкристаллитную коррозию.
Основной стандарт — ГОСТ 17376 (детали трубопроводов бесшовные приварные). Допускается изготовление по ASTM A403 WP321 для поставок на экспорт.
При монтаже в системах с агрессивными средами рекомендуется аустенизация или отжиг при 850–900 C. В нейтральных средах термообработка не обязательна.
12Х18Н10Т содержит 0,12 % углерода против 0,08 % у 08Х18Н10Т. Обе марки стабилизированы титаном, но 08Х18Н10Т предпочтительна для сварных конструкций, работающих в особо агрессивных средах.