


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


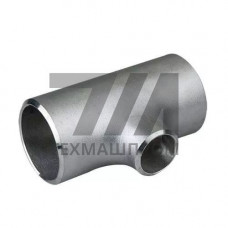
Переходный тройник под сварку 13ХФА — соединительная деталь трубопровода с тремя патрубками разного диаметра, изготовленная из низколегированной конструкционной стали марки 13ХФА. Данная марка относится к классу низколегированных сталей, легированных хромом и ванадием, и применяется для изготовления деталей трубопроводов, работающих при повышенных температурах и давлениях. Наличие ванадия обеспечивает стойкость к водородной коррозии и сохраняет прочностные характеристики при нагреве до 560–580 C.
Переходный тройник представляет собой штампосварное или кованое изделие, у которого диаметр ответвления отличается от диаметра магистрального прохода. Такая геометрия позволяет выполнять врезку труб меньшего сечения в основной трубопровод без применения дополнительных переходников. Сварное соединение выполняется по торцам патрубков с разделкой кромок под стыковой шов.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Марка стали | 13ХФА | Предел текучести | 355 МПа | при 20 C |
| Диапазон диаметров | 57–530 мм | Толщина стенки | 4–36 мм | по сортаменту |
| Рабочая температура | –40…+560 C | Рабочее давление | до 25 МПа | зависит от типоразмера |
| Способ изготовления | штампосварной, кованый | Тип соединения | стыковое под сварку | разделка кромок |
| Контроль качества | УЗК, РК, гидроиспытания | Нормативный документ | ГОСТ 17376 | детали трубопроводов |
Переходный тройник 13ХФА выпускается в двух основных исполнениях: равнопроходном с переходом на меньший диаметр ответвления и с двумя различными диаметрами магистральных патрубков. Торцы патрубков обрабатываются под угол разделки 30 2 с притуплением кромки 1,5–2,5 мм, что обеспечивает качественное проплавление корневого шва при ручной дуговой или автоматической сварке под флюсом.
Сталь 13ХФА содержит 0,10–0,16 % углерода, 0,8–1,1 % хрома и 0,05–0,12 % ванадия. Такое легирование повышает жаропрочность и сопротивление ползучести, что критично для деталей, эксплуатируемых в контуре перегретого пара. Термообработка — нормализация с высоким отпуском — обеспечивает однородную феррито-перлитную структуру без участков закалки.
Сталь 13ХФА обладает удовлетворительной свариваемостью при соблюдении температурного режима. Перед сваркой рекомендуется подогрев кромок до 150–200 C при толщине стенки свыше 12 мм. Сварка выполняется электродами типа Э50А или сварочной проволокой Св-08ХМФА под флюсом АН-22. После сварки проводится термообработка стыка — высокий отпуск при 680–720 C для снятия остаточных напряжений.
Монтаж переходного тройника в трубопровод осуществляется методом вварки в разрыв трубы. Совпадение осей магистральных патрубков контролируется по уровню и центрам, ответвление выставляется перпендикулярно оси магистрали с допуском не более 1 мм на 100 мм длины. Несоосность торцов не должна превышать 1,5 мм при диаметре до 200 мм.
Допустимый диапазон рабочих температур составляет от –40 C до +560 C. При температурах выше 560 C начинается интенсивное развитие ползучести, снижающее ресурс детали.
Геометрия и размеры регламентируются ГОСТ 17376, требования к материалу и контролю — ГОСТ 55068 и отраслевыми ТУ. Допускается изготовление по чертежам заказчика с обязательной сертификацией.
Да, при толщине стенки более 12 мм проводится высокий отпуск сварного соединения при 680–720 C. Это снижает остаточные напряжения и предотвращает образование холодных трещин.
Используется ручная дуговая сварка покрытыми электродами типа Э50А, автоматическая сварка под флюсом АН-22 или аргонодуговая сварка корневого шва. Выбор метода определяется толщиной стенки и условиями монтажа.