


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


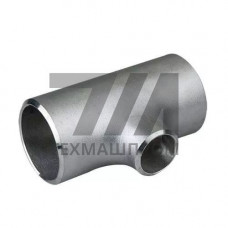
Переходный тройник под сварку из стали 20 — соединительная деталь трубопровода с тремя патрубками разного диаметра, где магистральный и ответвлённый проходы имеют отличающиеся условные проходы (DN). Изготовление ведётся методом горячей штамповки с последующей механической обработкой торцов под разделку кромок, что обеспечивает равнотолщинность стенки в зоне перехода и плавное распределение потока рабочей среды.
Материал — конструкционная углеродистая качественная сталь 20 по ГОСТ 1050. Химический состав: углерод 0,17–0,24 %, кремний 0,17–0,37 %, марганец 0,35–0,65 %, сера не более 0,040 %, фосфор не более 0,035 %. Предел текучести — не менее 245 МПа, временное сопротивление — 410–530 МПа, относительное удлинение — не менее 25 %. Деталь сохраняет работоспособность в диапазоне температур от –40 C до +425 C, что допускает эксплуатацию в паропроводах низкого и среднего давления, системах теплоснабжения и технологических трубопроводах.
Геометрия переходных тройников регламентируется ГОСТ 17376 (бесшовные штампосварные детали) и ведомственными нормалями для конкретных отраслей. Основные размеры привязаны к наружному диаметру и толщине стенки присоединяемых труб. Угол ответвления стандартно составляет 90, для отдельных серий — 45 и 60. Торцы обрабатываются под сварку с разделкой кромок типа V или U в зависимости от толщины стенки.
| DN магистрали | DN ответвления | Наружный диаметр, мм | Толщина стенки, мм | Масса, кг |
|---|---|---|---|---|
| 50 | 25 | 57 | 3,5 | 0,42 |
| 80 | 50 | 89 | 4,0 | 0,95 |
| 100 | 65 | 108 | 5,0 | 1,80 |
| 150 | 100 | 159 | 6,0 | 4,60 |
| 200 | 150 | 219 | 8,0 | 10,20 |
Приварка выполняется ручной дуговой сваркой покрытыми электродами типа Э46 или Э50А, а также механизированной сваркой в среде защитных газов. Предварительный подогрев не требуется при толщине стенки до 36 мм и температуре окружающего воздуха выше 0 C. Стык собирается с зазором 2–3 мм, смещение кромок не должно превышать 10 % толщины стенки. После сварки рекомендуется контроль радиографическим или ультразвуковым методом в объёме, установленном проектной документацией.
Длительная рабочая температура не превышает +425 C. Кратковременные пиковые нагрузки допускаются до +450 C без учёта ползучести.
Переходный имеет разные условные проходы магистрали и ответвления, равнопроходный — одинаковые. Переходный применяется для изменения диаметра трубопровода в точке ответвления.
При толщине стенки до 36 мм и температуре выше 0 C термообработка не обязательна. Для ответственных участков с толщиной свыше 36 мм назначается высокий отпуск при 600–650 C.
Бесшовные штампованные тройники — по ГОСТ 17376, сварные — по ГОСТ 17378. Отраслевые нормали могут уточнять допуски и маркировку.