


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


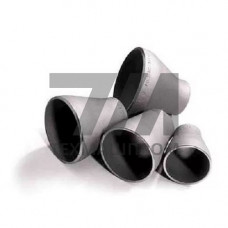
Переходы стальные 09Г2С — это концентрические и эксцентрические фитинги, предназначенные для соединения участков трубопроводов с различным диаметром проходного сечения. Изготавливаются методом штамповки или вальцовки из низколегированной конструкционной стали марки 09Г2С, что обеспечивает сочетание высокой прочности и устойчивости к низкотемпературным нагрузкам. В отличие от углеродистых сталей общего назначения, переходы из 09Г2С сохраняют пластичность при температурах до –70 C, что делает их применимыми в северном исполнении и на объектах с агрессивными условиями эксплуатации.
Материал 09Г2С относится к группе низколегированных сталей с содержанием марганца до 1,6 % и кремния до 0,75 %. Химический состав регламентируется ГОСТ 5520 и ГОСТ 19281, а на готовые переходы распространяются требования ГОСТ 17378 (для концентрических) и ГОСТ 17379 (для эксцентрических). Основные механические показатели после нормализации:
Переходы 09Г2С выпускаются с толщиной стенки от 3 до 30 мм и диаметрами от 25 до 1020 мм. Геометрические параметры контролируются по ГОСТ 17378-01, при этом допускается изготовление по чертежам заказчика для нестандартных сочетаний диаметров. Сварные швы, если переход выполнен из штампованных полуобечаек, проходят 100 % контроль ультразвуковой дефектоскопией.
По конфигурации переходы 09Г2С разделяют на два типа. Концентрические переходы применяются на вертикальных участках трубопроводов и в насосных обвязках, где требуется сохранение осевой симметрии потока. Эксцентрические переходы со смещённой осью используются на горизонтальных нитках для предотвращения скопления газовой фазы в верхней точке или конденсата в нижней части трубопровода.
По технологии изготовления различают штампованные переходы (цельнотянутые, без продольного шва) и сварные из вальцованных заготовок. Штампованные изделия обладают более равномерной структурой металла и рекомендуются для сред с повышенным давлением — до 16 МПа. Сварные переходы применяются при рабочих давлениях до 10 МПа и больших диаметрах, где штамповка экономически нецелесообразна.
Низколегированная сталь 09Г2С изначально разрабатывалась для конструкций, работающих в условиях Севера, поэтому переходы из этого материала востребованы в отраслях, где критичны низкие температуры и динамические нагрузки:
Переходы 09Г2С стыкуются с трубами из аналогичной марки стали, а также с элементами из сталей 20, 17Г1С и 10Г2. Сварка выполняется электродами типа УОНИИ-13/55 или проволокой Св-08Г2С в среде углекислого газа. После сварки рекомендуется проведение термообработки для снятия остаточных напряжений, если толщина стенки превышает 20 мм.
Выбор переходов 09Г2С вместо углеродистых сталей типа Ст3 или 20 обоснован в проектах, где требуется повышенная хладостойкость и сопротивление хрупкому разрушению. Материал не склонен к отпускной хрупкости и сохраняет вязкость после сварки без дополнительной нормализации. Это сокращает сроки монтажа и снижает затраты на термообработку сварных соединений в полевых условиях.
| Тип перехода | Диаметр, мм | Толщина стенки, мм | Рабочее давление, МПа | Температура, C |
|---|---|---|---|---|
| Концентрический штампованный | 57 38 | 4 | 16 | –70…+425 |
| Эксцентрический сварной | 325 219 | 10 | 10 | –70…+425 |
| Концентрический штампованный | 530 426 | 14 | 6,3 | –70…+425 |
Каждый переход 09Г2С перед отгрузкой проходит визуальный и измерительный контроль, проверку геометрических размеров и толщины стенки ультразвуковым толщиномером. По требованию заказчика выполняется контроль твёрдости, механических свойств на образцах из партии и гидравлические испытания пробным давлением. Изделия маркируются несмываемой краской с указанием марки стали, типоразмера и номера плавки.
Сертификат качества оформляется по форме 2 ГОСТ 10692 и содержит данные о химическом составе, результатах механических испытаний и термообработке. Для объектов, поднадзорных Ростехнадзору, переходы 09Г2С должны сопровождаться разрешением на применение, если они используются на трубопроводах с давлением свыше 1,6 МПа.
Сталь 09Г2С содержит легирующие добавки марганца и кремния, что повышает предел текучести до 345 МПа против 245 МПа у стали 20. Главное отличие — хладостойкость: 09Г2С сохраняет ударную вязкость при –70 C, тогда как сталь 20 гарантированно работает только до –40 C.
Выпускаются концентрические переходы по ГОСТ 17378 и эксцентрические по ГОСТ 17379. По технологии изготовления — штампованные цельнотянутые и сварные из вальцованных заготовок. Диапазон диаметров — от 25 до 1020 мм.
Рекомендуются электроды типа УОНИИ-13/55 или Э-50А по ГОСТ 9467. Для автоматической сварки применяется проволока Св-08Г2С по ГОСТ 2246 в среде CO. Предварительный подогрев требуется при толщине стенки более 20 мм и температуре окружающего воздуха ниже –15 C.
Для толщин до 20 мм термообработка не обязательна, если сварка выполнена с соблюдением режимов. При толщине стенки свыше 20 мм или при эксплуатации в средах, вызывающих коррозионное растрескивание, рекомендуется высокий отпуск при 600–650 C.