


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


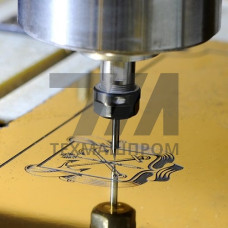
ZENOMARK EMBOSS — двухслойный гравировальный пластик с рельефной (тиснёной) лицевой поверхностью, предназначенный для механической гравировки на фрезерных и гравировальных станках. Верхний слой формирует декоративно-тактильную текстуру, нижний — контрастный цвет, проявляющийся при снятии верхнего слоя. Материал выпускается в листах стандартных размеров и применяется для изготовления табличек, шильдиков, панелей управления и маркировочных элементов промышленного назначения.
Пластик ZENOMARK EMBOSS представляет собой слоистый композит на основе ударопрочного полистирола или акрилонитрил-бутадиен-стирола (ABS) с толщиной верхнего слоя 0,3–0,8 мм и общей толщиной листа 1,6–3,0 мм. Рельефная текстура лицевой поверхности обеспечивает устойчивость к образованию царапин и маскирует следы эксплуатационного износа. Гравировка выполняется методом снятия верхнего слоя фрезой с V-образной или прямой режущей кромкой.
| Параметр | Значение | Единица | Метод контроля | Примечание |
|---|---|---|---|---|
| Общая толщина | 1,6–3,0 | мм | ГОСТ 11358 | допуск 0,1 мм |
| Толщина верхнего слоя | 0,3–0,8 | мм | микроскопия | контрастный нижний слой |
| Глубина гравировки | 0,2–0,6 | мм | профилометрия | без пробоя нижнего слоя |
| Твёрдость по Бринеллю | 15–25 | МПа | ГОСТ 4670 | при 23 C |
| Рабочая температура | –40…+80 | C | ГОСТ 15150 | без деформации |
Обработка ZENOMARK EMBOSS выполняется на гравировально-фрезерных станках с числовым программным управлением. Оптимальная скорость подачи — 15–30 мм/с при частоте вращения шпинделя 18 000–24 000 об/мин. Применяются фрезы с углом заточки 30–60 и диаметром хвостовика 3,175 мм или 6 мм. Глубина врезания устанавливается на 0,05–0,1 мм ниже границы слоёв для гарантированного проявления контрастного цвета. Отвод стружки осуществляется вакуумной системой или струёй сжатого воздуха.
Для рельефной поверхности рекомендуется однозаходная фреза с углом 45–60 и диаметром 3,175 мм. Подача — 20 мм/с, обороты шпинделя — 20 000 об/мин.
Пластик устойчив к кратковременному контакту с изопропиловым спиртом и водными моющими составами. Длительное воздействие кетонов и ароматических углеводородов вызывает набухание верхнего слоя.
Лазерная обработка CO-лазером мощностью 40–60 Вт допустима, однако рельефная текстура может оплавляться по кромке. Для точного воспроизведения контраста предпочтительна механическая гравировка.
При эксплуатации в закрытых помещениях с температурой –20…+60 C и влажностью до 80% срок службы составляет не менее 10 лет без потери читаемости гравировки.