


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


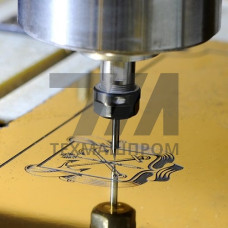
ZENOMARK METALLIC — двухслойный гравировальный пластик с металлизированной лицевой поверхностью, предназначенный для механической гравировки на фрезерно-гравировальных станках с ЧПУ и на гравировальных машинах с алмазным или твердосплавным резцом. Материал представляет собой композитную пластину, в которой верхний слой имитирует шлифованный или матовый металл (латунь, сталь, алюминий), а нижний контрастный слой формирует читаемый рисунок при снятии верхнего слоя.
Пластик ZENOMARK METALLIC выпускается в виде листов с толщиной 1,6 мм и 3,2 мм, что соответствует стандартным режимам гравировки на координатно-гравировальных станках. Верхний металлизированный слой имеет толщину 0,08–0,15 мм, что обеспечивает чистую кромку реза без сколов и заусенцев. Основу составляет ударопрочный полистирол или акрилонитрил-бутадиен-стирол (АБС), обеспечивающий стабильность геометрии при механической обработке.
Металлизированное покрытие наносится методом ламинирования или горячего тиснения, что придаёт поверхности декоративные свойства и устойчивость к истиранию. Материал совместим с фрезерованием, скрайбированием и лазерной гравировкой при контролируемой мощности.
| Параметр | Значение | Единица | Метод контроля | Примечание |
|---|---|---|---|---|
| Толщина листа | 1,6 | мм | ГОСТ 11358 | стандарт |
| Толщина листа | 3,2 | мм | ГОСТ 11358 | усиленный |
| Толщина верхнего слоя | 0,08–0,15 | мм | микроскопия | металлизированный |
| Плотность | 1,05–1,10 | г/см | ГОСТ 15139 | АБС-основа |
| Твёрдость по Бринеллю | 8–12 | МПа | ГОСТ 4670 | поверхностный слой |
| Диапазон рабочих температур | –20…+60 | C | ГОСТ 15150 | эксплуатация |
Обработка ZENOMARK METALLIC выполняется на фрезерно-гравировальных станках с частотой вращения шпинделя 12 000–24 000 об/мин. Применяются алмазные резцы с углом заточки 30–60 или твердосплавные фрезы диаметром 0,5–3,0 мм. Подача устанавливается в диапазоне 300–900 мм/мин в зависимости от глубины гравировки и требуемой чистоты кромки. Глубина снятия верхнего слоя — 0,10–0,20 мм, что гарантирует полное удаление металлизированного покрытия без повреждения нижнего слоя.
Для скрайбирования используются резцы с пружинным подвесом, обеспечивающие давление 0,5–2,0 Н. Лазерная гравировка CO-лазером мощностью 30–60 Вт возможна при скорости 100–300 мм/с, однако требует предварительной калибровки для предотвращения оплавления кромок.
Пластик ZENOMARK METALLIC устойчив к воздействию бытовых и промышленных моющих средств, масел, слабых растворов кислот и щелочей. Металлизированное покрытие сохраняет декоративные свойства при относительной влажности до 80 % и температуре от –20 C до +60 C. Материал не поддерживает горение и соответствует классу пожарной безопасности, применимому к полимерным материалам для внутренней отделки.
Рекомендуемая глубина снятия верхнего слоя — 0,10–0,20 мм. Превышение этого значения может привести к повреждению нижнего контрастного слоя и снижению читаемости изображения.
Да, материал совместим с CO-лазерной гравировкой при мощности 30–60 Вт и скорости 100–300 мм/с. Требуется предварительная калибровка для предотвращения оплавления кромок.
Используются алмазные резцы с углом заточки 30–60 или твердосплавные фрезы диаметром 0,5–3,0 мм. Частота вращения шпинделя — 12 000–24 000 об/мин.
Материал сохраняет эксплуатационные свойства при температуре от –20 C до +60 C и относительной влажности до 80 %.