


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


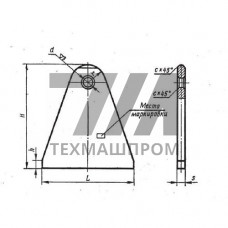
Плавники для трубопроводов по МН 3948-62 — нормализованные детали трубопроводных систем, применяемые для усиления сварных соединений и компенсации напряжений в зонах врезки патрубков. Нормаль МН 3948-62 регламентирует геометрию, материал и допуски на изготовление рёбер жёсткости, устанавливаемых на трубопроводах высокого давления. Детали изготавливаются из углеродистых и низколегированных сталей и рассчитаны на эксплуатацию в составе технологических трубопроводов с рабочим давлением до 10 МПа.
Плавник представляет собой плоскую или клиновидную пластину, привариваемую к наружной поверхности трубы и патрубку. Основное назначение — перераспределение локальных напряжений, возникающих при температурных деформациях и вибрационных нагрузках. Нормаль МН 3948-62 устанавливает следующие параметры:
Нормаль охватывает диапазон условных проходов от 50 до 400 мм. Ниже приведены справочные значения для типовых исполнений.
| Dу, мм | Толщина, мм | Высота, мм | Материал | Масса, кг |
|---|---|---|---|---|
| 50 | 4 | 40 | Сталь 20 | 0,12 |
| 100 | 6 | 60 | Сталь 20 | 0,28 |
| 150 | 8 | 80 | 09Г2С | 0,52 |
| 200 | 8 | 100 | 09Г2С | 0,78 |
| 300 | 10 | 120 | 17ГС | 1,35 |
| 400 | 12 | 140 | 17ГС | 2,10 |
Плавники по МН 3948-62 устанавливаются в следующих системах и оборудовании:
Выбор марки стали определяется температурой эксплуатации и агрессивностью среды. Для углеродистой стали 20 допустимый диапазон — от –40 C до +350 C. Стали 09Г2С и 17ГС применяются при температурах до –60 C и обеспечивают ударную вязкость не ниже 34 Дж/см при –40 C. Приварка плавников выполняется ручной дуговой сваркой электродами типа Э50А или механизированной сваркой в среде защитных газов. Катет сварного шва — не менее толщины плавника. После сварки рекомендуется контроль ультразвуковой дефектоскопией в объёме 100 % для соединений категории I и II.
Готовые плавники подвергаются входному контролю на соответствие МН 3948-62: проверка геометрических размеров штангенциркулем и шаблонами, визуальный осмотр кромок, проверка марки стали по сертификату. Отклонение по толщине — не более 0,5 мм, по высоте — 2 мм. Детали поставляются без термообработки или с нормализацией по требованию заказчика.
Детали применяются в технологических трубопроводах с условным проходом 50–400 мм, рабочим давлением до 10 МПа и температурой среды от –60 C до +450 C в зависимости от марки стали.
Стандартно применяются стали 20, 09Г2С и 17ГС. Для низкотемпературных условий возможно использование стали 09Г2С с гарантированной ударной вязкостью при –60 C.
Катет шва принимается не менее толщины плавника, но не более 1,2 толщины стенки трубы. Для толщины 8 мм катет составляет 8–9,6 мм.
Термообработка назначается при толщине стенки трубы свыше 36 мм или для сталей, склонных к образованию холодных трещин. В остальных случаях достаточно контроля твёрдости зоны термического влияния.