


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


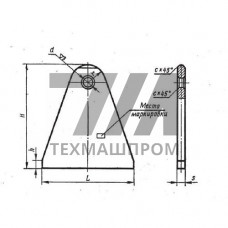
Плавники приварные с накладкой из стали 09Г2С — это элементы трубопроводной арматуры и теплообменного оборудования, представляющие собой плоские или радиусные пластины с усиливающей накладкой, привариваемые к корпусу или патрубку. Сталь 09Г2С (класс низколегированных конструкционных сталей, аналог по ГОСТ 19281) содержит марганец и кремний, что обеспечивает предел текучести не менее 325 МПа при толщине до 20 мм и хладостойкость до –70 C. Накладка в конструкции плавника выполняет функцию распределения напряжений в зоне сварного шва и компенсации краевых эффектов при изгибных нагрузках.
Плавник с накладкой формирует плавный переход от патрубка к основному корпусу, снижая концентрацию напряжений в сварном соединении. Накладка может выполняться как единое целое с плавником (штампосварная конструкция) либо привариваться отдельно. Типовые параметры:
Сталь 09Г2С в состоянии поставки по ГОСТ 19281 имеет временное сопротивление 490–590 МПа, относительное удлинение не менее 21 %. При температурах ниже –40 C ударная вязкость KCU сохраняется на уровне не менее 29 Дж/см, что допускает эксплуатацию в условиях Крайнего Севера.
Заготовки плавников вырезают газоплазменной или лазерной резкой, кромки обрабатывают механически под разделку. Накладку приваривают к плавнику полуавтоматической сваркой в среде CO или под флюсом проволокой Св-08Г2С. При монтаже плавник с накладкой приваривают к корпусу аппарата или трубопровода с предварительным подогревом до 100–150 C при толщине стенки более 30 мм. После сварки рекомендуется термообработка — высокий отпуск при 600–650 C для снятия остаточных напряжений.
| Параметр | Значение | Единица | Условие | Норматив |
|---|---|---|---|---|
| Предел текучести | 325 | МПа | толщина 20 мм | ГОСТ 19281 |
| Временное сопротивление | 490–590 | МПа | нормализация | ГОСТ 19281 |
| Ударная вязкость KCU | 29 | Дж/см | –60 C | ГОСТ 9454 |
| Относительное удлинение | 21 | % | при разрыве | ГОСТ 1497 |
| Температура эксплуатации | –70…+425 | C | без охрупчивания | ГОСТ 19281 |
Плавники приварные с накладкой из 09Г2С устанавливают в следующих системах и оборудовании:
В нефтехимии плавники с накладкой применяют при рабочем давлении до 16 МПа и температуре среды до 425 C. В тепловой энергетике — для укрепления штуцеров паропроводов и коллекторов. В горно-металлургическом комплексе — в узлах примыкания бункеров и течек к несущим конструкциям.
Сварные соединения плавников с накладкой подлежат визуально-измерительному контролю, ультразвуковой дефектоскопии или радиографическому контролю в объёме, определяемом ПБ 03-576 и СП 53-102. Требования к материалам — ГОСТ 19281, ГОСТ 14637, ГОСТ 19903. Испытания на статическое растяжение проводят по ГОСТ 6996. Твёрдость металла шва не должна превышать 250 HV для сред, склонных к сульфидному растрескиванию.
Сталь 09Г2С в нормализованном состоянии сохраняет ударную вязкость не ниже 29 Дж/см при –60 C, что допускает эксплуатацию до –70 C в зависимости от категории поставки по ГОСТ 19281.
Катет шва назначается не менее 0,7 от наименьшей толщины соединяемых элементов, но не менее 5 мм при толщине плавника до 10 мм и не менее 8 мм при толщине свыше 20 мм.
При толщине стенки корпуса более 30 мм и наличии жёсткого контура рекомендуется высокий отпуск при 600–650 C для снижения остаточных напряжений и предотвращения холодных трещин.
Применяют визуально-измерительный контроль, ультразвуковую дефектоскопию по ГОСТ 14782 и радиографию по ГОСТ 7512. Объём контроля определяется проектной документацией и ПБ 03-576.