


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


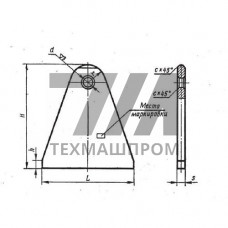
Плавники приварные с накладкой из стали 12Х18Н10Т — это теплообменные элементы, состоящие из плоского или профильного лепестка (плавника) и усиливающей накладки, соединённых с несущей трубой или коллектором сварным швом. Материал 12Х18Н10Т — аустенитная коррозионностойкая сталь по ГОСТ 5632, содержащая 17–19 % хрома, 9–11 % никеля и стабилизирующую добавку титана в пределах 0,4–1,0 %. Титан связывает углерод в карбиды TiC, что предотвращает межкристаллитную коррозию после сварки и в зоне термического влияния при рабочих температурах до 600 C.
Накладка выполняет двойную функцию: увеличивает площадь контакта с оребряемой поверхностью и перераспределяет термические напряжения, возникающие при циклическом нагреве. Такое исполнение применяется там, где требуется интенсификация теплоотдачи при ограниченном объёме теплообменного аппарата.
| Параметр | Значение | Условия | Норматив | Примечание |
|---|---|---|---|---|
| Предел текучести | 196 МПа | 20 C | ГОСТ 5949 | для сортового проката |
| Временное сопротивление | 510 МПа | 20 C | ГОСТ 5949 | аустенитная структура |
| Относительное удлинение | 40 % | 20 C | ГОСТ 5949 | пластичность при гибке |
| Рабочая температура | –196…+600 C | длительная эксплуатация | ГОСТ 5632 | без охрупчивания |
| Скорость коррозии | 0,1 мм/год | в 65 % HNO при 60 C | ГОСТ 6032 | стойкость к МКК |
Накладка приваривается к плавнику и несущему элементу сплошным или прерывистым швом. Стабилизация титаном обеспечивает стойкость сварного шва к межкристаллитной коррозии без проведения термической обработки после сварки. При толщине стенки более 8 мм рекомендуется аустенизация при 1050–1100 C с охлаждением на воздухе или в воде. Контроль швов выполняется визуально-измерительным методом, капиллярной дефектоскопией или радиографией по ГОСТ 7512.
Сталь 12Х18Н10Т сохраняет аустенитную структуру и коррозионную стойкость в окислительных средах до 600 C. Титан предотвращает выделение карбидов хрома по границам зёрен, что критично для сварных конструкций, работающих в агрессивных средах нефтехимических аппаратов.
Используется аргонодуговая сварка неплавящимся электродом (TIG) или ручная дуговая сварка электродами Э-08Х20Н9Г2Б. Для тонкостенных плавников (до 2 мм) предпочтителен TIG с присадочной проволокой Св-04Х19Н9.
При толщине соединяемых элементов до 8 мм термообработка не требуется — стабилизация титаном обеспечивает стойкость к МКК. При большей толщине проводится аустенизация при 1050–1100 C.
Контролируются непровары, поры, подрезы и трещины. Применяются визуально-измерительный контроль, капиллярная дефектоскопия и радиографический контроль по ГОСТ 7512. Для ответственных аппаратов — ультразвуковая дефектоскопия.