


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


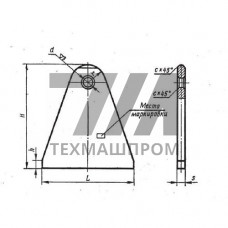
Плавники приварные с накладкой по нормали МН 3948-62 — элемент трубной арматуры, предназначенный для крепления теплообменных труб к трубным решёткам кожухотрубчатых аппаратов. В отличие от плавников без накладки, данная модификация оснащена усиливающей пластиной, которая увеличивает площадь контакта с трубой и повышает жёсткость узла при вибрационных нагрузках и термических деформациях.
Конструктивно плавник с накладкой состоит из двух частей: основного стержня (плавника) и приварной накладки, которая охватывает трубу по дуге. Такая схема обеспечивает равномерное распределение напряжений в зоне сварного шва и исключает концентрацию напряжений, характерную для точечного крепления. Нормаль МН 3948-62 регламентирует геометрические параметры, материалы и требования к качеству сварных соединений.
Плавники приварные с накладкой МН 3948-62 изготавливаются из углеродистых и легированных сталей, что определяется условиями эксплуатации теплообменного оборудования. Основные типоразмеры нормируются по диаметру охватываемой трубы и длине плавника. Толщина накладки, как правило, составляет 4–10 мм, ширина — 20–60 мм, что обеспечивает достаточную несущую способность при осевых усилиях до 50 кН.
Сварка плавника к трубе выполняется электродуговым способом в среде защитного газа или покрытым электродом. Требования к качеству шва — отсутствие пор, подрезов и непроваров, поскольку узел работает в условиях циклических термических нагрузок. После приварки выполняется контроль герметичности и геометрических параметров.
| Параметр | Тип 1 | Тип 2 | Тип 3 | Тип 4 |
|---|---|---|---|---|
| Диаметр трубы, мм | 25 | 32 | 38 | 57 |
| Длина плавника, мм | 100–200 | 120–250 | 150–300 | 200–400 |
| Толщина накладки, мм | 4 | 5 | 6 | 8 |
| Ширина накладки, мм | 20 | 30 | 40 | 60 |
| Материал | Ст3 | 09Г2С | 12Х18Н10Т | 15Х5М |
Плавники приварные с накладкой МН 3948-62 применяются в следующих типах аппаратов:
Использование плавников с накладкой целесообразно в аппаратах, работающих при перепаде температур между трубным и межтрубным пространством свыше 100 C, а также при наличии вибрации трубного пучка, вызванной поперечным обтеканием теплоносителя. Накладка предотвращает срез сварного шва при знакопеременных нагрузках и увеличивает ресурс узла до капитального ремонта.
Приварка плавников выполняется до сборки трубного пучка, что обеспечивает доступ к каждому соединению. Рекомендуемый порядок операций:
Для плавников, работающих в агрессивных средах, применяются коррозионностойкие стали аустенитного класса. В этом случае сварка выполняется электродами с основным покрытием, а после сварки проводится термическая обработка для снятия остаточных напряжений, если это предусмотрено технологическим регламентом.
Плавник с накладкой имеет усиливающую пластину, охватывающую трубу по дуге. Это увеличивает площадь сварного шва и распределяет нагрузку равномернее, что критично при вибрации и термических циклах. Плавник без накладки крепится точечно и выдерживает меньшие знакопеременные нагрузки.
Для обычных условий — углеродистые стали типа Ст3, для низкотемпературных и ответственных узлов — низколегированные 09Г2С, для коррозионных сред — аустенитные 12Х18Н10Т, для высокотемпературных применений — хромистые 15Х5М.
Применяется ручная дуговая сварка покрытым электродом или полуавтоматическая в среде CO. Для нержавеющих сталей используется аргонодуговая сварка неплавящимся электродом. Выбор метода зависит от материала и требований к качеству шва.
Осевое усилие на один плавник с накладкой может достигать 50 кН в зависимости от типоразмера и материала. Узел рассчитан на циклические термические деформации с перепадом температур до 150 C без потери несущей способности.