


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


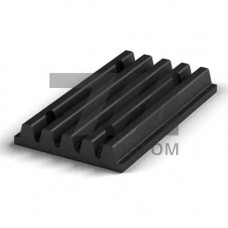
Плита вагоноопрокидывателя ВБС-93 — сменный элемент опорно-прижимного контура роторного вагоноопрокидывателя, воспринимающий контактные нагрузки от боковой поверхности полувагона при разгрузке. Деталь работает в цикле «захват — кантование — возврат» с числом срабатываний до 40–60 циклов в час и относится к быстроизнашиваемому сортаменту механического оборудования разгрузочных комплексов.
Конструктивно плита выполняется в виде массивной стальной отливки или сварно-литой секции с рёбрами жёсткости и монтажными отверстиями под болтовое крепление к прижимной балке. Рабочая поверхность, контактирующая с обшивкой вагона, имеет фаску или скос, снижающий ударные напряжения в момент подвода прижима. Посадочные плоскости обрабатываются механически для обеспечения плоскостности и плотного прилегания к несущей раме.
Для изготовления применяются низколегированные конструкционные стали, обеспечивающие сочетание ударной вязкости при отрицательных температурах и стойкости к абразивному износу. Типовые марки и их параметры приведены ниже.
| Марка стали | Предел текучести, МПа | Ударная вязкость KCU, Дж/см | Твёрдость поверхности, HB | Рабочий диапазон, C |
|---|---|---|---|---|
| 09Г2С | 345 | 34 при –40 C | 170–200 | –60…+425 |
| 10ХСНД | 390 | 39 при –40 C | 180–210 | –70…+450 |
| 15ХСНД | 345 | 29 при –40 C | 170–205 | –60…+450 |
| 20ГЛ (литьё) | 245 | 25 при –40 C | 150–190 | –45…+400 |
Наплавка рабочих кромок электродами типа Э42А или порошковой проволокой повышает износостойкость контактной зоны. Толщина наплавленного слоя обычно составляет 4–8 мм с последующей механической обработкой до требуемой геометрии.
Плита испытывает знакопеременные контактные напряжения, абразивное воздействие от просыпи груза и коррозионное влияние атмосферных осадков при работе на открытых эстакадах. Ресурс детали определяется числом циклов нагружения и при интенсивной эксплуатации составляет 12–24 месяца до восстановительной наплавки или замены.
Установка плиты производится на прижимную балку с центровкой по монтажным отверстиям и затяжкой высокопрочных болтов класса прочности не ниже 8.8. Момент затяжки контролируется динамометрическим ключом. Зазор между рабочей поверхностью плиты и обшивкой вагона при подводе прижима не должен превышать 5–10 мм во избежание ударного нагружения.
Периодический осмотр включает проверку износа рабочей поверхности, состояния сварных швов и крепёжных соединений. Предельный износ по толщине, при котором требуется замена, обычно устанавливается на уровне 30–40 % от номинального сечения. Восстановление наплавкой допускается при отсутствии трещин в основном металле.
Наиболее распространены низколегированные стали 09Г2С, 10ХСНД и 15ХСНД, обеспечивающие ударную вязкость при отрицательных температурах. Для литых исполнений используется сталь 20ГЛ.
При числе циклов до 40–60 в час ресурс составляет 12–24 месяца до восстановительной наплавки или замены. Фактический срок зависит от абразивности груза и условий на открытой эстакаде.
Да, при отсутствии трещин в основном металле. Наплавка выполняется электродами Э42А или порошковой проволокой, толщина слоя — 4–8 мм с последующей механической обработкой.
При подводе прижима зазор не должен превышать 5–10 мм. Превышение приводит к ударному нагружению и ускоренному износу контактной зоны.