


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


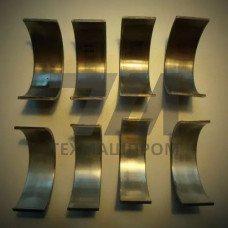
Подшипники скольжения, изготовленные из литейной безоловянной бронзы марки БрА11Ж6Н6, представляют собой специализированный класс антифрикционных элементов, предназначенных для эксплуатации в узлах с высокими удельными нагрузками и пониженными скоростями скольжения. Данный материал относится к группе алюминиево-железистых бронз, где алюминий (10,5–12,5%) обеспечивает высокую прочность и твердость, железо (5,0–6,5%) способствует измельчению зерна и повышению износостойкости, а никель (5,0–6,5%) увеличивает пластичность и коррозионную стойкость в агрессивных средах.
В отличие от оловянных баббитов и бронз типа БрО10Ф1, подшипники БрА11Ж6Н6 демонстрируют существенно более высокие механические характеристики: предел прочности при растяжении достигает 590–640 МПа, предел текучести — 245–275 МПа, относительное удлинение — не менее 6%. Твердость по Бринеллю находится в диапазоне 240–280 HB, что позволяет материалу противостоять пластической деформации под действием ударных и знакопеременных нагрузок без выдавливания и смятия рабочих поверхностей.
Подшипники скольжения из БрА11Ж6Н6 применяются в узлах, работающих при удельных давлениях до 25–30 МПа и окружных скоростях до 4–5 м/с. Материал сохраняет работоспособность в диапазоне температур от –40 C до +300 C, что расширяет область применения по сравнению с полимерными антифрикционными материалами. Коэффициент трения в паре с закаленной сталью (HRC 45–55) при граничной смазке составляет 0,08–0,12, при жидкостном трении снижается до 0,004–0,008.
Структура бронзы БрА11Ж6Н6 характеризуется наличием эвтектоидной составляющей ( + ), которая формирует твердую опорную матрицу, способную воспринимать абразивные частицы, попадающие в зону трения. Это качество делает подшипники данного типа предпочтительными для оборудования горнодобывающего и металлургического комплекса, где абразивное загрязнение смазочного материала является штатной эксплуатационной ситуацией.
Подшипники БрА11Ж6Н6 производятся методом литья в кокиль, центробежного литья или литья в песчано-глинистые формы с последующей механической обработкой. Центробежное литье обеспечивает повышенную плотность отливки и однородность структуры по сечению заготовки, что критично для втулок с отношением длины к диаметру более 1,5. После отливки детали подвергаются нормализации при 700–750 C для снятия внутренних напряжений и стабилизации геометрических размеров.
Механическая обработка включает точение, растачивание и финишное шабрение или хонингование рабочих поверхностей. Рекомендуемая шероховатость рабочей поверхности подшипника — Ra 0,8–1,6 мкм, сопряженного стального вала — Ra 0,2–0,4 мкм. Зазор в подшипниковой паре назначается в пределах 0,1–0,2% от диаметра вала с учетом температурного расширения и упругих деформаций.
| Параметр | Значение для БрА11Ж6Н6 | Метод контроля | Условия испытаний | Нормативный документ |
|---|---|---|---|---|
| Предел прочности в | 590–640 МПа | Растяжение | 20 C | ГОСТ 1497 |
| Относительное удлинение | 6–12% | Растяжение | 20 C | ГОСТ 1497 |
| Твердость HB | 240–280 | Бринелль | Шарик 10 мм | ГОСТ 9012 |
| Предел текучести 0,2 | 245–275 МПа | Растяжение | 20 C | ГОСТ 1497 |
| Рабочая температура | –40…+300 C | Термопара | Стационарный режим | ГОСТ 18175 |
Подшипники БрА11Ж6Н6 эффективно работают при обильной циркуляционной смазке жидкими минеральными и синтетическими маслами, а также при пластичных смазках на литиевой и кальциевой основе. В условиях ограниченной смазки допускается кратковременная работа в режиме граничного трения без катастрофического задира, что обусловлено наличием в структуре твердых интерметаллидных фаз, предотвращающих схватывание с контртелом.
Оптимальная пара трения — вал из закаленной легированной стали (40Х, 40ХН, 38Х2МЮА) с поверхностной твердостью не ниже 45 HRC. Применение валов из незакаленных углеродистых сталей приводит к повышенному износу подшипника вследствие микропрофилирования поверхности вала и интенсификации абразивного воздействия. Для тяжелонагруженных тихоходных узлов допустима работа в паре с азотированными и цементованными поверхностями.
БрА11Ж6Н6 имеет в 1,5–2 раза более высокие прочностные характеристики и твердость по сравнению с оловянными бронзами типа БрО10Ф1, что позволяет применять ее при удельных давлениях до 30 МПа. При этом материал требует более качественной смазки и точной геометрии сопряженных поверхностей из-за меньшей прирабатываемости.
Радиальный зазор в подшипниковой паре устанавливается в пределах 0,1–0,2% от номинального диаметра вала. Для вала диаметром 100 мм зазор составит 0,10–0,20 мм. При высоких температурах эксплуатации зазор увеличивают на 15–20% для компенсации теплового расширения.
Кратковременная работа в режиме сухого трения допустима при малых скоростях (до 0,3 м/с) и низких нагрузках. Для длительной эксплуатации обязательна подача смазочного материала. В аварийных режимах материал выдерживает до 30–60 минут работы с повышенным износом без задира.
Наиболее распространены центробежное литье для втулок диаметром до 600 мм и литье в кокиль для вкладышей сложной конфигурации. Центробежное литье обеспечивает плотность без усадочных раковин и равномерное распределение легирующих элементов по сечению отливки.