


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


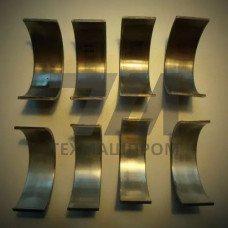
Подшипники скольжения, изготовленные из бронзы марки БрАЖМц10-3-1.5, представляют собой литые втулки и вкладыши, предназначенные для работы в узлах трения с высокими удельными нагрузками и умеренными скоростями скольжения. Материал относится к группе безоловянных бронз, легированных алюминием, железом и марганцем, что обеспечивает сочетание высокой прочности, твердости и износостойкости при сохранении приемлемых антифрикционных характеристик.
Химический состав БрАЖМц10-3-1.5 регламентируется ГОСТ 18175 и включает алюминий в диапазоне 9–11%, железо 2–4%, марганец 1–2%. Такая система легирования формирует двухфазную структуру с упрочняющими интерметаллидными включениями, которые повышают сопротивление пластической деформации и снижают склонность к схватыванию при граничной смазке. В отличие от оловянных бронз, данный сплав демонстрирует более высокую несущую способность — до 25–30 МПа при статическом нагружении, что делает его пригодным для прокатных станов, горнодобывающего оборудования и тяжелых редукторов.
Подшипники БрАЖМц10-3-1.5 сохраняют работоспособность в диапазоне температур от –40 C до +300 C, что позволяет применять их в узлах, подверженных локальному нагреву при недостаточной циркуляции смазки. Материал устойчив к ударным нагрузкам и вибрациям, а также демонстрирует удовлетворительную коррозионную стойкость в атмосферных условиях и пресной воде. Допустимая скорость скольжения для пар трения «бронза–сталь» обычно ограничивается значением 4–6 м/с при обильной смазке; при граничной смазке скорость снижается до 0,5–1 м/с.
Механические свойства сплава зависят от способа литья: центробежное литье обеспечивает более плотную структуру и повышенные показатели пластичности по сравнению с литьем в песчаные формы. Твердость по Бринеллю составляет 110–160 HB, предел прочности при растяжении — 490–590 МПа, относительное удлинение — 10–20%. Для повышения прирабатываемости поверхности вкладышей рекомендуется шабрение или притирка по валу с обеспечением пятна контакта не менее 70% площади.
| Параметр | Значение для литья в кокиль | Значение для центробежного литья | Метод контроля | Примечание |
|---|---|---|---|---|
| Предел прочности в, МПа | 490–540 | 540–590 | Испытание на растяжение | ГОСТ 1497 |
| Относительное удлинение , % | 10–15 | 15–20 | Испытание на растяжение | ГОСТ 1497 |
| Твердость, HB | 110–140 | 130–160 | Твердомер ТБ | ГОСТ 9012 |
| Предел текучести 0,2, МПа | 196–245 | 245–294 | Испытание на растяжение | Расчетное значение |
Втулки и вкладыши из БрАЖМц10-3-1.5 изготавливаются с припуском под механическую обработку, поскольку литые поверхности не обеспечивают требуемую точность посадки. Типовые исполнения включают цилиндрические втулки с буртом и без бурта, конические вкладыши для опор скольжения, а также сегментные подшипники для гидрогенераторов. Для улучшения антифрикционных свойств в ответственных узлах применяют смазочные канавки, выполненные на внутренней поверхности втулки — винтовые или продольные, глубиной 1–2 мм.
Основные отрасли применения подшипников из данного сплава:
При проектировании узлов трения с подшипниками БрАЖМц10-3-1.5 необходимо учитывать повышенную твердость материала по сравнению с баббитовыми заливками, что требует соответствующей твердости контртела — не ниже 45 HRC для закаленных валов. Рекомендуемый шероховатость поверхности вала — Ra 0,32–0,63 мкм, втулки — Ra 0,63–1,25 мкм. Смазочные материалы — индустриальные масла общего назначения с кинематической вязкостью 40–68 мм/с при 40 C; для тяжелонагруженных тихоходных узлов допустимо применение пластичных смазок на литиевом загустителе.
БрАЖМц10-3-1.5 не содержит олова, что снижает стоимость при более высокой прочности и твердости. Однако антифрикционные свойства при граничной смазке у оловянных бронз выше, поэтому выбор определяется условиями нагружения и доступностью смазки.
Для неподвижных посадок в корпус применяются поля допусков H7/p6 или H7/r6, для сопряжения с валом — H9/d9 или H9/e8 в зависимости от требуемого зазора и режима смазки.
Кратковременно — при скорости скольжения до 0,3 м/с и удельном давлении до 5 МПа. Для длительной эксплуатации обязательна подача смазочного материала, поскольку сплав не обладает самосмазывающими свойствами.
Центробежное литье обеспечивает более высокую плотность и механические свойства, особенно для втулок с отношением длины к диаметру более 1,5. Литье в кокиль допустимо для заготовок простой формы с меньшими требованиями к прочности.