


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


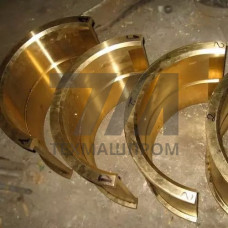
Подшипники ЛМцС — это вкладыши и втулки скольжения, изготовленные из литейной марганцовистой латуни по ГОСТ 17711-93. Марка ЛМцС расшифровывается как латунь литейная марганцовистая свинцовистая; наиболее распространены сплавы ЛМцС58-2-2 и ЛМцС58-3-2, где медь составляет 57–60 %, марганец — 1,5–2,5 %, свинец — 1,5–3,0 %, остальное — цинк. Именно свинец образует мягкие включения, распределённые в твёрдой медно-марганцевой матрице, что придаёт антифрикционному узлу способность работать при граничной смазке и кратковременном масляном голодании.
Гетерогенная структура «твёрдая основа — мягкие включения» обеспечивает прирабатываемость вкладыша к валу и снижает риск схватывания. Теплопроводность латуни ЛМцС — 60–75 Вт/(мК), что вдвое выше, чем у баббита Б83, поэтому теплота трения эффективнее отводится от поверхности трения. Допустимая рабочая температура — до 200 C, кратковременно — до 250 C. Материал сохраняет работоспособность при давлении в подшипнике до 20–25 МПа и окружной скорости скольжения до 2–3 м/с.
Вкладыши ЛМцС применяют в узлах трения, где недопустимо использование оловянных баббитов по температурным или нагрузочным ограничениям:
Вкладыши ЛМцС получают литьём в кокиль, центробежным литьём или литьём в песчано-смоляные формы с последующей механической обработкой по посадочным и рабочим поверхностям. Отливки контролируют по химическому составу, макроструктуре и твёрдости: HB 90–130 в зависимости от марки и термообработки. Пористость, раковины и неметаллические включения на рабочей поверхности не допускаются. Для повышения прирабатываемости в тело вкладыша выполняют канавки и смазочные отверстия, а сам антифрикционный слой может заливаться тонким слоем по стальному корпусу.
| Марка сплава | Cu, % | Mn, % | Pb, % | Твёрдость HB |
|---|---|---|---|---|
| ЛМцС58-2-2 | 57–60 | 1,5–2,5 | 1,5–2,5 | 90–120 |
| ЛМцС58-3-2 | 57–60 | 2,0–3,0 | 2,0–3,0 | 100–130 |
| ЛМцС58-2-2 (центробежное литьё) | 57–60 | 1,5–2,5 | 1,5–2,5 | 95–125 |
Латунные подшипники ЛМцС не предназначены для работы в среде перегретого пара, концентрированных кислот и аммиачных растворов: цинк и медь подвержены коррозионному растрескиванию. При недостаточной смазке и высоких удельных нагрузках наблюдается избирательный износ свинцовой составляющей с последующим схватыванием. Для тяжёлых условий применяют биметаллические вкладыши со стальным корпусом и заливкой ЛМцС, что сочетает несущую способность стали с антифрикционными свойствами латуни.
ЛМцС сохраняют работоспособность до 200–250 C и допускают давление до 20–25 МПа, тогда как баббиты Б83 и Б16 ограничены температурой 100–120 C и требуют более интенсивной смазки. Латунь ЛМцС менее склонна к усталостному выкрашиванию при знакопеременных нагрузках.
Наиболее распространены ЛМцС58-2-2 и ЛМцС58-3-2 по ГОСТ 17711-93. Выбор определяется нагрузкой и скоростью скольжения: для более нагруженных узлов используют сплав с повышенным содержанием марганца и свинца.
Кратковременная работа при граничной смазке возможна за счёт свинцовых включений, но длительная эксплуатация без подачи масла приводит к нагреву выше 250 C, выдавливанию свинца и схватыванию вкладыша с валом.
Проводят химический анализ ковшовой пробы, макроструктурный контроль на наличие раковин и пористости, замер твёрдости по Бринеллю и ультразвуковую дефектоскопию зоны заливки биметаллических вкладышей.