


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


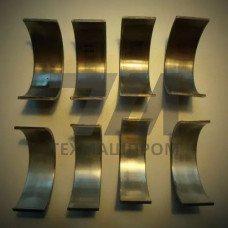
Подшипниковые вкладыши из безоловянной бронзы БрА10Ж3Мц2 (аналог по ГОСТ 493–79, химический состав по ГОСТ 18175–78) применяются в узлах трения скольжения тяжёлого и средне-тяжёлого нагружения. Сплав содержит 9,5–11 % алюминия, 2,5–3,5 % железа, 1,5–2,5 % марганца, остальное — медь. Такое легирование формирует гетерогенную структуру с включениями железоалюминидов, обеспечивающую сочетание высокой прочности и удовлетворительной прирабатываемости.
БрА10Ж3Мц2 относится к высокопрочным алюминиевым бронзам, работающим преимущественно в условиях граничного и полужидкостного трения. Предел прочности при растяжении в литом состоянии — 550–650 МПа, после центробежного литья — до 700 МПа. Твёрдость по Бринеллю — 100–140 HB. Предел текучести — не менее 200 МПа. Относительное удлинение — 8–12 %.
Допустимая рабочая температура узла трения — до 250 C. Коэффициент трения по закалённому валу (HRC 45–50) при смазке — 0,008–0,012. Допустимое удельное давление — до 30 МПа при скорости скольжения до 3 м/с. Материал немагнитен, коррозионно устойчив в атмосферных условиях, морской воде и ряде органических кислот.
| Параметр | Значение | Условия | Единица | Стандарт |
|---|---|---|---|---|
| Предел прочности | 550–650 | литьё в кокиль | МПа | ГОСТ 18175–78 |
| Твёрдость | 100–140 | нормализация | HB | ГОСТ 493–79 |
| Удельное давление | до 30 | смазка масляная | МПа | — |
| Скорость скольжения | до 3,0 | непрерывный режим | м/с | — |
| Рабочая температура | до 250 | длительная эксплуатация | C | — |
Вкладыши из БрА10Ж3Мц2 получают центробежным литьём, литьём в кокиль или обработкой из проката (прутки по ГОСТ 1628–78). Центробежное литьё обеспечивает направленную кристаллизацию и минимальную пористость рабочей поверхности. Механическая обработка включает расточку внутреннего диаметра с допуском H7–H8, шлифование и, при необходимости, шабрение по валу.
Для повышения прирабатываемости применяют канавки смазки, сверления и маслораспределительные карманы. Посадочные поверхности выполняют с натягом по наружному диаметру для запрессовки в корпус подшипника.
БрА10Ж3Мц2 не рекомендуется применять при ударных знакопеременных нагрузках выше 30 МПа, в узлах без смазки при высоких скоростях скольжения, а также в средах с активным воздействием аммиака и сероводорода. При недостаточной смазке возможен схват с валом, поэтому пары трения подбирают с учётом твёрдости контртела не ниже 45 HRC.
Химический состав — ГОСТ 18175–78, механические свойства и области применения — ГОСТ 493–79. Прутки поставляются по ГОСТ 1628–78.
Вал из закалённой стали с твёрдостью 45–55 HRC, шероховатость поверхности Ra 0,8 мкм. Это снижает риск схватывания и абразивного износа.
Кратковременно — при малых скоростях и нагрузках. Для длительной эксплуатации требуется масляная или консистентная смазка, обеспечивающая граничный режим трения.
Центробежное литьё даёт более плотную структуру, меньшую пористость и повышенные прочностные характеристики. Литьё в кокиль экономичнее для мелкосерийного производства.