


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


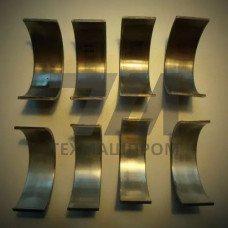
Вкладыши подшипников из бронзы БрА9Ж3Л — это литые изделия, предназначенные для работы в узлах трения скольжения с высокими удельными нагрузками. Материал относится к группе безоловянных бронз, легированных алюминием (8–10 %) и железом (2–4 %), что обеспечивает сочетание прочности, твердости и антифрикционных свойств при умеренных скоростях скольжения. В отличие от оловянных баббитов, БрА9Ж3Л сохраняет несущую способность при ударных нагрузках и повышенных температурах, что делает её востребованной в тяжелом машиностроении.
БрА9Ж3Л — литейный сплав, структура которого формируется в процессе затвердевания в кокиль или песчано-глинистую форму. Легирование железом способствует измельчению зерна и повышению предела прочности до 490–590 МПа, а предел текучести достигает 196–245 МПа. Твердость по Бринеллю составляет 110–120 HB, что обеспечивает стойкость к пластической деформации под нагрузкой. Относительное удлинение — 12–15 %, что гарантирует способность вкладыша компенсировать незначительные перекосы вала без разрушения.
Антифрикционные характеристики БрА9Ж3Л определяются наличием в структуре твердых фаз на основе алюминидов железа, распределенных в пластичной медной матрице. Коэффициент трения в паре с закаленной сталью при смазке составляет 0,008–0,012, что позволяет применять вкладыши в узлах с граничной смазкой при окружных скоростях до 4 м/с. Допустимая удельная нагрузка достигает 25–30 МПа при работе в паре с термически обработанными валами твердостью не менее 45 HRC.
Вкладыши подшипников БрА9Ж3Л изготавливаются методом литья с последующей механической обработкой. При литье в кокиль обеспечивается более плотная структура и повышенные механические свойства по сравнению с формовкой в песчаные смеси. После затвердевания заготовки подвергаются обдирочной и чистовой токарной обработке, расточке внутреннего отверстия и подрезке торцов. Допуск на внутренний диаметр — H7–H8, шероховатость рабочей поверхности — Ra 0,8–1,6 мкм, что обеспечивает стабильный масляный клин при эксплуатации.
Для повышения прирабатываемости вкладыши могут подвергаться гидроабразивной обработке или шабрению по валу. В отдельных случаях применяется лужение рабочей поверхности оловянно-свинцовым припоем, что улучшает запуск узла после длительного простоя. Толщина стенки вкладыша выбирается из расчета 0,03–0,05 диаметра вала, но не менее 4 мм для обеспечения жесткости при запрессовке в корпус.
Вкладыши из БрА9Ж3Л применяются в узлах, где требуется высокая несущая способность и стойкость к знакопеременным нагрузкам:
Рабочий диапазон температур — от –40 до +300 C, что позволяет эксплуатировать вкладыши в условиях нагрева от трения или внешних источников тепла. При температурах выше 250 C наблюдается снижение твердости на 10–15 %, однако несущая способность сохраняется на уровне, достаточном для большинства применений.
| Параметр | БрА9Ж3Л | БрО10Ф1 | БрАЖМц10-3-1,5 | Баббит Б83 |
|---|---|---|---|---|
| Предел прочности, МПа | 490–590 | 245–275 | 590–640 | 75–90 |
| Твердость, HB | 110–120 | 80–90 | 130–160 | 25–30 |
| Допустимая нагрузка, МПа | 25–30 | 15–20 | 30–35 | 10–15 |
| Макс. скорость скольжения, м/с | 4 | 8 | 3 | 15 |
| Рабочая температура, C | –40…+300 | –40…+250 | –40…+350 | –60…+100 |
По сравнению с оловянной бронзой БрО10Ф1, БрА9Ж3Л обеспечивает вдвое большую несущую способность, но уступает по допустимой скорости скольжения. В отличие от высокооловянных баббитов, алюминиево-железистая бронза не требует заливки на стальную основу и может работать при температурах, исключающих применение мягких антифрикционных сплавов.
При подборе вкладышей БрА9Ж3Л необходимо учитывать твердость и шероховатость поверхности вала. Рекомендуемая твердость вала — не менее 40 HRC, шероховатость — Ra 0,4–0,8 мкм. При работе с мягкими валами (твердость ниже 35 HRC) возможно повышенное изнашивание сопряженной детали за счет абразивного действия твердых фаз бронзы. В таких случаях целесообразно применение вкладышей с баббитовой заливкой или переход на оловянную бронзу.
Монтаж вкладышей выполняется запрессовкой в расточку корпуса с натягом 0,02–0,05 мм. Для фиксации от проворота применяются штифты или стопорные винты. При установке необходимо контролировать соосность посадочных гнезд и обеспечивать зазор между валом и вкладышем в пределах 0,1–0,3 % диаметра вала. Система смазки должна обеспечивать подачу масла в зону трения через канавки, выполненные на нерабочей поверхности вкладыша.
БрА9Ж3Л — литейный сплав с содержанием алюминия 8–10 % и железа 2–4 %, тогда как БрАЖ9-4 — деформируемая бронза с аналогичным химическим составом, но иной технологией производства. Литейный вариант имеет более грубую структуру и несколько меньшие механические свойства, однако позволяет получать изделия сложной формы, включая вкладыши подшипников, без дополнительной ковки или проката.
Для вкладышей из БрА9Ж3Л применяются минеральные и синтетические масла с кинематической вязкостью 40–100 мм/с при рабочей температуре. При граничной смазке допустимо использование пластичных смазок на литиевом или кальциевом загустителе. В условиях высоких температур применяются масла с антиокислительными присадками, предотвращающими образование лаковых отложений.
БрА9Ж3Л обладает удовлетворительной стойкостью к морской воде и может применяться в судовых подшипниках при условии защиты от гальванической коррозии. При контакте с латунными или стальными деталями в морской воде необходима протекторная защита или изоляция мест соединения. Для длительной работы в агрессивных средах предпочтительнее бронзы с добавлением никеля.
Внутренний диаметр вкладышей БрА9Ж3Л обрабатывается по 7–8 квалитету (H7–H8). Для валов диаметром 50–200 мм допуск составляет 0,03–0,07 мм. Точность расточки контролируется нутромером с индикаторной головкой, при этом овальность и конусность не должны превышать 0,01 мм на 100 мм длины.