


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


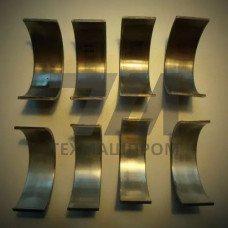
Вкладыши подшипников из бронзы марки БрА9Ж4 — это литые или обработанные механически детали узлов трения скольжения, работающие в условиях высоких удельных нагрузок, ударных воздействий и ограниченной смазки. Материал относится к группе безоловянных алюминиево-железистых бронз, легированных алюминием в количестве 8–10 % и железом 3–5 %. Такое сочетание обеспечивает повышенную прочность, твердость и износостойкость по сравнению с оловянными бронзами, что делает БрА9Ж4 предпочтительным выбором для тихоходных тяжелонагруженных механизмов.
Структура бронзы БрА9Ж4 формируется в процессе литья в кокиль или центробежным способом. Легирование железом способствует измельчению зерна и повышению предела прочности без существенной потери пластичности. Алюминий обеспечивает образование плотной оксидной пленки на поверхности, что повышает коррозионную стойкость в атмосферных условиях и в пресной воде. Поставляемые вкладыши могут быть изготовлены из литых заготовок с последующей механической обработкой или из проката — в зависимости от типоразмера и требований к точности посадочных поверхностей.
Типичные механические свойства бронзы БрА9Ж4 в литом состоянии:
Рабочие температуры для вкладышей из БрА9Ж4 ограничены диапазоном от –40 C до +300 C. При превышении верхнего порога наблюдается снижение механических свойств и склонность к окислению поверхности трения.
Вкладыши из алюминиево-железистой бронзы демонстрируют низкий коэффициент трения в паре с закаленной сталью при граничной смазке. Материал устойчив к задирам и схватыванию, что критично при пусках и остановках оборудования, когда гидродинамический режим смазки еще не установлен. БрА9Ж4 не рекомендуется применять в узлах с высокими окружными скоростями (свыше 5 м/с) — в этом режиме предпочтительны оловянные бронзы с более высокой антифрикционностью.
Допустимые удельные давления для вкладышей из БрА9Ж4 достигают 25–30 МПа при статическом нагружении и 15–20 МПа при знакопеременных нагрузках. Материал эффективно работает в условиях абразивного изнашивания благодаря высокой твердости структурных составляющих.
Вкладыши подшипников из бронзы БрА9Ж4 востребованы в узлах, где требуется сочетание несущей способности и сопротивления ударным нагрузкам:
В горнодобывающей отрасли вкладыши БрА9Ж4 устанавливаются в опорные узлы конвейерных барабанов и мельничных агрегатов, где присутствуют значительные радиальные нагрузки и вибрационные воздействия. В судостроении материал применяется для дейдвудных подшипников и опор валов, работающих в морской воде.
Вкладыши изготавливаются в двух основных исполнениях: цельные (втулочные) и разъемные (из двух половин). Разъемные конструкции применяются для крупногабаритных узлов, где монтаж цельной втулки невозможен без демонтажа вала. По способу фиксации различают вкладыши с буртами, с отверстиями под штифты и с крепежными фланцами.
| Параметр | Значение для тихоходных узлов | Значение для среднескоростных узлов | Метод контроля | Типичное применение |
|---|---|---|---|---|
| Внутренний диаметр, мм | 80–200 | 40–120 | Нутромер | Опоры прокатных валков |
| Допустимая удельная нагрузка, МПа | 25–30 | 15–20 | Расчетный метод | Шарниры экскаваторов |
| Окружная скорость, м/с | до 1,5 | 1,5–5,0 | Тахометр | Опоры конвейерных барабанов |
| Шероховатость рабочей поверхности, Ra, мкм | 1,25–2,5 | 0,63–1,25 | Профилометр | Дейдвудные подшипники |
Заготовки вкладышей получают литьем в кокиль, что обеспечивает плотную мелкозернистую структуру и минимальную пористость. Для крупногабаритных деталей применяется центробежное литье, позволяющее получить равномерные механические свойства по сечению. После литья заготовки подвергаются нормализации для снятия внутренних напряжений и стабилизации геометрии.
Механическая обработка включает растачивание внутреннего отверстия, обработку торцевых поверхностей и формирование смазочных канавок. Для ответственных узлов предусмотрен ультразвуковой контроль на отсутствие внутренних дефектов и проверка твердости на рабочей поверхности. Посадочные размеры контролируются с допуском H7/h6 в зависимости от класса точности узла.
БрА9Ж4 имеет более высокие прочностные характеристики (предел прочности до 590 МПа против 250–350 МПа у оловянных бронз) и твердость, что позволяет работать при больших удельных нагрузках. Однако антифрикционные свойства при высоких скоростях скольжения ниже, поэтому материал ограничен окружной скоростью до 5 м/с.
Вкладыши работают с минеральными и синтетическими маслами, пластичными смазками на литиевой и кальциевой основе. При граничной смазке рекомендуется применение смазок с дисульфидом молибдена для снижения коэффициента трения в момент пуска.
Рекомендуемый монтажный зазор составляет 0,1–0,15 % от диаметра вала. Для вала диаметром 100 мм зазор должен быть в пределах 0,10–0,15 мм. Точное значение зависит от режима работы, теплового расширения и способа смазки.
Кратковременная работа без смазки допустима при удельных нагрузках не более 5 МПа и скорости до 0,5 м/с. Для длительной работы в сухом режиме материал непригоден — требуется периодическая подача смазочного материала или применение самосмазывающихся вставок.