


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


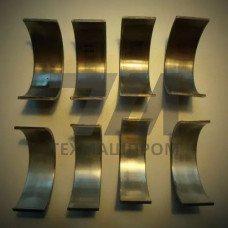
Вкладыши подшипников из бронзы БрА9ЖЗЛ — это литые изделия, предназначенные для работы в узлах трения скольжения с высокими удельными нагрузками и умеренными скоростями скольжения. Материал относится к группе безоловянных бронз, легированных алюминием (8–10 %) и железом (2–4 %), что обеспечивает сочетание высокой прочности, твёрдости и износостойкости при сохранении приемлемых антифрикционных свойств.
БрА9ЖЗЛ — это литейный аналог деформируемой бронзы БрАЖ9-4. Изделия изготавливаются литьём в кокиль, по выплавляемым моделям или центробежным литьём. Центробежное литьё предпочтительно для получения плотной мелкозернистой структуры рабочего слоя, что критично для вкладышей, работающих в условиях знакопеременных нагрузок. Механические свойства отливок регламентируются ГОСТ 493-79: предел прочности — не менее 490 МПа, относительное удлинение — не менее 15 %, твёрдость по Бринеллю — 110–140 НВ.
Вкладыши из БрА9ЖЗЛ применяются в подшипниковых узлах, где стальные или чугунные валы работают в паре с бронзовым вкладышем. Материал демонстрирует устойчивость к ударным нагрузкам и способен работать при температурах до 250–300 C без существенной потери твёрдости. В отличие от оловянных баббитов, БрА9ЖЗЛ не требует заливки на стальную основу — вкладыши изготавливаются целиком из бронзы, что упрощает логистику замены и ремонта.
Антифрикционные характеристики БрА9ЖЗЛ обеспечиваются за счёт образования на поверхности трения оксидных плёнок, предотвращающих схватывание. Допустимая скорость скольжения — до 4–6 м/с при удельном давлении до 15–20 МПа. Для улучшения прирабатываемости пары вкладыш-вал рекомендуется применять смазочные материалы с высокой несущей способностью, включая пластичные смазки на основе дисульфида молибдена.
| Параметр | БрА9ЖЗЛ | БрО10Ф1 | БрАЖМц10-3-1,5 | Баббит Б83 |
|---|---|---|---|---|
| Предел прочности, МПа | 490 | 255 | 590 | 90 |
| Твёрдость, НВ | 110–140 | 80–95 | 150–180 | 30 |
| Макс. рабочая температура, C | 250 | 200 | 300 | 100 |
| Скорость скольжения, м/с | до 6 | до 8 | до 5 | до 15 |
| Устойчивость к ударным нагрузкам | высокая | средняя | высокая | низкая |
По сравнению с оловянно-фосфористой бронзой БрО10Ф1, БрА9ЖЗЛ обеспечивает более высокую несущую способность и лучшую стойкость к абразивному изнашиванию, однако уступает в предельной скорости скольжения. Относительно баббитов, вкладыши из БрА9ЖЗЛ выигрывают по прочности и теплостойкости, но требуют более точной геометрии и качественной смазки из-за меньшей прирабатываемости.
Заготовки вкладышей получают литьём с последующей механической обработкой. Для ответственных узлов применяется центробежное литьё, обеспечивающее направленную кристаллизацию и отсутствие усадочных раковин в рабочем сечении. После литья изделия подвергаются нормализации при 700–750 C для снятия внутренних напряжений и стабилизации структуры. Финальная расточка внутреннего диаметра выполняется с допуском H7–H8, шероховатость рабочей поверхности — Ra 0,8–1,6 мкм.
При заказе вкладышей из БрА9ЖЗЛ необходимо указывать посадочный диаметр, ширину, радиусы галтелей и способ фиксации в корпусе (штифт, винт, запрессовка). Для крупногабаритных изделий свыше 300 мм по наружному диаметру рекомендуется предусматривать компенсационные канавки для смазки и учёт коэффициента линейного расширения (16,5 10 1/C) при расчёте натяга.
БрА9ЖЗЛ — литейная бронза, изделия из которой получают литьём, тогда как БрАЖ9-4 — деформируемый сплав, поставляемый в виде проката. Химический состав и механические свойства практически идентичны, но литейный вариант позволяет изготавливать вкладыши сложной конфигурации без механической обработки внутренних полостей.
Допустимы минеральные и синтетические масла с противоизносными присадками, а также пластичные смазки на литиевом или полимочевинном загустителе. При высоких нагрузках рекомендуется применение смазок с дисульфидом молибдена или графитом для предотвращения задиров в период приработки.
Оптимальный монтажный зазор составляет 0,1–0,15 % от диаметра вала. Для вала диаметром 100 мм зазор — 0,10–0,15 мм. При высоких скоростях скольжения зазор увеличивают на 20–30 % для компенсации теплового расширения.
Кратковременно — да, при скорости скольжения до 0,5 м/с и удельном давлении до 5 МПа. Для длительной работы в сухом режиме материал не предназначен — требуется подача смазки или применение самосмазывающихся вставок из графита в теле вкладыша.