


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


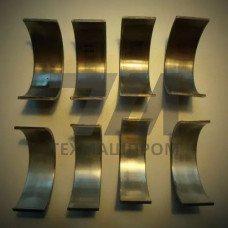
Подшипниковые вкладыши БрАЖМц10-3-1.5 — сменные элементы скольжения, изготовленные из литейной безоловянной бронзы системы Cu–Al–Fe–Mn. Марка БрАЖМц10-3-1.5 регламентирована ГОСТ 493 и ГОСТ 18175 и содержит 9,0–11,0 % алюминия, 2,0–4,0 % железа, 1,0–1,5 % марганца; остальное — медь. Такое легирование формирует гетерогенную структуру с включениями железоалюминиевых фаз, обеспечивающую сочетание твёрдости и сопротивления схватыванию при граничном трении.
Вкладыши применяют в узлах трения, где смазочная плёнка периодически нарушается: подшипники скольжения прокатных станов, шарниры экскаваторов, опоры валов дробилок, втулки судовых дейдвудов, узлы прессового и кузнечно-прессового оборудования. Материал сохраняет работоспособность при удельных нагрузках до 25–30 МПа и окружных скоростях до 3–5 м/с в паре с закалённым валом (HRC 45–55).
| Параметр | Значение | Условия | Единица | Метод контроля |
|---|---|---|---|---|
| Предел прочности в | 550 | литьё в кокиль | МПа | ГОСТ 1497 |
| Относительное удлинение | 12 | литьё в кокиль | % | ГОСТ 1497 |
| Твёрдость по Бринеллю | 100–140 | после литья | HB | ГОСТ 9012 |
| Плотность | 7,5–7,6 | 20 C | г/см | ГОСТ 8.024 |
| Температура эксплуатации | до +250 | кратковременно | C | справочно |
Вкладыши изготавливают литьём в кокиль или центробежным литьём с последующей механической обработкой. Типовые исполнения — неразъёмные втулки, разъёмные вкладыши с замком, тонкостенные гильзы для запрессовки в корпус. Посадка в корпус выполняется с натягом H7/r6 или H7/s6; внутренний диаметр обрабатывают под вал с зазором по H8/f7–H8/e8 в зависимости от температурного режима узла.
БрАЖМц10-3-1.5 устойчива к ударным нагрузкам и знакопеременному трению, не склонна к хрупкому разрушению при перегрузках. Железо и марганец повышают жаропрочность и препятствуют росту зерна при нагреве. Материал прирабатывается к валу, образуя стабильный микропрофиль контактной поверхности. Смазка — минеральные масла И-40А, И-Т-Д-220, консистентные составы на литиевой основе; при ограниченной подаче смазки допускается работа в режиме граничного трения.
Обработка вкладышей ведётся твердосплавным инструментом на токарных и расточных станках; литейные заготовки подвергают отжигу при 600–650 C для снятия внутренних напряжений. Контроль структуры — по ГОСТ 493, химический состав подтверждается спектральным анализом.
Безоловянная бронза превосходит оловянные аналоги по прочности и жаропрочности, дешевле при сопоставимой нагрузочной способности, но уступает по антифрикционным свойствам при высоких скоростях скольжения.
Закалённый вал из стали 40Х, 45 или 20Х с твёрдостью HRC 45–55 и шероховатостью Ra 0,8 мкм обеспечивает минимальный износ пары трения.
Кратковременно — да, при пусковых режимах и малых скоростях. Длительная эксплуатация без смазки приводит к схватыванию и ускоренному износу контактных поверхностей.
Проводят визуальный и ультразвуковой контроль на наличие раковин и пористости, замер твёрдости по Бринеллю, спектральный анализ химического состава и испытание образцов-свидетелей на растяжение.