


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


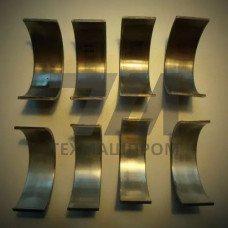
Вкладыши подшипников из бронзы БрО10С10 — это литые детали узлов трения скольжения, работающие в паре с закалённым или нормализованным валом. Материал относится к группе оловянно-свинцовых бронз, легированных цинком, и применяется в узлах, где требуется сочетание антифрикционных свойств с устойчивостью к ударным нагрузкам. Химический состав регламентируется ГОСТ 613, базовые элементы — медь, олово (9–11%), свинец (8–10%), цинк (до 2%).
Структура сплава формируется при литье в кокиль или в землю: твёрдый раствор олова в меди обеспечивает несущую способность, а включения свинца играют роль твёрдой смазки, снижающей коэффициент трения при граничной смазке. Это делает вкладыши БрО10С10 работоспособными в условиях недостаточной подачи масла, при пусках и остановках, когда гидродинамический клин ещё не сформирован.
Вкладыши изготавливаются методом центробежного или статического литья с последующей механической обработкой. Посадочные поверхности растачиваются под конкретный диаметр вала, торцы фрезеруются, маслоподводящие канавки и фаски выполняются по чертежу. Типичные механические характеристики бронзы БрО10С10 в литом состоянии:
Рабочая температура узла с вкладышами БрО10С10 ограничена 250 C — при превышении начинается разупрочнение матрицы и выплавление свинца из поверхностного слоя. Минимальная температура эксплуатации — до –40 C, при которой сплав сохраняет ударную вязкость без хладноломкости.
Вкладыши БрО10С10 применяются в подшипниковых узлах, где стальные или чугунные вкладыши неприемлемы из-за склонности к задирам при аварийной смазке. Бронза обеспечивает прирабатываемость: при нарушении гидродинамического режима материал локально деформируется, перераспределяя нагрузку по поверхности контакта, что предотвращает схватывание с валом.
Толщина стенки вкладыша выбирается из расчёта удельного давления на опору. Для БрО10С10 допустимое удельное давление составляет 15–20 МПа при окружной скорости вала до 5 м/с. При более высоких скоростях требуется увеличение площади контакта или переход на принудительную циркуляционную смазку.
| Параметр | Значение | Метод контроля | Условия испытания | Норматив |
|---|---|---|---|---|
| Предел прочности | 180–220 МПа | Растяжение | 20 C | ГОСТ 1497 |
| Твёрдость | 60–75 HB | Бринелль | Шарик 5 мм | ГОСТ 9012 |
| Удельное давление | 15–20 МПа | Расчётный | v 5 м/с | — |
| Рабочая температура | –40…250 C | Термопара | Стационарный режим | — |
Вкладыши БрО10С10 востребованы в узлах трения, где сочетаются знакопеременные нагрузки и ограниченная смазка. Основные области использования:
В горнодобывающей отрасли вкладыши БрО10С10 устанавливаются в опорах дробилок и грохотов, где абразивная пыль исключает применение подшипников качения без сложных уплотнений. В энергетике сплав используется в опорах питательных насосов и дымососов, работающих при повышенной влажности.
При установке вкладышей БрО10С10 требуется контроль натяга в постели — он должен составлять 0,02–0,05 мм на каждые 100 мм диаметра. Отсутствие натяга приводит к провороту вкладыша и перегреву узла. Приработка пары «вал — вкладыш» выполняется на холостом ходу с постепенным повышением нагрузки; в этот период обязательна обильная подача масла для удаления продуктов приработки из зоны контакта.
Допустимый износ вкладыша БрО10С10 определяется по увеличению зазора в сопряжении. Предельный зазор для опор диаметром 50–100 мм составляет 0,15–0,25 мм, при превышении требуется замена вкладыша. Восстановление поверхности наплавкой не практикуется — структура литой бронзы при повторном нагреве деградирует, теряя антифрикционные свойства.
БрО10С10 содержит вдвое больше олова и свинца, что повышает антифрикционные свойства и прирабатываемость, но снижает прочность. БрО5Ц5С5 прочнее и применяется при более высоких удельных давлениях, тогда как БрО10С10 предпочтительна для скоростных узлов с ограниченной смазкой.
Применяются минеральные и синтетические масла с вязкостью ISO VG 32–150 в зависимости от нагрузки и скорости. При граничной смазке допустимо использование пластичных смазок на литиевом загустителе, не содержащих активных сернистых присадок, агрессивных к свинцу.
Кратковременно — при скорости до 0,5 м/с и удельном давлении до 5 МПа. Свинец в структуре обеспечивает сухое трение на уровне 0,15–0,2, однако длительная работа без смазки вызывает выплавление свинца и ускоренный износ.
Проводится химический анализ на соответствие ГОСТ 613, контроль твёрдости, ультразвуковая дефектоскопия на отсутствие раковин и рыхлот, проверка геометрических размеров после механической обработки. Допускается контроль макроструктуры на темплетах.