


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


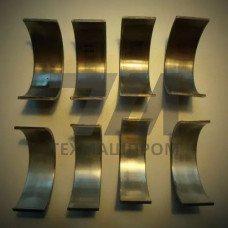
Вкладыши подшипников из бронзы БрО8С12 — это литые антифрикционные элементы скольжения, изготавливаемые из оловянно-свинцовистой бронзы. Материал относится к группе оловянных бронз с добавлением свинца, что обеспечивает сочетание высокой несущей способности и пониженного коэффициента трения в условиях граничной смазки. Химический состав сплава регламентируется ГОСТ 613, где содержание олова составляет 7–9 %, свинца — 11–13 %, остальное — медь с допустимыми примесями.
Структура БрО8С12 характеризуется наличием мягкой свинцовистой фазы, распределённой в твёрдой основе -твёрдого раствора олова в меди. Такая морфология обеспечивает самосмазывающий эффект при нарушении гидродинамического режима: частицы свинца выполняют роль твёрдой смазки, предотвращая схватывание контактирующих поверхностей. Предел прочности при растяжении литой бронзы составляет 150–200 МПа, относительное удлинение — 4–6 %, твёрдость по Бринеллю — 60–75 НВ.
Вкладыши подшипников БрО8С12 производятся преимущественно центробежным литьём, что обеспечивает плотную мелкозернистую структуру рабочего слоя и минимальную пористость. Для крупногабаритных изделий применяется литьё в кокиль или в песчано-глинистые формы. После отливки заготовки подвергаются механической обработке: растачиванию внутреннего отверстия, подрезке торцов и обработке смазочных канавок. Допуски на посадочные диаметры назначаются по квалитетам H7/h7 в зависимости от условий сопряжения с корпусом и валом.
Рабочая поверхность вкладыша обрабатывается с шероховатостью Ra 0,8–1,6 мкм. Для улучшения приработки на внутренней поверхности формируются маслоподводящие канавки и фаски, геометрия которых зависит от направления вращения вала и схемы подвода смазки. При необходимости выполняется шабрение поверхности для увеличения площади фактического контакта с шейкой вала.
Бронза БрО8С12 работает в паре с закалёнными стальными валами твёрдостью не менее 40–45 HRC. Допустимая удельная нагрузка для вкладышей из этого сплава составляет 10–15 МПа при окружных скоростях до 5 м/с. Рабочий диапазон температур ограничен 250–280 C, выше которых наблюдается разупрочнение основы и выплавление свинцовистой фазы. Сплав устойчив к воздействию пресной и морской воды, щелочных растворов и органических кислот слабой концентрации.
Вкладыши из БрО8С12 демонстрируют стабильные антифрикционные свойства при ударных нагрузках и знакопеременных режимах работы. Материал не склонен к задирам и схватыванию даже при кратковременном прекращении подачи смазки. Коэффициент трения в установившемся режиме составляет 0,01–0,05 при обильной смазке и возрастает до 0,1–0,15 в условиях граничного трения.
| Параметр | БрО8С12 | БрО10Ф1 | БрА9Ж3Л | АО20-1 |
|---|---|---|---|---|
| Предел прочности, МПа | 150–200 | 220–270 | 400–450 | 80–100 |
| Твёрдость, НВ | 60–75 | 80–95 | 110–130 | 30–40 |
| Допустимая нагрузка, МПа | 10–15 | 15–20 | 20–25 | 8–12 |
| Макс. скорость, м/с | 5 | 8 | 10 | 15 |
| Рабочая температура, C | до 280 | до 300 | до 350 | до 150 |
По сравнению с оловянно-фосфористой бронзой БрО10Ф1 сплав БрО8С12 уступает в прочностных характеристиках, но превосходит по прирабатываемости и устойчивости к задирам при недостаточной смазке. Алюминиево-железистая бронза БрА9Ж3Л обеспечивает более высокую несущую способность, однако требует повышенной твёрдости вала и чувствительна к перекосам. Свинцовистые бронзы типа АО20-1 применяются при высоких скоростях, но имеют ограниченную нагрузочную способность.
Выбор вкладышей из БрО8С12 обоснован для узлов, работающих в условиях умеренных удельных давлений с возможными ударными нагрузками и перебоями в подаче смазки. Материал рекомендуется для ремонтных замен вкладышей из баббита в случаях, когда требуется повышенная износостойкость при сохранении приемлемых антифрикционных свойств. Толщина стенки вкладыша обычно составляет 0,02–0,05 диаметра вала, но не менее 3–4 мм для обеспечения жёсткости и возможности восстановления расточкой.
При проектировании подшипникового узла необходимо учитывать коэффициент линейного расширения бронзы (18–19 10 1/C), что требует обеспечения гарантированного зазора в сопряжении с корпусом. Для ответственных узлов рекомендуется выполнять тепловой расчёт и проверку на отсутствие выдавливания свинцовистой фазы при пиковых нагрузках.
Вкладыши из БрО8С12 работают с минеральными и синтетическими маслами, пластичными смазками на литиевой и кальциевой основе. При низких температурах применяются масла с депрессорными присадками. Сплав не требует специальных смазочных материалов, однако при высоких нагрузках рекомендуется использовать масла с противозадирными присадками.
Радиальный зазор назначается в пределах 0,001–0,002 диаметра вала для установившихся режимов. Для быстроходных узлов зазор увеличивается до 0,002–0,003 диаметра для компенсации теплового расширения. Точное значение определяется тепловым расчётом и условиями смазки.
При износе в пределах 0,3–0,5 мм на сторону вкладыши могут быть восстановлены расточкой с последующей установкой ремонтного вала увеличенного диаметра. При значительном износе или повреждении рабочего слоя производится перезаливка или замена вкладыша. Восстановление наплавкой не рекомендуется из-за риска образования пористости в свинцовистой фазе.
Недопустимыми считаются раковины и усадочная пористость в рабочем слое глубиной более 1 мм, неметаллические включения, ликвация свинца, создающая неоднородность структуры, а также трещины, выявляемые цветной дефектоскопией. Контроль качества выполняется ультразвуковым методом и рентгенографией для ответственных изделий.