


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


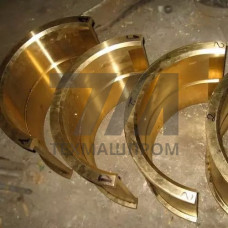
Подшипниковые вкладыши Л63 — это детали узлов трения, изготовленные из латуни марки Л63 (CuZn37, аналог CW508L по EN 12164). Сплав содержит 62–65 % меди, остальное — цинк, без легирующих добавок свинца или олова. Такая композиция обеспечивает сочетание пластичности, теплопроводности и коррозионной стойкости в слабоагрессивных средах, что делает вкладыши Л63 применимыми в узлах скольжения при умеренных нагрузках и скоростях.
Латунь Л63 относится к деформируемым двойным латуням. Вкладыши из неё получают точением, расточкой или штамповкой из прутка, трубы или листа. Ключевые параметры, определяющие работу подшипникового узла:
Вкладыши Л63 выпускают в виде цельных втулок, разрезных вкладышей и биметаллических элементов с заливкой. Типовые исполнения:
Посадочные поверхности обрабатывают с шероховатостью Ra 1,6–0,8 мкм. Зазор в сопряжении вкладыш–вал назначают в пределах 0,02–0,10 мм в зависимости от диаметра и условий смазки.
| Типоразмер | Внутренний диаметр, мм | Наружный диаметр, мм | Длина, мм | Применение |
|---|---|---|---|---|
| Втулка 121820 | 12 | 18 | 20 | Электродвигатели малой мощности |
| Втулка 202830 | 20 | 28 | 30 | Редукторы, конвейерные ролики |
| Втулка 304040 | 30 | 40 | 40 | Насосы, вентиляторы |
| Втулка 405050 | 40 | 50 | 50 | Прокатное оборудование |
| Втулка 506560 | 50 | 65 | 60 | Тяжёлые редукторы, лебёдки |
Вкладыши Л63 востребованы в узлах, где недопустимо применение подшипников качения по условиям компоновки, вибрации или ударных нагрузок:
Латунь Л63 не содержит свинца, поэтому не обладает высокими антифрикционными свойствами при сухом трении. Вкладыши требуют регулярной смазки: минеральные масла И-20А, И-40А, литиевые смазки. При недостатке смазки наблюдается схватывание с валом из углеродистой стали. Для пар трения вал–вкладыш рекомендуется закалка вала до 45–50 HRC и шлифовка до Ra 0,4 мкм.
Сплав склонен к сезонному растрескиванию при наличии остаточных напряжений в аммиачной среде. После механической обработки вкладыши рекомендуется отжигать при 250–300 C для снятия напряжений.
Латунь Л63 уступает оловянной бронзе по антифрикционным свойствам и допустимой нагрузке. БрО10Ф1 выдерживает до 20 МПа при скорости скольжения до 3 м/с, тогда как Л63 — до 8–10 МПа. Латунные вкладыши дешевле и технологичнее в обработке, но требуют более интенсивной смазки.
Для диаметров до 30 мм — 0,02–0,05 мм; 30–60 мм — 0,05–0,08 мм; свыше 60 мм — 0,08–0,12 мм. Зазор зависит от температурного режима: при нагреве до 150 C он увеличивается на 0,01–0,02 мм из-за разницы коэффициентов линейного расширения латуни и стали.
Кратковременно — да, при малых нагрузках и скоростях. Длительная работа без смазки приводит к адгезионному износу и схватыванию с валом. Для сухого трения применяют графитизированные или биметаллические вкладыши.
После запрессовки в корпус вкладыш растачивают в сборе для обеспечения соосности. Режимы точения: скорость резания 150–250 м/мин, подача 0,05–0,15 мм/об, без охлаждения или с СОЖ на масляной основе. Шероховатость после расточки — Ra 1,6–0,8 мкм.