


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


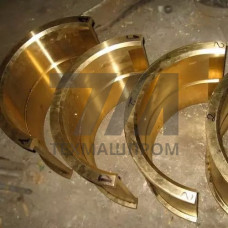
Вкладыши подшипников из латуни ЛМцС — это литые биметаллические или монометаллические элементы скольжения, изготовленные из свинцово-марганцовистой латуни. Материал относится к группе двойных латуней с добавками свинца и марганца, что обеспечивает сочетание антифрикционных свойств и технологичности при механической обработке. В отличие от оловянных бронз, сплав ЛМцС демонстрирует более высокую теплопроводность и меньшую склонность к схватыванию с валами из конструкционных сталей при граничной смазке.
Химический состав регламентируется ГОСТ 17711–93: содержание меди — 56–60 %, свинца — 1,5–2,5 %, марганца — 0,5–1,5 %, остальное — цинк. Легирование марганцем повышает прочностные характеристики и коррозионную стойкость в слабоагрессивных средах, а свинец выполняет роль твердой смазки, стабилизируя коэффициент трения в условиях недостаточной подачи смазочного материала. Микроструктура сплава — -фаза с равномерно распределенными включениями свинца, что обеспечивает стабильные трибологические характеристики в паре с закаленными и нормализованными валами.
Вкладыши производятся методом литья в кокиль или центробежным литьем с последующей механической обработкой. Для тяжелонагруженных узлов применяется биметаллическая технология: на стальную основу (сталь 20, 35) наносится слой латуни ЛМцС толщиной 1,5–4,0 мм. Толщина антифрикционного слоя выбирается из расчета остаточного ресурса на допустимый износ без оголения стального основания. Монометаллические вкладыши используются при удельных нагрузках до 15 МПа и окружных скоростях до 5 м/с.
Геометрическая точность посадочных поверхностей соответствует квалитетам IT6–IT7, шероховатость рабочей поверхности — Ra 0,8–1,6 мкм. Обязательна обработка фасок и маслоподводящих канавок для формирования устойчивого гидродинамического клина. Допустимая овальность после запрессовки в корпус — не более 0,02 мм на каждые 100 мм диаметра.
Рабочий диапазон температур для вкладышей из ЛМцС ограничен 200 C — при превышении наблюдается разупрочнение матрицы и снижение несущей способности. Материал сохраняет работоспособность при смазке маслами с низкой вязкостью и пластичными смазками. Допустимая удельная нагрузка в стационарном режиме — до 20 МПа, в кратковременном (пусковые режимы) — до 30 МПа.
| Параметр | ЛМцС | БрО10Ф1 | АО20-1 |
|---|---|---|---|
| Твердость HB | 90–110 | 80–100 | 30–40 |
| Предел прочности, МПа | 340–420 | 250–310 | 90–110 |
| Макс. рабочая температура, C | 200 | 280 | 150 |
| Коэффициент трения (со смазкой) | 0,04–0,08 | 0,05–0,09 | 0,03–0,06 |
| Стоимость заготовки | низкая | высокая | средняя |
По сравнению с оловянными бронзами вкладыши из ЛМцС уступают в теплостойкости, но превосходят по обрабатываемости резанием и стоимости. Алюминиевые сплавы АО20-1 обеспечивают лучшую прирабатываемость, однако требуют более жестких допусков на геометрию вала и чувствительны к перекосам. Латунь ЛМцС занимает промежуточное положение, оптимальное для узлов с умеренными нагрузками и ограниченным бюджетом обслуживания.
При подборе вкладышей учитывается твердость вала — она должна превышать твердость вкладыша не менее чем на 50 единиц HB. Рекомендуемая шероховатость шейки вала — Ra 0,4–0,8 мкм. Входной контроль включает проверку химического состава спектральным методом, твердости по Бринеллю и ультразвуковой контроль биметаллического соединения на отсутствие отслоений. Допустимая пористость литого слоя — не более 3 % по объему, единичные раковины диаметром до 1 мм не являются браковочным признаком при условии их локализации вне зоны максимальных нагрузок.
ЛМцС дешевле и лучше обрабатывается, но уступает оловянной бронзе по теплостойкости (200 C против 280 C) и допустимой удельной нагрузке. Для тяжелонагруженных тихоходных узлов предпочтительна бронза, для среднескоростных с умеренными нагрузками — латунь ЛМцС.
Да, рекомендуется ступенчатый вывод на рабочий режим в течение 2–4 часов с постепенным повышением нагрузки. Это позволяет сформировать микрогеометрию контакта и распределить свинцовую фазу по поверхности трения.
После запрессовки в корпус с натягом 0,03–0,05 мм диаметр вкладыша уменьшается на 0,02–0,04 мм. Это компенсируется предварительной расточкой с учетом упругой деформации, обеспечивающей проектное значение масляного зазора.
Ограниченно. Сплав устойчив к пресной воде, но при морской воде возможна коррозия цинковой составляющей. Для дейдвудных подшипников морских судов чаще применяют специальные латуни с дополнительным легированием или баббитовые заливки.