


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


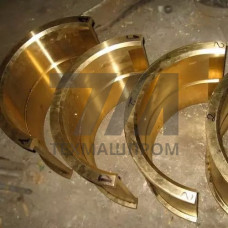
Вкладыши подшипников из латуни марки ЛС59-2 — это антифрикционные элементы скольжения, изготовленные из свинцовистой латуни с содержанием свинца 1,5–2,5%. Материал относится к группе двойных латуней с добавлением свинца, который в структуре сплава присутствует в виде свободных включений, обеспечивая эффект самосмазывания в зоне трения. В отличие от бронзовых вкладышей, латунные ЛС59-2 отличаются более высокой теплопроводностью и технологичностью механической обработки, что делает их предпочтительным выбором для узлов с умеренными удельными нагрузками.
Латунь ЛС59-2 — это сплав системы Cu–Zn–Pb, где цинк выступает основным легирующим элементом (39–41%), а свинец введен для улучшения обрабатываемости резанием и снижения коэффициента трения. Микроструктура материала — двухфазная (+), что обеспечивает повышенную прочность по сравнению с однофазными латунями. Свинцовые включения, равномерно распределенные по объему, работают как твердая смазка: при работе пары трения они выдавливаются на поверхность контакта, формируя тонкую пленку, снижающую износ сопряженного вала.
Механические свойства вкладышей из ЛС59-2 регламентируются ГОСТ 15527-2004. Предел прочности при растяжении составляет 340–420 МПа, относительное удлинение — 20–25%, твердость по Бринеллю — 90–120 HB. Рабочий диапазон температур ограничен 200 C, что связано с разупрочнением матрицы при нагреве. При температурах ниже –40 C материал сохраняет ударную вязкость, однако для криогенных узлов предпочтительнее использовать оловянные бронзы.
Коэффициент трения пары «латунь ЛС59-2 — закаленная сталь» при граничной смазке составляет 0,08–0,12, при жидкостной смазке снижается до 0,01–0,03. Допустимая удельная нагрузка для вкладышей из этого сплава — до 15 МПа при окружной скорости до 5 м/с. Произведение PV (нагрузка скорость) ограничено значением 60 МПам/с, что определяет применимость материала в среднескоростных подшипниковых узлах.
Вкладыши из ЛС59-2 эффективно работают в паре с валами твердостью 40–55 HRC. Мягкая латунная матрица прирабатывается к микропрофилю вала, увеличивая фактическую площадь контакта и снижая локальные давления. Это свойство особенно ценно в узлах с колебательными движениями и реверсивным режимом работы, где гидродинамическая смазочная пленка не формируется.
Вкладыши из ЛС59-2 производятся двумя методами: литьем в кокиль с последующей механической обработкой и горячей штамповкой из прутка. Литье обеспечивает получение заготовок сложной конфигурации с припуском 2–3 мм на сторону, штамповка — более высокую производительность при серийном выпуске втулок диаметром до 150 мм. Точность геометрических размеров после обработки соответствует 7–8 квалитету, шероховатость рабочих поверхностей — Ra 0,8–1,6 мкм.
Антифрикционный слой наносится на стальные корпуса методом заливки или наплавки. Толщина латунного слоя составляет 0,5–3,0 мм в зависимости от диаметра подшипника. Для повышения адгезии стальная основа подвергается лужению или меднению перед заливкой. Биметаллические вкладыши сочетают несущую способность стального корпуса с антифрикционными свойствами латуни.
Вкладыши подшипников из латуни ЛС59-2 востребованы в узлах, где требуется устойчивость к ударным нагрузкам и вибрациям при ограниченном тепловыделении:
| Параметр | ЛС59-2 | БрО5Ц5С5 | АО20-1 |
|---|---|---|---|
| Предел прочности, МПа | 340–420 | 200–280 | 180–220 |
| Твердость, HB | 90–120 | 60–80 | 50–70 |
| Допустимая нагрузка, МПа | до 15 | до 20 | до 25 |
| Макс. температура, C | 200 | 250 | 150 |
| Коэффициент трения (граничная смазка) | 0,08–0,12 | 0,06–0,10 | 0,05–0,08 |
По сравнению с оловянными бронзами ЛС59-2 уступает по предельной нагрузке на 25–30%, но превосходит по теплопроводности (100–120 Вт/(мК) против 50–60 Вт/(мК)) и значительно дешевле из-за отсутствия дефицитного олова. Алюминиевые сплавы АО20-1 выигрывают по несущей способности, однако требуют более жестких допусков на геометрию вала и чувствительны к перекосам.
Применение вкладышей из ЛС59-2 целесообразно при соблюдении следующих условий: удельная нагрузка не превышает 15 МПа, температура масла в зоне контакта не выше 90 C, вал изготовлен из стали с твердостью не менее 40 HRC. Не рекомендуется использовать латунные вкладыши в узлах с абразивным загрязнением смазки — мягкая матрица интенсивно изнашивается при попадании частиц оксидов и металлической стружки. Для агрессивных сред (морская вода, щелочные растворы) ЛС59-2 непригодна из-за обесцинкования — предпочтительны оловянные бронзы или латуни с добавками мышьяка.
Вкладыши поставляются в виде готовых деталей с чистовой обработкой или полуфабрикатов с припуском под расточку по месту монтажа. Второй вариант применяется при ремонте крупногабаритных узлов, где требуется индивидуальная подгонка по фактическому диаметру шейки вала. Допуск на расточку составляет 0,05–0,10 мм на диаметр в зависимости от класса точности подшипникового узла.
Латунный вкладыш имеет более высокую теплопроводность и лучше обрабатывается резанием, что снижает стоимость изготовления. Бронзовый вкладыш выдерживает удельные нагрузки до 20 МПа и работает при температурах до 250 C, но стоит дороже из-за содержания олова.
Рекомендуемая твердость поверхности вала — 40–55 HRC. При более мягком вале происходит интенсивный износ сопряженной детали, при более твердом — ухудшается приработка латунного слоя.
Кратковременно — при скорости до 0,5 м/с и нагрузке до 5 МПа. Свинцовые включения обеспечивают ограниченный эффект самосмазывания, однако для длительной работы обязательна подача масла или консистентной смазки.
Припуск под расточку по месту составляет 0,05–0,10 мм на диаметр. После расточки шероховатость рабочей поверхности должна быть не хуже Ra 1,6 мкм, а отклонение от круглости — не более 0,02 мм.