


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


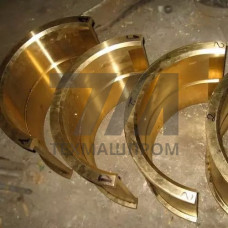
Подшипниковые вкладыши, изготовленные из латуни марки ЛЦ23А6Ж3Мц2, представляют собой литые детали узлов трения скольжения, работающие в паре с закаленным или азотированным валом. Данный сплав относится к группе сложнолегированных латуней с повышенным содержанием алюминия, железа и марганца, что обеспечивает сочетание высоких механических свойств и антифрикционных характеристик, недостижимых для обычных двухкомпонентных латуней.
Химический состав ЛЦ23А6Ж3Мц2 регламентирован ГОСТ 17711–93 и включает: цинк — основа, алюминий — 22,5–25,0 %, железо — 2,0–3,5 %, марганец — 1,5–3,0 %, медь — 63,0–67,0 %. Структура сплава формируется при литье в кокиль или песчано-глинистые формы с последующей термической обработкой. Алюминий обеспечивает упрочнение твердого раствора и образование интерметаллидных фаз, железо повышает температуру рекристаллизации и износостойкость, марганец стабилизирует -фазу и улучшает жидкотекучесть расплава.
Вкладыши из ЛЦ23А6Ж3Мц2 демонстрируют предел прочности при растяжении на уровне 500–600 МПа, относительное удлинение — 10–15 %, твердость по Бринеллю — 140–170 HB. Рабочие температуры эксплуатации достигают 250–300 C без существенной потери несущей способности. Коэффициент трения в паре со стальным валом при граничной смазке составляет 0,08–0,12, что позволяет применять данные вкладыши в узлах с ограниченным доступом смазочного материала.
Сплав характеризуется высокой стойкостью к ударным нагрузкам и способностью выдерживать значительные удельные давления — до 25–30 МПа в статическом режиме. При этом вкладыши сохраняют работоспособность в условиях абразивного изнашивания и при попадании твердых частиц в зону трения, что обусловлено наличием твердых интерметаллидных включений в пластичной медной матрице.
Подшипниковые вкладыши ЛЦ23А6Ж3Мц2 востребованы в узлах трения, где требуется сочетание высокой несущей способности и устойчивости к знакопеременным нагрузкам. Основные области применения:
В металлургическом производстве вкладыши из данного сплава применяются в роликовых конвейерах, рольгангах и передаточных механизмах, работающих при повышенных температурах и в условиях интенсивного пылеобразования. В горнодобывающей отрасли — в опорных узлах экскаваторов, буровых установок и конвейерных систем.
Литье заготовок вкладышей выполняется с припуском на механическую обработку 3–5 мм на сторону. После литья детали подвергаются нормализации при 650–700 C для снятия внутренних напряжений и стабилизации структуры. Механическая обработка включает растачивание внутренней поверхности, фрезерование торцов и сверление смазочных каналов. Допуск на внутренний диаметр вкладыша назначается в пределах H7–H8, шероховатость рабочей поверхности — Ra 0,8–1,6 мкм.
При монтаже вкладышей требуется обеспечить равномерное прилегание по постели корпуса — не менее 85 % площади контакта. Зазор между валом и вкладышем устанавливается в диапазоне 0,05–0,15 % от диаметра вала в зависимости от режима нагружения и частоты вращения. Смазочные канавки выполняются на ненагруженной стороне вкладыша, их геометрия подбирается с учетом вязкости применяемого масла.
| Параметр | Значение для ЛЦ23А6Ж3Мц2 | Метод контроля | Типовое применение | Условия работы |
|---|---|---|---|---|
| Предел прочности, МПа | 500–600 | Испытание на растяжение | Прокатные станы | Ударные нагрузки |
| Твердость, HB | 140–170 | Твердомер ТБ | Компрессоры | Высокое давление |
| Рабочая температура, C | до 300 | Термопара | Судовые валопроводы | Морская вода |
| Коэффициент трения | 0,08–0,12 | Машина трения | Дробильное оборудование | Абразивная среда |
По сравнению с бронзовыми вкладышами из БрО10Ф1, латунные вкладыши ЛЦ23А6Ж3Мц2 обеспечивают более высокую стойкость к ударным нагрузкам при меньшей стоимости материала. В отличие от баббитовых заливок, они не требуют сложной технологии наплавки и выдерживают значительно большие удельные давления без выдавливания антифрикционного слоя. По сравнению с полимерными вкладышами, латунные сохраняют стабильные размеры при нагреве и не подвержены старению под воздействием масел и технологических сред.
Сплав ЛЦ23А6Ж3Мц2 поддается восстановлению наплавкой при износе рабочей поверхности до 2–3 мм на сторону. После наплавки и последующей механической обработки вкладыш восстанавливает исходные геометрические параметры и эксплуатационные характеристики, что позволяет продлить ресурс узла трения без замены корпусных деталей.
Внутренний диаметр обрабатывается по H7–H8, наружный — по h7–h8. Отклонение от соосности поверхностей не превышает 0,02 мм на 100 мм длины, торцевое биение — 0,03 мм.
Оптимальная пара трения — вал из закаленной стали 40Х, 45ХН или азотированной стали 38Х2МЮА с твердостью 45–55 HRC. Допускается работа с валами из высокопрочного чугуна.
Применяются индустриальные масла И-40А, И-50А при умеренных нагрузках и трансмиссионные масла ТМ-5 при высоких удельных давлениях. Для граничной смазки — пластичные смазки типа Литол-24.
При соблюдении режимов смазки и отсутствии абразивного загрязнения ресурс составляет 15 000–25 000 часов в зависимости от интенсивности нагружения и частоты вращения вала.