


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


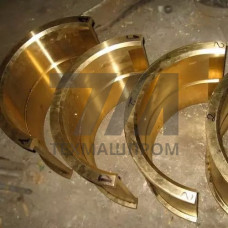
Вкладыши подшипников скольжения из латуни марки ЛЦ38Мц2С2 — это литые детали узлов трения, работающие в паре с закалённым или азотированным валом. Сплав относится к группе двухфазных (+) латуней, что определяет его повышенную износостойкость и способность выдерживать значительные удельные нагрузки в условиях граничной смазки. Материал легирован цинком, марганцем и кремнием, что обеспечивает сочетание прочностных характеристик с антифрикционными свойствами.
Структура ЛЦ38Мц2С2 формируется при литье в кокиль или в землю с последующей термической обработкой. Наличие кремния способствует образованию твёрдых фаз, повышающих сопротивление абразивному изнашиванию. Марганец упрочняет твёрдый раствор и стабилизирует -фазу, что увеличивает несущую способность вкладыша при циклических нагрузках. По сравнению с оловянными бронзами, латунь ЛЦ38Мц2С2 демонстрирует более высокий коэффициент линейного расширения, что требует учёта при расчёте посадочных натягов в корпус подшипника.
Механические характеристики сплава в литом состоянии:
Рабочие температуры эксплуатации вкладышей из ЛЦ38Мц2С2 ограничены диапазоном от –40 до +250 C. При превышении верхнего порога наблюдается разупрочнение матрицы и снижение твёрдости, что ведёт к пластической деформации рабочей поверхности.
Вкладыши изготавливаются с толщиной стенки от 3 до 25 мм в зависимости от диаметра цапфы вала. Типовой ряд посадочных диаметров — от 30 до 300 мм. Рабочая поверхность обрабатывается до шероховатости Ra 0,8–1,6 мкм, что обеспечивает стабильное масляное зеркало при гидродинамическом режиме смазки. Допуск круглости и соосности внутреннего отверстия назначается в пределах 0,02–0,05 мм для высокооборотных узлов.
Для улучшения приработки на рабочей поверхности формируются маслоподводящие канавки — винтовые или кольцевые, глубиной 0,5–1,5 мм. Фаски на торцах выполняются под углом 15–30 для облегчения монтажа и предотвращения задиров при пуске. В зависимости от способа фиксации вкладыши могут поставляться с буртами, стопорными выступами или отверстиями под штифты.
Вкладыши подшипников ЛЦ38Мц2С2 рассчитаны на работу при окружных скоростях вала до 8 м/с. Допустимая удельная нагрузка на проекцию опоры достигает 25 МПа при наличии принудительной смазки. В качестве смазочных материалов применяются индустриальные масла марок И-40А, И-50А, а также пластичные смазки типа Литол-24 при низкоскоростных режимах. При пусковых нагрузках и реверсах допускается кратковременное повышение температуры до 120 C без потери геометрической стабильности.
Критерии предельного состояния вкладыша:
Вкладыши из латуни ЛЦ38Мц2С2 востребованы в узлах трения, где применение баббитовой заливки нецелесообразно из-за высоких контактных давлений или ограничений по температуре. Основные области использования:
В горнодобывающей технике вкладыши ЛЦ38Мц2С2 устанавливаются в опорах дробилок щекового и конусного типа, где воспринимают ударные нагрузки и вибрации. В насосном оборудовании сплав применяется для подшипниковых узлов, перекачивающих абразивосодержащие жидкости, при условии подачи чистой смазки к рабочей поверхности.
| Параметр | ЛЦ38Мц2С2 | БрО10Ф1 | БАББИТ Б83 | АО20-1 |
|---|---|---|---|---|
| Твёрдость, HB | 100–130 | 80–110 | 25–30 | 35–45 |
| Допустимая нагрузка, МПа | до 25 | до 20 | до 10 | до 15 |
| Макс. скорость, м/с | 8 | 10 | 25 | 15 |
| Рабочая температура, C | –40…+250 | –40…+280 | –60…+70 | –40…+100 |
Выбор ЛЦ38Мц2С2 оправдан в узлах с умеренными скоростями и высокими статическими нагрузками, где требуется устойчивость к ударным воздействиям и простота механической обработки. Сплав хорошо поддаётся расточке и шабрению, что позволяет подгонять вкладыши по месту при монтаже крупногабаритного оборудования.
Латунь ЛЦ38Мц2С2 имеет более высокий предел текучести и твёрдость, что позволяет работать при больших удельных давлениях. Однако её антифрикционные свойства при скоростях выше 8 м/с уступают оловянным бронзам, поэтому для высокооборотных валов предпочтительнее БрО10Ф1.
Рекомендуемый зазор составляет 0,1–0,2% от диаметра вала. Для вала диаметром 100 мм зазор — 0,1–0,2 мм. При высоких тепловых нагрузках зазор увеличивают на 20–30% для компенсации температурного расширения.
Вкладыши из ЛЦ38Мц2С2 поставляются в литом состоянии без дополнительной термообработки. Для снятия внутренних напряжений после черновой механической обработки рекомендуется низкотемпературный отжиг при 250–300 C.
Недопустимы раковины, рыхлоты и неметаллические включения в рабочем слое толщиной до 5 мм от поверхности. Допускаются единичные поры диаметром до 1 мм на нерабочих поверхностях при условии сохранения герметичности и прочности.