


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


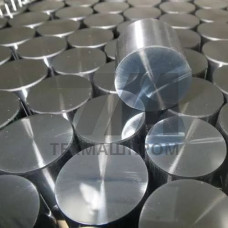
Поковки из стали 08Х18Н10Т — это деформированные заготовки, получаемые горячей объемной штамповкой или свободной ковкой из коррозионностойкой хромоникелевой стали аустенитного класса. Материал легирован титаном (до 0,8%), что обеспечивает стабильность структуры против межкристаллитной коррозии после сварки и нагрева в интервале 450–800 C. Поковки 08Х18Н10Т применяются в средах повышенной агрессивности: азотной кислоте, растворах щелочей, морской воде, перегретом паре.
Химический состав нормируется ГОСТ 5632 и включает хром 17–19%, никель 9–11%, титан 5C–0,8%. Аустенитная структура сохраняется при криогенных температурах до –196 C, что делает поковки пригодными для оборудования СПГ-производств и криогенной техники. Механические свойства после термической обработки (аустенитизация при 1020–1100 C с охлаждением на воздухе или в воде):
Поковки 08Х18Н10Т поставляются в виде дисков, валов, колец, плит, фланцев и заготовок сложной конфигурации. Максимальная масса поковки — до 2,5 т, сечение — от 40 40 мм до 600 мм. Контроль качества включает ультразвуковую дефектоскопию по ГОСТ 24507, проверку макроструктуры и механических свойств на образцах, вырезанных из тела поковки.
Ковка выполняется при нагреве заготовки до 1150–1180 C с последующей деформацией в интервале 900–1180 C. Степень укова для ответственных деталей — не менее 3:1, что обеспечивает проработку литой структуры и получение мелкозернистого аустенита. После ковки обязательна термическая обработка — аустенитизация, снимающая наклеп и восстанавливающая коррозионную стойкость.
Материал склонен к образованию -фазы при длительной выдержке в интервале 600–900 C, поэтому для поковок, работающих при повышенных температурах, требуется контроль содержания ферритной фазы (не более 2 баллов по ГОСТ 8233). Свариваемость стали — ограниченная, с применением аустенитных электродов типа ЭА-395/9 или аргонодуговой сварки с присадкой Св-04Х19Н11М3.
Заготовки используются в химическом и нефтегазовом машиностроении, энергетике, пищевой промышленности. Типовые детали из поковок 08Х18Н10Т:
Поковки 08Х18Н10Т применяются в узлах, работающих под давлением до 16 МПа при температурах от –196 до +600 C. Материал не намагничивается, что важно для оборудования электронной и медицинской промышленности.
| Параметр | Значение для поковок | Метод контроля | Нормативный документ | Типичное применение |
|---|---|---|---|---|
| Предел текучести | 196 МПа | Растяжение при 20 C | ГОСТ 1497 | Фланцы, корпуса арматуры |
| Относительное удлинение | 40% | Растяжение при 20 C | ГОСТ 1497 | Валы насосов |
| Ударная вязкость KCU | 98 Дж/см | Ударный изгиб | ГОСТ 9454 | Криогенные узлы |
| Содержание ферритной фазы | 2 балла | Металлография | ГОСТ 8233 | Высокотемпературные детали |
Поковки 08Х18Н10Т изготавливаются по ГОСТ 25054, ГОСТ 8479 или ТУ предприятия. Приемка включает проверку химического состава спектральным анализом, механических свойств на термообработанных образцах, макроструктуры на протравленных темплетах. Для поковок ответственного назначения проводится 100% ультразвуковой контроль на отсутствие внутренних дефектов — трещин, расслоений, усадочной рыхлости.
Каждая партия сопровождается сертификатом качества с указанием плавки, режимов ковки и термообработки, результатов испытаний. По требованию заказчика выполняется контроль твердости по Бринеллю (HB 140–200), испытания на стойкость к межкристаллитной коррозии по ГОСТ 6032 методом АМУ, капиллярная или магнитопорошковая дефектоскопия поверхности.
Максимальный диаметр поковок — до 600 мм, масса — до 2,5 т. Для крупных заготовок применяется свободная ковка на гидравлических прессах усилием до 3000 тс.
Да, обязательна аустенитизация при 1020–1100 C с охлаждением на воздухе или в воде. Без термообработки поковки имеют пониженную коррозионную стойкость и склонны к наклепу.
Сварка возможна аустенитными электродами или аргонодуговой сваркой с присадкой Св-04Х19Н11М3. После сварки рекомендуется аустенитизация для восстановления стойкости к межкристаллитной коррозии.
Рабочий диапазон — от –196 C (криогенные среды) до +600 C. При длительной работе выше 600 C возможно выделение -фазы и снижение пластичности.