


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


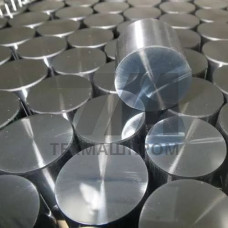
Поковки 09Г2С — объёмные штампованные и кованые заготовки из низколегированной конструкционной стали марки 09Г2С (класс прочности 345), получаемые горячей деформацией слитка или непрерывнолитой заготовки. Химический состав регламентирован ГОСТ 19281-2014 и ГОСТ 19282-2014: углерод 0,09–0,12 %, марганец 1,3–1,7 %, кремний 0,5–0,8 %, примеси серы и фосфора не более 0,035 % каждая. Такое соотношение обеспечивает сочетание прочности и хладостойкости до –70 C, что критично для металлоконструкций, эксплуатируемых в условиях Крайнего Севера.
Поковки 09Г2С изготавливают методами свободной ковки на гидравлических прессах усилием 1000–6000 тс либо горячей объёмной штамповкой на КГШП. Температурный интервал деформации — 1250–850 C с последующим контролируемым охлаждением. После ковки заготовки подвергают нормализации при 900–930 C или улучшению (закалка 880–900 C в воде/масле + высокий отпуск 600–650 C) для достижения требуемого комплекса механических свойств.
Свариваемость стали 09Г2С — ограниченно свариваемая без подогрева при толщине свыше 30 мм; углеродный эквивалент Сэкв 0,46. Поковки применяют для изготовления фланцев, обечаек, днищ, патрубков, кованых валов, зубчатых колёс, крюков, траверс и элементов трубопроводной арматуры, работающих под давлением до 2,5 МПа.
| Толщина сечения, мм | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| до 20 | 345 | 490 | 21 | 39 при –40 C |
| 20–40 | 325 | 470 | 20 | 34 при –40 C |
| 40–60 | 305 | 460 | 19 | 29 при –20 C |
| 60–100 | 285 | 450 | 18 | 29 при –20 C |
Поковки 09Г2С поставляются по ГОСТ 8479-70 (группы I–IV), ГОСТ 7062-90 (свободная ковка), ГОСТ 7505-89 (штамповка). Обязательные виды контроля:
Поковки из 09Г2С востребованы в нефтегазовой отрасли (фонтанная арматура, устьевое оборудование, буровые замки), энергетике (опоры ЛЭП, элементы паровых котлов), металлургии (детали прокатных станов, шпиндели, муфты), транспортном машиностроении (рамы локомотивов, автосцепки, кронштейны подвески), строительстве (анкерные болты, фасонные элементы мостовых конструкций).
Для условий Арктики и шельфовых проектов применяют поковки 09Г2С с гарантией ударной вязкости KCU 29 Дж/см при –60 C, что соответствует требованиям СТО Газпром 2-2.1-1165 и API Spec 6A для арматуры холодного климатического исполнения.
Сталь 09Г2С обычно поставляется как поковки группы II (нормализация) и группы III (улучшение). Группа IV (упрочняющая термообработка) применяется для ответственных деталей с гарантией KCU при отрицательных температурах.
При толщине стенки до 30 мм сварка возможна без подогрева электродами типа Э50А. Свыше 30 мм требуется подогрев до 100–150 C и последующая термообработка для снятия остаточных напряжений.
Диапазон рабочих температур — от –70 C до +425 C. При температурах выше 425 C наблюдается интенсивное снижение длительной прочности, поэтому для высокотемпературных узлов применяют стали марок 12Х1МФ или 15ГС.
Поковка имеет направленную макроструктуру и более высокие показатели ударной вязкости в направлении деформации, а также меньшую анизотропию свойств по сравнению с горячекатаным листом. Это критично для деталей, работающих при знакопеременных нагрузках.