


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


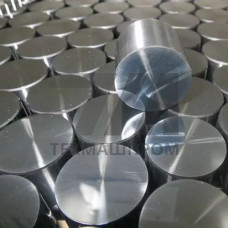
Поковки 16ХГТА — это штампованные или свободнокованые заготовки из легированной конструкционной стали марки 16ХГТА, предназначенные для последующей механической обработки и химико-термической обработки. Материал относится к группе цементуемых хромомарганцевых сталей с добавлением титана, что обеспечивает сочетание прочной сердцевины и износостойкого поверхностного слоя после цементации и закалки.
Химический состав стали 16ХГТА регламентирован ГОСТ 4543 и характеризуется содержанием углерода 0,13–0,18 %, хрома 0,80–1,10 %, марганца 0,80–1,10 % и титана 0,06–0,12 %. Легирование титаном способствует измельчению зерна и повышению прокаливаемости, что особенно важно для крупносерийного производства деталей с высокой поверхностной твёрдостью. Буква «А» в обозначении указывает на повышенное качество стали по содержанию серы и фосфора — не более 0,025 % каждого элемента.
Поковки из стали 16ХГТА поставляются в состоянии после нормализации или горячей ковки с последующей нормализацией. Твёрдость заготовок в состоянии поставки обычно составляет 156–207 HB, что обеспечивает удовлетворительную обрабатываемость резанием на автоматизированных линиях. После цементации на глубину 0,8–1,5 мм и последующей закалки поверхностная твёрдость достигает 58–63 HRC при сохранении вязкой сердцевины.
Штамповка поковок 16ХГТА выполняется на кривошипных горячештамповочных прессах или горизонтально-ковочных машинах при температуре начала деформации 1180–1220 C и окончания — не ниже 850 C. После штамповки заготовки подвергаются нормализации при 880–900 C для устранения внутренних напряжений и получения однородной ферритно-перлитной структуры. Контроль качества включает проверку макроструктуры, ультразвуковой контроль на отсутствие внутренних дефектов и контроль твёрдости по сечению.
Ковка обеспечивает направленную волокнистую структуру металла, что повышает усталостную прочность готовых деталей по сравнению с заготовками из проката. Припуски на механическую обработку назначаются по ГОСТ 7505 в зависимости от класса точности штамповки и массы поковки.
Поковки 16ХГТА используются для изготовления ответственных цементуемых деталей, работающих при значительных контактных нагрузках и ударных воздействиях. Основные области применения:
Механические характеристики поковок 16ХГТА определяются после окончательной термической обработки — цементации, закалки и низкого отпуска. Типовые значения свойств для образцов, вырезанных из поковок, приведены в таблице.
| Параметр | Значение | Условия испытания | Метод контроля | Примечание |
|---|---|---|---|---|
| Предел текучести | 635–785 МПа | После закалки и отпуска | ГОСТ 1497 | Сердцевина |
| Временное сопротивление | 880–1080 МПа | После закалки и отпуска | ГОСТ 1497 | Сердцевина |
| Относительное удлинение | 9–12 % | После закалки и отпуска | ГОСТ 1497 | Сердцевина |
| Ударная вязкость KCU | 69 Дж/см | При +20 C | ГОСТ 9454 | Сердцевина |
| Твёрдость поверхности | 58–63 HRC | После цементации и закалки | ГОСТ 9013 | Цементованный слой |
| Глубина цементации | 0,8–1,5 мм | Эффективная глубина | ГОСТ 1763 | По требованию заказчика |
Применение поковок 16ХГТА вместо заготовок из проката обеспечивает более высокий коэффициент использования металла — до 0,85–0,90 против 0,60–0,70 при обработке из прутка. Штампованная заготовка имеет конфигурацию, приближенную к готовой детали, что сокращает трудоёмкость механической обработки на 20–30 % и снижает расход режущего инструмента.
Сталь 16ХГТА отличается стабильной прокаливаемостью в сечениях до 40–50 мм, что позволяет получать однородные свойства по сечению деталей среднего размера. Склонность к росту зерна при цементации минимальна благодаря наличию титана, образующего тугоплавкие карбонитриды, которые препятствуют миграции границ зёрен при длительной выдержке при 900–930 C.
Поковки 16ХГТА изготавливаются по ГОСТ 8479 для заготовок общего назначения или по отраслевым техническим условиям для конкретных деталей. Приёмка включает проверку химического состава каждой плавки, контроль твёрдости, макро- и микроструктуры, а также ультразвуковой контроль при наличии требований к сплошности металла. Допускаемые отклонения размеров и массы поковок устанавливаются по ГОСТ 7505 для штампованных заготовок.
Буква «А» в маркировке 16ХГТА указывает на повышенное качество стали по содержанию вредных примесей — серы и фосфора ограничено до 0,025 % каждого, тогда как для стали 16ХГТ допускается до 0,035 %. Это обеспечивает более высокую ударную вязкость и надёжность деталей, работающих при ударных нагрузках.
В состоянии поставки поковки нормализуются при 880–900 C. Для готовых деталей выполняется цементация при 900–930 C с последующей закалкой с 820–850 C в масле и низким отпуском при 180–200 C. Такая обработка обеспечивает твёрдость поверхности 58–63 HRC при вязкой сердцевине.
Поковки 16ХГТА применяются для цементуемых деталей с высокой поверхностной твёрдостью и вязкой сердцевиной: зубчатых колёс, валов-шестерён, крестовин карданов, пальцев гусеничных машин. Материал рассчитан на работу при контактных нагрузках и знакопеременном изгибе.
Штампованные поковки 16ХГТА изготавливаются массой от 0,5 до 250 кг. Для более крупных заготовок применяется свободная ковка на гидравлических прессах. Прокаливаемость стали ограничивает эффективное сечение деталей до 40–50 мм для получения однородных свойств после закалки.