


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


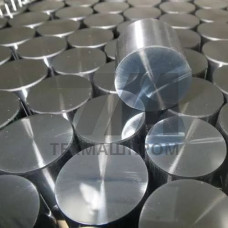

Поковки 34ХН1М — это изделия, получаемые горячей объемной деформацией слитков или проката из легированной конструкционной стали марки 34ХН1М. Материал относится к группе хромоникельмолибденовых сталей, легирование которых обеспечивает сочетание высокой прочности, вязкости и прокаливаемости в сечениях до 250–300 мм. Поковки из 34ХН1М применяются в узлах, работающих под воздействием значительных статических и динамических нагрузок, включая знакопеременные.
Химический состав стали 34ХН1М регламентируется ГОСТ 4543 и включает хром (1,2–1,6%), никель (1,2–1,6%) и молибден (0,20–0,30%). Такое сочетание легирующих элементов обеспечивает устойчивость к отпускной хрупкости и равномерность механических свойств по сечению поковки. После закалки и высокого отпуска материал приобретает сорбитную структуру с пределом текучести не менее 590 МПа и ударной вязкостью KCU не ниже 59 Дж/см.
Поковки 34ХН1М изготавливаются ковкой на гидравлических прессах или молотах с последующей нормализацией и высоким отпуском для снятия внутренних напряжений. Для ответственных изделий применяется улучшение — закалка в масле с нагревом до 840–860 C и отпуск при 560–620 C. Такой режим позволяет получить твердость 241–285 HB и обеспечить стабильность механических характеристик при сохранении обрабатываемости резанием.
Поставка поковок осуществляется в термообработанном состоянии (нормализация, улучшение) или без термической обработки по согласованию с заказчиком. Контроль качества включает проверку химического состава, механических свойств на образцах, вырезанных из тела поковки, и ультразвуковой контроль сплошности по ГОСТ 24507.
| Параметр | Значение | Метод контроля | Условия испытания | Типичное применение |
|---|---|---|---|---|
| Предел текучести , | 590 МПа | Растяжение по ГОСТ 1497 | После улучшения | Валы, оси |
| Временное сопротивление в | 735 МПа | Растяжение по ГОСТ 1497 | После улучшения | Шестерни, фланцы |
| Относительное удлинение | 14% | Растяжение по ГОСТ 1497 | Продольные образцы | Корпусные детали |
| Ударная вязкость KCU | 59 Дж/см | Ударный изгиб по ГОСТ 9454 | При +20 C | Ответственные узлы |
Благодаря сбалансированному комплексу прочностных и вязкостных характеристик поковки 34ХН1М востребованы в тяжелом машиностроении и энергетике. Из них изготавливают детали, испытывающие циклические нагрузки и работающие при температурах до 400 C.
Выбор стали 34ХН1М для поковок обусловлен ее технологичностью при горячей деформации и стабильностью свойств после термической обработки. Материал хорошо куется в интервале 850–1180 C и не склонен к образованию флокенов при соблюдении режимов охлаждения после ковки. По сравнению с углеродистыми сталями поковки 34ХН1М обеспечивают более высокую прокаливаемость, что критично для деталей с перепадом сечений.
Для заказа поковок 34ХН1М указываются чертеж или эскиз с размерами, требуемая категория прочности, группа контроля и объем приемо-сдаточных испытаний. Возможна поставка поковок массой от 50 до 5000 кг с последующей механической обработкой или без нее.
Стандартная поставка — после нормализации с высоким отпуском. Для ответственных деталей заказывается улучшение (закалка + высокий отпуск), обеспечивающее предел текучести не менее 590 МПа.
При закалке в масле стабильная прокаливаемость обеспечивается до диаметра 250–300 мм. Для поковок большего сечения требуется корректировка режимов охлаждения и дополнительный контроль свойств по сечению.
Ультразвуковой контроль проводится по ГОСТ 24507. Класс сплошности согласовывается при заказе и зависит от назначения детали — от 0 до 2 класса для особо ответственных узлов.
Материал относится к ограниченно свариваемым сталям. Сварка возможна с предварительным подогревом до 250–350 C и последующей термической обработкой, однако для нагруженных узлов рекомендуется применять цельные поковки без сварных соединений.