


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


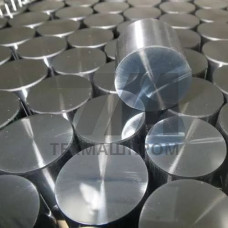

Поковки 38Х2Н2МА — объёмно-штампованные и свободнокованые заготовки из легированной конструкционной стали мартенситного класса, применяемой в термически улучшенном состоянии. Марка 38Х2Н2МА содержит 0,35–0,42 % углерода, 1,3–1,7 % хрома, 1,3–1,7 % никеля, 0,2–0,3 % молибдена; буква «А» обозначает повышенную чистоту по сере и фосфору (не более 0,025 % каждого). Такое сочетание обеспечивает прокаливаемость до 60–80 мм в поперечнике и предел текучести не ниже 835 МПа после закалки с 860–880 C и высокого отпуска при 600–650 C.
Ковка выполняется при температуре начала деформации 1180–1220 C и окончания не ниже 850 C с последующим замедленным охлаждением для предотвращения флокенов. Степень уковки по сечению — не менее 3, что гарантирует заваривание внутренних дефектов литой структуры. Механические свойства после термической обработки:
Поковки 38Х2Н2МА поставляются в виде цилиндрических валов, прямоугольных брусков, дисков и ступенчатых заготовок под последующую механическую обработку. Масса единичной поковки — от 2 до 500 кг, максимальный габарит по длине — до 2500 мм. Припуски на механическую обработку назначаются по ГОСТ 7062 для свободной ковки и по ГОСТ 7505 для штамповки. Отклонения размеров соответствуют классу точности T4–T5.
| Параметр | Значение | Условие контроля | Норматив | Метод испытания |
|---|---|---|---|---|
| Предел текучести | 835 МПа | после улучшения | ГОСТ 4543 | растяжение |
| Ударная вязкость KCU | 59 Дж/см | +20 C | ТУ изготовителя | маятниковый копёр |
| Твёрдость | 269–321 HB | поверхность поковки | ГОСТ 9012 | Бринелль |
| Степень уковки | 3 | осевая зона | ГОСТ 7062 | расчёт по обжатиям |
| Содержание серы | 0,025 % | ковшовая проба | ГОСТ 4543 | спектральный анализ |
Благодаря сочетанию прочности и вязкости поковки 38Х2Н2МА востребованы в узлах, работающих при знакопеременных и ударных нагрузках:
Улучшение проводят по режиму: закалка в масле с 860–880 C, отпуск при 600–650 C с охлаждением в воде или на воздухе. Для крупных сечений применяют ступенчатую закалку. Контроль поковок включает ультразвуковую дефектоскопию по ГОСТ 24507 (категория не ниже 3), макро- и микроструктурный анализ, определение загрязнённости неметаллическими включениями по ГОСТ 1778. Допускается проведение отпуска на твёрдость 241–285 HB для улучшения обрабатываемости резанием.
Буква «А» в обозначении 38Х2Н2МА указывает на ограничение содержания серы и фосфора до 0,025 % каждого, тогда как в 38Х2Н2М допуск по этим элементам шире. Повышенная чистота улучшает ударную вязкость и сопротивление хрупкому разрушению.
Сквозная прокаливаемость обеспечивается в сечениях до 60–80 мм при закалке в масле. Для сечений свыше 100 мм применяют ступенчатую закалку или выбирают марку с повышенным содержанием никеля.
Марка относится к ограниченно свариваемым: углеродный эквивалент превышает 0,45 %, что требует подогрева до 200–250 C и последующей термообработки. В ответственных сварных узлах поковки 38Х2Н2МА используют преимущественно как цельные детали.
Указанный диапазон достигается закалкой с 860–880 C в масле и высоким отпуском при 600–650 C. Снижение температуры отпуска повышает прочность, но уменьшает ударную вязкость.