


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


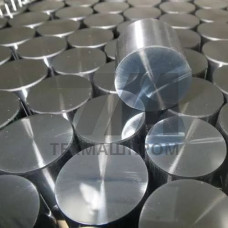
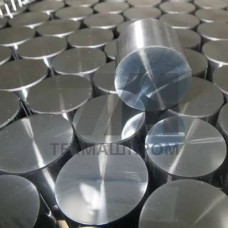
Поковки 38ХН3МФА — кованые заготовки из легированной конструкционной стали мартенситного класса, получаемые горячей деформацией слитков и непрерывнолитых заготовок. Марка 38ХН3МФА регламентируется ГОСТ 4543 и применяется для высоконагруженных деталей, работающих при знакопеременных и ударных нагрузках. Химический состав: углерод 0,33–0,40 %, хром 1,25–1,65 %, никель 2,75–3,25 %, молибден 0,35–0,45 %, ванадий 0,10–0,18 %. Такое сочетание обеспечивает прокаливаемость до 100 мм и предел текучести после улучшения не менее 835 МПа.
Нагрев под ковку выполняют до 1180–1220 C с выдержкой, обеспечивающей сквозной прогрев садки. Ковку ведут в интервале 1220–850 C с ограничением числа подогревов для предотвращения роста зерна. Степень деформации на заключительном этапе — не менее 30 %, что необходимо для залечивания внутренних дефектов литой структуры. Охлаждение поковок после деформации проводят замедленно — в термостатах, колпаках или печах, чтобы исключить образование флокенов, к которым сталь 38ХН3МФА склонна из-за повышенного содержания водорода.
Типовой цикл: закалка 850–870 C в масле, высокий отпуск 600–650 C. После улучшения достигаются: в 980 МПа, 0,2 835 МПа, 5 12 %, KCU 59 Дж/см, твёрдость 269–321 HB. Для крупных поковок применяют нормализацию с последующей закалкой и отпуском, что снижает уровень остаточных напряжений. Контроль макро- и микроструктуры выполняют по ГОСТ 10243 и ГОСТ 5639.
| Параметр | Значение | Условие | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел прочности в | 980 МПа | Закалка + высокий отпуск | Растяжение | ГОСТ 1497 |
| Предел текучести 0,2 | 835 МПа | Закалка + высокий отпуск | Растяжение | ГОСТ 1497 |
| Ударная вязкость KCU | 59 Дж/см | +20 C | Ударный изгиб | ГОСТ 9454 |
| Твёрдость | 269–321 HB | После отпуска | Бринелль | ГОСТ 9012 |
| Прокаливаемость | до 100 мм | Торцевая закалка | Твёрдость по сечению | ГОСТ 5657 |
Поковки 38ХН3МФА подвергают ультразвуковой дефектоскопии по ГОСТ 24507 для выявления внутренних несплошностей, неметаллических включений и флокенов. Проводят испытания на растяжение при нормальной и повышенной температуре, определение ударной вязкости при отрицательных температурах. Для ответственных изделий назначают контроль загрязнённости стали по ГОСТ 1778 и оценку величины зерна. Приёмо-сдаточные испытания включают замер твёрдости по сечению поковки.
Закалка в масле от 850–870 C с последующим высоким отпуском при 600–650 C. Такой режим даёт в 980 МПа и KCU 59 Дж/см.
Сталь склонна к образованию флокенов из-за повышенного содержания водорода. Замедленное охлаждение в термостатах или печах предотвращает внутренние трещины.
Прокаливаемость достигает 100 мм при закалке в масле, что подтверждается методом торцевой закалки по ГОСТ 5657.
Ультразвуковую дефектоскопию по ГОСТ 24507 для выявления внутренних дефектов, а также контроль твёрдости и механических свойств на образцах-свидетелях.